


Sebelum mengubah atau memulihkan pengontrol CNC, buat cadangan lebih dari sebagian program: termasuk konfigurasi pengontrol, file parameter, unit mesin, definisi sumbu atau sambungan, pengaturan gerakan, jalur kustom, data pahat dan offset, logika PLC/I/O, data penggerak dan umpan balik, catatan terkait keselamatan, dan catatan verifikasi pemulihan.
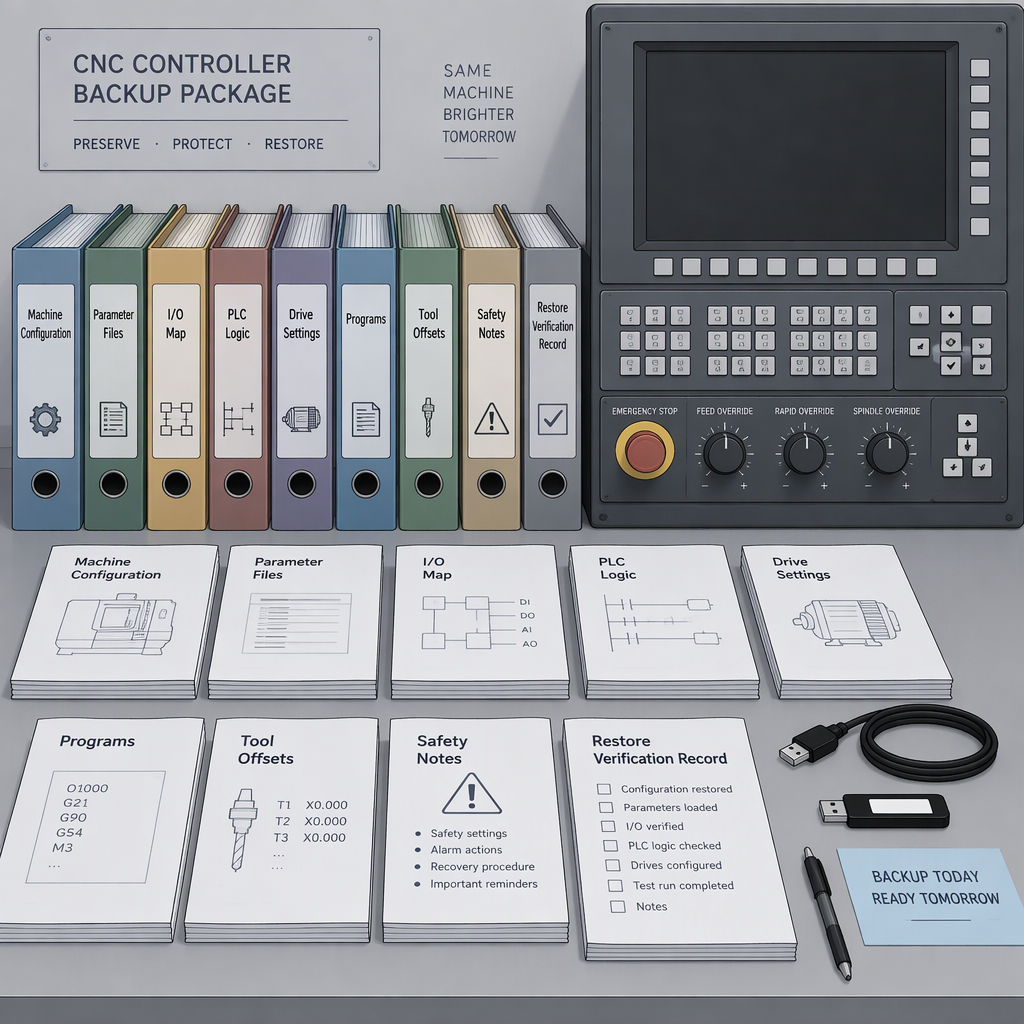
Apa yang harus dicadangkan sebelum mengganti atau memulihkan pengontrol CNC
Cadangan pengontrol CNC yang lengkap harus menangkap paket perilaku mesin, tidak hanya program pemesinan yang terlihat: file konfigurasi, file parameter, unit, definisi sumbu dan sambungan, pengaturan lintasan atau gerak, data pahat dan offset, jalur program khusus, dan semua file kontrol tertaut yang digunakan pengontrol.
Di LinuxCNC, misalnya, konfigurasi INI dapat menunjuk ke file HAL, file parameter RS274NGC, direktori program, editor alat, perilaku antarmuka pengguna, pengaturan sumbu dan sambungan, dan detail mesin lainnya; yang menjadikannya model umum yang berguna untuk memikirkan cakupan pencadangan, namun tidak menentukan file persis yang diperlukan oleh setiap kontrol kepemilikan.
| Item cadangan | Mengapa penting sebelum pemulihan | Periksa pembeli |
|---|---|---|
| Konfigurasi pengontrol | Dapat menentukan unit, sumbu, sambungan, kinematika, perilaku startup, dan file tertaut. | Ekspor proyek atau arsip lengkap, bukan tangkapan layar nilainya. |
| File parameter dan jalur | File parameter dan jalur program dapat memengaruhi beban kontrol setelah pemulihan. | Rekam lokasi file dan konteks perangkat lunak pengontrol. |
| Program, alat, dan offset | Direktori program dan data editor alat mungkin menjadi bagian dari lingkungan operasi. | Pisahkan program produksi dari data pengaturan mesin. |
| Catatan keselamatan dan memberi energi kembali | Pekerjaan pengontrol dapat terjadi selama servis mesin dimana energi berbahaya harus dikontrol. | Identifikasi siapa yang memiliki langkah isolasi, pengujian, dan rilis untuk dijalankan. |
Petakan data pengontrol, bukan hanya folder program
Bagian program menggambarkan pekerjaan; data pengontrol menjelaskan lingkungan mesin yang menjalankan pekerjaan tersebut, termasuk konfigurasi, file tertaut, jalur, parameter, dan perilaku sumbu.
| Grup data | Pertanyaan umum pembeli | Keputusan pemulihan |
|---|---|---|
| Konfigurasi mesin | Apakah pengontrol baru atau yang dipulihkan menggunakan unit, sumbu, sambungan, dan asumsi gerak yang sama? | Verifikasi sebelum memuat program produksi. |
| File kontrol tertaut | Apakah HAL, parameter, atau file terkait yang setara disertakan dalam proyek? | Jangan perlakukan layar pengaturan utama sebagai keseluruhan cadangan. |
| Jalur dan subrutin khusus | Akankah makro, kode M, subrutin, dan folder pekerjaan teratasi setelah pemulihan? | Cadangkan file dan referensi jalur. |
| Catatan operator | Offset, tabel alat, dan catatan penyiapan manakah yang diperlukan untuk memulai ulang dengan aman? | Konfirmasikan nilai terhadap catatan penerimaan mesin sebelum produksi. |
Jangan pisahkan PLC, I/O, dan drive feedback dari cadangan
PLC, I/O, dan data umpan balik termasuk dalam paket cadangan karena perilaku pengontrol dapat bergantung pada logika tertaut dan file koneksi mesin, bukan hanya parameter sumbu.
- Tangkap file atau data proyek yang menentukan koneksi mesin dan perilaku pengontrol.
- Catat asumsi sumbu, sambungan, satuan, gerak, dan kode permulaan sebelum mengubah perangkat keras atau perangkat lunak pengontrol.
- Ketika material pemasok menggunakan istilah seperti I/O yang dapat dikonfigurasi, pemrograman PLC, manajemen file USB, atau mode kontrol posisi, terjemahkan istilah tersebut ke dalam data proyek spesifik yang harus diterima oleh integrator.
- Cocokkan setiap sinyal medan dengan gambar listrik, label terminal, nama sensor atau aktuator, dan keadaan normal yang diharapkan.
- Model penggerak daftar, jenis umpan balik, antarmuka perintah, kabel alarm, rantai pengaktifan, dan jabat tangan apa pun dengan otomatisasi eksternal.
Cara memulihkan tanpa mengubah cadangan menjadi risiko komisioning
Verifikasi pengontrol yang dipulihkan sebagai status commissioning: konfirmasikan konteks perangkat keras dan perangkat lunak, muat proyek secara lengkap, periksa jalur dan parameter, uji I/O dan sumbu dalam kondisi terkendali, lalu catat status yang diterima.
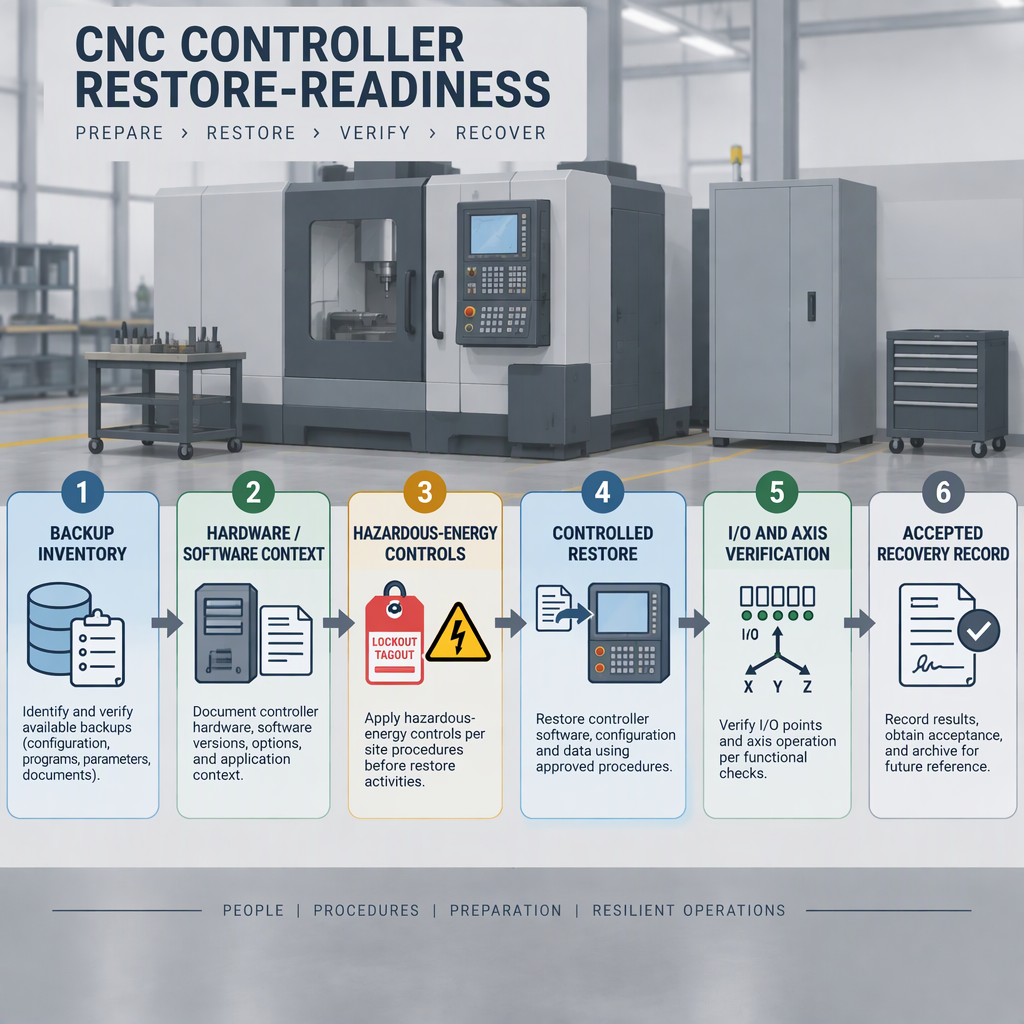
- Sebelum membuka lemari, mengakses kabel, mengganti pengontrol, atau menyentuh peralatan bertenaga listrik secara manual, matikan mesin dan putuskan sambungan daya listrik, baterai, hidrolik, pneumatik, dan sumber energi tersimpan lainnya sesuai dengan prosedur penguncian lokasi.
- Konfirmasikan model pengontrol, versi perangkat lunak, unit, sumbu, sambungan, kinematika, dan pengaturan gerakan yang diharapkan untuk alat berat.
- Pulihkan paket konfigurasi lengkap, termasuk file referensi, file parameter, jalur, data alat, dan direktori program jika memungkinkan.
- Periksa peta I/O, interlock, alarm, perintah spindel, penahan umpan, batas, homing, dan perilaku pengaktifan drive sebelum pengoperasian otomatis.
- Jalankan verifikasi kering dan pemeriksaan gerakan berisiko rendah sebelum mengembalikan peralatan ke kondisi produksi.
- Simpan catatan status diterima yang dapat dipulihkan sehingga pemulihan di masa mendatang dapat diuji, bukan bergantung pada memori atau satu salinan file yang tidak terkontrol.
Tetapkan batas keamanan sebelum melakukan pencadangan, pemulihan, dan pemberian energi kembali
Sebelum penggantian pengontrol, akses kabinet, pemeriksaan kabel manual, atau pemberian energi kembali setelah pemulihan, kendalikan energi berbahaya dan cegah penyalaan atau pelepasan energi yang tersimpan secara tidak terduga.
- Matikan dan putuskan sumber daya yang tersedia sebelum melakukan akses manual ke kabinet pengontrol, kabel, drive, modul yang didukung baterai, atau mekanisme mesin.
- Kontrol energi yang tersimpan sebelum pekerjaan inspeksi, pembersihan, pembersihan, atau penggantian langsung.
- Tetapkan tanggung jawab untuk isolasi, pemulihan pemuatan, pengujian I/O, pengujian sumbu, dan persetujuan rilis untuk dijalankan.
- Jangan melewati pelindung, interlock, sakelar pintu, atau sirkuit penghentian darurat untuk mempermudah pemulihan.
- Ikuti manual pembuat mesin terkini dan prosedur keselamatan di lokasi jika paket cadangan pengontrol tidak menjawab pertanyaan keselamatan.
Tambahkan data integrasi ketika CNC adalah bagian dari robot atau sel otomasi
Ketika pengontrol CNC dihubungkan ke robot atau sel otomasi, paket cadangan harus menyertakan data antarmuka untuk seluruh sel, tidak hanya kontrol CNC.
SZGH mengelompokkan mesin CNC, lengan robot industri, dan Integrasi Robot CNC + dalam navigasi situsnya, sehingga pembeli yang mendiskusikan proyek terkait SZGH harus menyiapkan informasi CNC dan antarmuka otomasi sebelum meminta cakupan pemulihan atau retrofit.
- Data antarmuka pengontrol: penetapan I/O, logika PLC, asumsi kontrol posisi, metode transfer file, dan konteks dukungan.
- Data jabat tangan robot: siklus start, mesin siap, kondisi pintu, konfirmasi chuck atau perlengkapan, reset alarm, dan sinyal berhenti aman.
- Konteks sel: model pengontrol robot, sinyal gripper atau loader, konsep pelindung, perangkat periferal, dan diagram urutan.
- Konteks keselamatan: kepemilikan isolasi energi dan urutan pemberian energi kembali untuk mesin dan peralatan otomasi.
Daftar periksa RFQ: apa yang harus dikonfirmasi sebelum Anda meminta penawaran pemulihan pengontrol
Kirim paket RFQ yang memungkinkan pemasok menilai apakah pemulihan merupakan tugas transfer file, retrofit pengontrol, migrasi drive/antarmuka, atau tugas komisioning yang lebih luas.
- Jenis mesin, sumbu, spindel, pengubah alat, perlengkapan, dan antarmuka otomasi.
- Konfigurasi pengontrol, unit, definisi sumbu atau sambungan, kinematika, pengaturan gerakan, kode permulaan, jalur khusus, dan file parameter jika ada.
- Direktori program, data alat, dan file tertaut apa pun yang diperlukan oleh lingkungan kontrol.
- Gambar kelistrikan, daftar I/O, proyek PLC atau tangga, parameter penggerak, perangkat umpan balik, dan riwayat alarm.
- Prosedur keselamatan untuk isolasi, pemberian energi kembali secara terkendali, dan verifikasi pelepasan hingga pengoperasian.
- Jika proyek melibatkan integrasi CNC dan robot, sertakan informasi jabat tangan robot, periferal, dan urutan sel.
| Jika paket Anda berisi... | Kemungkinan diskusinya adalah... | Minta pemasok untuk mengonfirmasi... |
|---|---|---|
| Hanya program | Cadangan tidak cukup untuk memulihkan pengontrol. | Data konfigurasi dan parameter mana yang hilang. |
| Konfigurasi ditambah file tertaut | Cakupan pemulihan dapat dievaluasi dengan lebih realistis. | Apakah jalur, parameter, dan pengaturan mesin cocok dengan pengontrol target. |
| Pengontrol plus drive dan data I/O | Risiko retrofit atau migrasi dapat dibatasi. | Perangkat sinyal, penggerak, dan umpan balik mana yang memerlukan pengujian. |
| Rencana keselamatan dan pengujian | Batasan commissioning lebih jelas. | Siapa yang mengendalikan catatan isolasi, pemberian energi kembali, dan penerimaan. |
Kesimpulan
Cadangan pengontrol CNC siap dipulihkan hanya jika cadangan tersebut menangkap lingkungan pengontrol, antarmuka mesin, batas keamanan, dan catatan verifikasi.
- Jangan bingung antara pencadangan bagian program dengan pencadangan kontrol mesin.
- Sertakan konfigurasi, parameter, sumbu, pengaturan gerakan, jalur, dan file tertaut jika memungkinkan.
- Kontrol energi berbahaya sebelum pengontrol langsung bekerja dan sebelum memberi energi kembali.
- Untuk retrofit RFQ, berikan data yang cukup kepada pemasok untuk memisahkan pemulihan file, migrasi pengontrol, dan cakupan komisioning.
FAQ tentang pencadangan dan pemulihan pengontrol CNC
Pertanyaan-pertanyaan ini membantu pembeli memeriksa apakah paket pemulihan cadangan pengontrol CNC cukup lengkap untuk diskusi lingkup yang aman.
Apakah program bagian cukup sebelum memulihkan pengontrol CNC?
Tidak. Program bagian mungkin hanya berupa satu direktori di lingkungan pengontrol yang lebih besar yang juga dapat menyertakan file konfigurasi, file parameter, jalur, data alat, dan pengaturan sumbu atau sambungan.
Data sumbu dan gerakan mana yang harus saya rekam?
Catat unit mesin, definisi sumbu dan sambungan, kinematika, pengaturan lintasan atau gerak, kode permulaan, dan file parameter terkait saat pengontrol menggunakannya.
Mengapa menyertakan informasi PLC dan I/O?
Proyek pengontrol mungkin melibatkan I/O yang dapat dikonfigurasi, pemrograman PLC, mode kontrol posisi, dan manajemen file, sehingga RFQ harus mengidentifikasi sinyal, logika, penggerak, umpan balik, dan jabat tangan daripada meminta pertukaran pengontrol secara terpisah.
Apa yang harus terjadi sebelum membuka kabinet pengontrol?
Matikan peralatan dan putuskan sumber daya atau baterai yang berlaku sebelum akses manual, kemudian kendalikan energi listrik, mekanik, hidrolik, pneumatik, termal, dan energi berbahaya lainnya yang tersimpan sesuai dengan prosedur lokasi.
Apa perubahannya jika CNC diintegrasikan dengan robot?
Sertakan data robot dan antarmuka sel seperti jabat tangan, sinyal siap pakai, status alarm, perangkat periferal, dan informasi urutan, karena keputusan pemulihan memengaruhi sel otomatisasi serta pengontrol CNC.
Haruskah saya mengikuti urutan tombol online umum untuk merek pengontrol saya?
Gunakan manual saat ini untuk pengontrol dan versi perangkat lunak yang tepat, dan minta pemasok untuk mengonfirmasi metode pemulihan; jangan menerapkan urutan tombol pengontrol lain ke peralatan produksi.
Bagaimana saya tahu bahwa status yang dipulihkan dapat diterima?
Simpan catatan pemulihan terkontrol yang menunjukkan apa yang dipulihkan, pemeriksaan mana yang diselesaikan, dan status mesin mana yang diterima, sehingga pemulihan di masa mendatang dapat diulang dan tidak bergantung pada memori.


