


İlk test parçası doğru şekilde ölçüldüğü zaman değil, kuruluma bağlı inceleme fiilen gerçekleştirilip kaydedildiğinde, bir CNC uyarlaması üretim sürümüne hazır hale gelir. Bu kayıt, ancak makinenin eksiksiz olması, nihai konumunda sabit olması ve her türlü korumayla donatılmış olması ve ekipman tedarikçisi tarafından aktarılan kalan risklerin, onu çalıştıran kişiler tarafından anlaşılması ve kontrol edilmesi durumunda döngüyü kapatır.
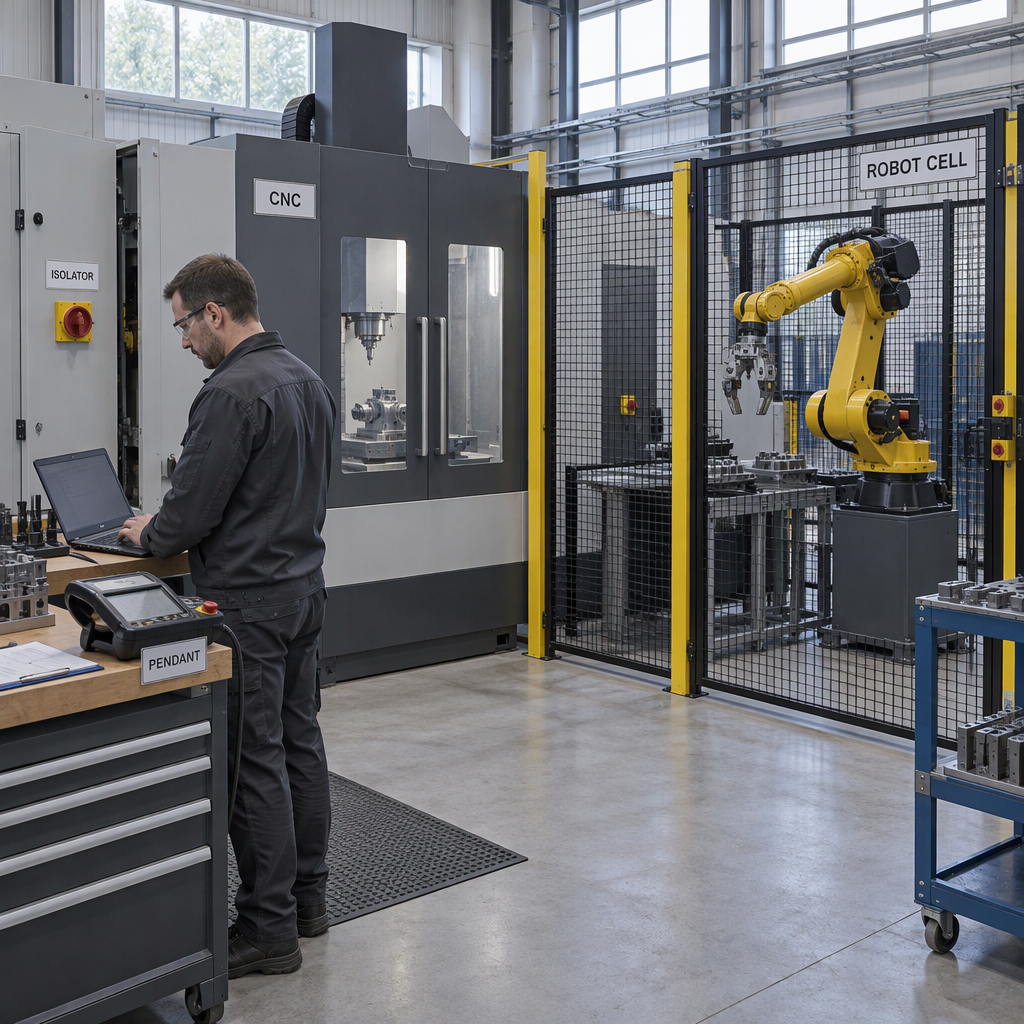
Bir CNC Retrofitinin Devreye Alınması Aslında Piyasaya Sürülmeden Önce Neleri Kapsar?
Devreye alma dört şeyi kapsar ve yalnızca dördü de kanıtlandığında sona erer: gelen tedarikten bitmiş parçanın el sıkışmasına kadar her arayüz, makinenin kurulumu ve son konumunda stabilitesi, kontrol programları ve korumaların amaçlandığı gibi davranması ve her birinin kontrol edildiğini gösteren bir kayıt. Sürüm, belgelenmiş bir devir teslimdir, iyi bir parçanın makineden çıktığı an değil.
İş ekipmanı uygun ve güvenli olmalı, doğru kurulumun doğrulanması için incelenmeli ve açıkça tanımlanmış başlatma, durdurma ve kontrol cihazlarının yanı sıra, uygun olduğu yerde, onu her türlü enerji kaynağından (elektrik, hidrolik, pnömatik ve yerçekimi) yalıtacak uygun araçlarla donatılmış olmalıdır. Geometri testini geçen ancak etiketlenmemiş bir kontrol, eksik bir koruma veya ulaşılamayan bir izolasyon noktası bırakan bir güçlendirme devreye alınmamıştır.
Önce Hangi Yukarı ve Aşağı Yönde Arayüzler Eşlenmelidir?
Güç verilmeden önce arayüzlerin haritasını çıkarın, çünkü retrofitin en zayıf noktaları alt sistemler arasındaki sınırlarda bulunur. Her iki yönü (gelen elektrik ve sıvı kaynakları, koruma ve durdurma devreleri, CNC-robot anlaşması ve program ve veri yolu) kapsayan, sorumlu bir taraf ve her hat için kabul kanıtı içeren tek bir kayıt oluşturun.
| Arayüz | Çalıştırmadan önce kayıt | Kim onaylıyor | Kabul kanıtı |
|---|---|---|---|
| Gelen elektrik beslemesi | Gerilim, faz, frekans, koruyucu cihazlar, topraklama ve ulaşılabilir izolasyon araçları | Güçlendirme uzmanıyla birlikte saha elektrikçisi | Tedarik test kaydı ve tek hat şeması |
| Akışkan ve pnömatik hizmetler | Gelen hidrolik ve pnömatik riskler, makinedeki basınç ve akış, filtreleme ve drenajlar | Entegratör ile son kullanıcı yardımcı programları | Makinede ölçülen besleme |
| Korumalar, kilitlemeler ve durdurmalar | Korumanın eksiksizliği, kilitleme tipi ve sıfırlama davranışı ve kolayca erişilebilen işaretlenmiş acil durum durdurmaları | Yenileyici, entegratör, son kullanıcı | Her kilitleme ve acil durdurmanın fonksiyon testi |
| CNC'den robota el sıkışma | İsimler ve adreslerle birlikte izin veren, çevrim başlatma, tutucu, parça mevcut, arıza ve sıfırlama sinyalleri | Entegratör | Sinyalden sinyale G/Ç izleme, robot güvenli durumda |
| Program ve veri yolu | Rotayı, ofsetleri ve takım verilerini, ağ adreslemeyi ve kontrol programlarını kimin değiştirebileceğini aktarın | Üretim mühendisliği ile entegratör | Transfer testi ve tarihli değişiklik kaydı |
Hangi Kurulum, Alan ve Kullanım Koşullarının Sahada Onaylanması Gerekiyor?
Herhangi bir elektrikli testten önce üç şeyi doğrulayın: Makinenin, tasarımın varsaydığı konumda düzgün ve sağlam bir şekilde (genellikle aşağıya sabitlenerek) kurulduğu; her servis bağlantısı yapılır, test edilir ve işaretlenir; insanlar izolasyon noktalarına, servis noktalarına ve koruma kapılarına ulaşabiliyor. Yere sabitlenmeyen statik bir makine kesme ve indeksleme kuvvetleri altında hareket eder ve zeminde sadece çizimde var olan bir boşluk oluşmaz.
- Makine eksiksizdir: test başlamadan önce tüm koruyucular ve korumalar takılmış ve kusursuzdur.
- Nihai konum, temel veya zemin yükü planıyla eşleşir ve makine herhangi bir hareketten sonra sabitlenir ve yeniden dengelenir.
- Yeni bir tesiste yeniden montaj veya büyük bir değişiklik sonrasında, makine tekrar kullanıma dönmeden önce bir inceleme planlanır.
- Açıklıklar çizimde değil zeminde kontrol edilir: koruma kapıları, takım değiştirme, talaş ve soğutma sıvısı yolları ve robotun erişim alanı.
- Elektrik bağlantısı tamamlanmış, koruyucu cihazlar ve topraklama mevcut ve izolasyon araçlarına korunan alanın dışından ulaşılabilir.
- Akışkan, hidrolik ve pnömatik hizmetler bağlanır, sızıntı testleri yapılır ve işaretlenir ve bu kaynakların oluşturduğu riskler belirlenip yönetilir.
Sorumluluk Retrofiter, Entegratör ve Son Kullanıcı Arasında Nasıl Dağıtılmalıdır?
Sorumluluk arayüzünü arayüze göre bölün ve açılıştan önce bu paylaşımı not edin. Sağlık ve Güvenlik Yöneticisi makine güvenliğine giriş, tedarikçilere doğru koruma önlemlerini sağlama ve geride bıraktıkları kalan riskleri açıklama görevini yüklemektedir; İş yerindeki ekipmanı kontrol eden taraf bu riskleri anlamalı ve yönetmelidir.
Yenilemeci veya makine üreticisi
Tasarım amacına, kontrol mimarisine, koruma düzenine ve güçlendirmenin neleri kapsadığına ilişkin tanımlamaya sahiptir.
Uygunluk belgelerini, talimatları, kalan risk bilgilerini ve devreye alma test kayıtlarını sağlar.
Yazılı olarak belirtilmesi gereken sınır: üçüncü taraf bir robotun dahili güvenlik işlevleri gibi, tasarlamadığı veya doğrulamadığı herhangi bir işlev.
Entegratör
Alt sistemler arasındaki bağlantılara sahiptir: G/Ç anlaşmaları, güvenlik devresi entegrasyonu, ağ planı ve hücre döngüsü.
Arayüz kaydını, sinyal ve güvenlik fonksiyonu test kayıtlarını ve program değişiklik günlüğünü sağlar; yetkili bir kişi tarafından yapılan değişiklikler kaydedilir ve daha sonra kontrol edilir.
Yazılı olarak belirtilme sınırı: üzerinde anlaşmaya varılan sinyal listesi, bunun dışındaki her şey ve devir sonrasında programları kimin düzenleyebileceği.
Son kullanıcı — işyerindeki ekipmanı kontrol eden taraf
Saha koşulları, tesisler, güvenli çalışma sistemi, izolasyon prosedürü, operatör yeterliliği ve denetim rejimine sahiptir.
Denetim kaydını, kabul imzasını, eğitim kayıtlarını ve izolasyon prosedürlerini sağlar; yeni bir kontrol bir eğitim tetikleyicisidir çünkü yeni ekipman tanıtıldığında ihtiyaçlar en fazladır.
Yazılı olarak belirtilmesi gereken sınır: kabul ettiği kalan riskler ve devir sonrasında yapılan değişiklikler.
Üreticinin evraklarını kayıt defterinde saklayın: SZGH, CNC makineleri ve endüstriyel robot kolları ürettiğini ve bunların içindeki kontrolörleri, servo sürücüleri ve robot kontrolörlerini geliştirdiğini belirtiyor. Hakkında sayfasında ayrıca CE belgesi no. EBO2307022-V060. Sahaya eklenen herhangi bir robot, güvenlik seçeneği veya fieldbus modülü de dahil olmak üzere, teslim edilen konfigürasyonla tam olarak eşleşen sertifikayı ve beyanı isteyin.
İlk Hareket Testinden Önce Güvenli İzolasyonu ve Depolanan Enerji Kontrolünü Nasıl Kanıtlarsınız?
Herhangi biri makineye erişmeden önce makineyi durdurun, geçerli güç kaynaklarını kapatın ve bağlantısını kesin ve gücün tekrar açılabileceği noktayı kilitleyin. Daha sonra depolanan enerjiyi serbest bırakın (basınçlı havayı boşaltın, hidrolik akümülatörleri boşaltın, yer çekimi yüklü eksenleri destekleyin veya indirin) ve manuel erişimden önce makinedeki bu durumu doğrulayın. Kumanda üzerindeki durdurma komutu bir izolasyon adımı değildir ve kılavuzun erişim prosedürünü takip etmek tek başına bir enerji izolasyonu talimatı değildir. Sağlık ve Güvenlik İdaresi'nin kılavuzundaki izolasyon, kilitleme ve depolanmış enerji kontrolleri İş ekipmanının bakımı, ilk hareket testinin bağlı olduğu bakımlarla aynıdır.
- Hareketli tesis durduruldu ve herhangi bir koruma açılmadan önce tüm sürücüler hareketsiz hale geldi.
- Sarf malzemeleri makinenin izolasyon yoluyla izole edilir ve kilitlenir, böylece güç tekrar açılmaz.
- Basınçlı sıvı, gaz veya buhar hatları, bağlantı açılmadan önce izole edilir ve basınçları alınır.
- Depolanan enerji serbest bırakılır: hava hatları boşaltılır, akümülatörler boşaltılır ve yer çekimi yüklü eksenler desteklenir veya güvenli bir dinlenme konumuna indirilir.
- Yalıtılmış durum, çalışma noktasında kimse içeri girmeden önce doğrulanır ve robotun erişim alanı içindeki yüksek riskli çalışmalar, çalışma izni sistemi kapsamında yürütülür.
- Elektrikli bir makinenin içindeki bir sıkışıklığı gidermek veya temizlemek için, önce makineyi kapatın, bağlantısını kesin ve kilitleyin, ardından yalnızca makine kılavuzunun izin verdiği erişim yolunu kullanın; asla bir korumayı çıkarmayın veya bir kilitlemeyi bozmayın.
Devreye Alma Kontrolleri Hangi Sırayı Takip Etmeli?
Geçit sırasına göre çalışın ve bir öncekinin imzasını atana kadar bir sonraki kapıyı açmayın: arayüzler, kurulum ve yardımcı programlar, izolasyon ve korumalar, yüksüz hareket ve programlar, bağlı el sıkışma ve ardından bırakın. İzolasyon kanıtlanmadan önce hareketin test edilmesi, hiçbir teknik kazanç olmaksızın insanları tehlike bölgesine sokar.
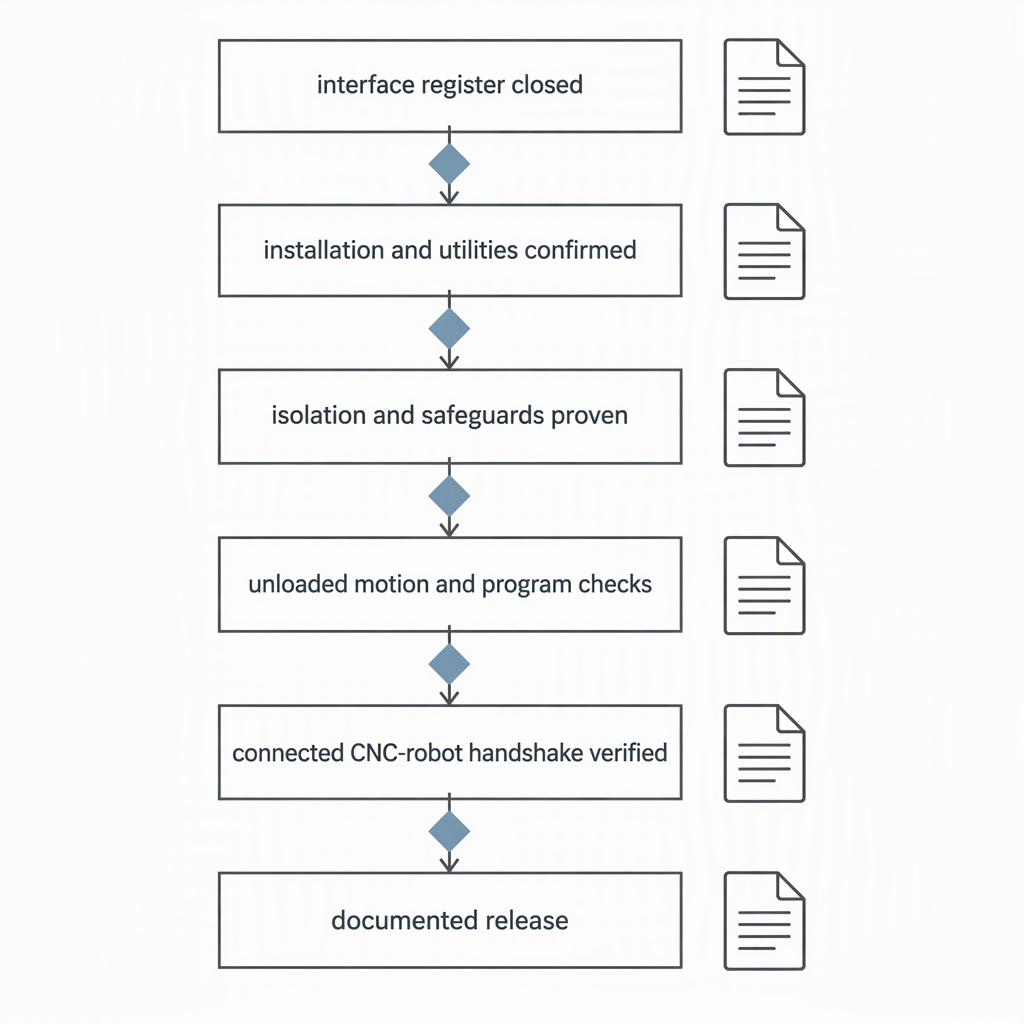
- Dokümantasyon kapısı: arayüz kaydı tamamlandı, mevcut yedeklemeler, etiketlenmiş izolasyon noktaları, makine üreticisinin talimatları hazır.
- Kurulum kapısı: makine sabitlenmiş ve sabit, tesisatlar sızdırmazlık açısından test edilmiş, korumalar tamamlanmış, açıklıklar zeminde onaylanmıştır.
- İzolasyon kapısı: güç kapatılır ve kilitlenir, depolanan enerji serbest bırakılır, izolasyon durumu onaylanır, ardından tüm kilitleme ve acil durdurma fonksiyonları test edilir.
- Kuru hareket kapısı: eksenler referanslandı ve elle kumanda edildi, yumuşak sınırlar doğrulandı, iş mili ve takım değişimi kontrol edildi ve üreticinin prosedürüne göre boşaltıldı.
- Program kapısı: prova ve tek blok kontrolleri, ofsetlerin doğrulanması, her değişikliğin yetkili bir kişi tarafından yapılması ve sonrasında kontrol edilmesi.
- El sıkışma kapısı: CNC ve robot bağlı, hücre korumalı olarak izinler birer birer değiştirilir, her bir kilitleme kanıtlanana kadar robot düşük hızda çalışır.
- Serbest bırakma kapısı: denetim kaydedildi, eğitim verildi, kalan risk kabulü imzalandı, kayıtlar makineye dosyalandı.
Bunu tek bir zorunlu prosedür yerine bir mühendislik emri olarak ele alın: hangi kanıtın kabul edileceğine müşteriniz, yargı yetki alanınız ve makinenin kendi belgeleri karar verir.
Programları ve CNC-Robot El Sıkışmasını Çevrimdışı ve Daha Sonra Bağlanarak Nasıl Doğrularsınız?
Hiçbir zaman üretim modunda değil, iki aşamada test edin: Programları çevrimdışı olarak veya hareket devre dışı bırakılarak deneme çalıştırmasında kanıtlayın, ardından bağlı ve korunan aynı mantığı düşük hızda, her seferinde bir sinyal ve bir döngüyle yeniden test edin. Burada yapılan her program değişikliği mutlaka yetkili bir kişi tarafından yapılmalı, kayıt altına alınmalı ve sonrasında kontrol edilmelidir.
| Aşama | Gözlemlediğiniz şey | Geçer koşulu | Kayıt |
|---|---|---|---|
| Çevrimdışı veya prova | Hareket devre dışı bırakıldığında sözdizimi, takım yolu, ofsetler ve M/S/T sırası | Yol, makine zarfının içinde kalır ve takım ve ofset çağrıları, kurulum sayfasıyla eşleşir | Program sürümü, tarih, kişi, sonuç |
| Korumalı tek blok | Eksen yönleri, referans konumları, yumuşak limitler, iş mili ve soğutma sıvısı komutları | Yönler ve sınırlar, makine dokümantasyonuyla eşleşir ve durdurma ve ilerlemeyi tutma, tasarlandığı gibi davranır | Eksen başına test sayfası |
| Bağlı el sıkışma | İzin verilen, döngü başlatma, tutucu, parça mevcut, arıza ve sıfırlama sinyalleri, robot korumalı olarak birer birer | Robot, kilitleme izni olmadan makinenin çalışma alanına giremez | Sinyal adlarıyla G/Ç izleme |
| Düşük hızlı bağlı çevrim | Döngü ortasında durdurma ve yeniden başlatma dahil, üretim parçası olmadan düşük hızda bir tam döngü | Döngü, istenmeyen bir durma olmadan tamamlanır ve hücre, tanımlanmış bir güvenli duruma ulaşır. | Döngü günlüğü ve açık kusurlar |
| Kontrolü değiştir | Devreye alma sırasındaki her kontrol programı düzenlemesi, bunu kim ve neden yaptıysa | Yetkili bir kişi tarafından yapıldı, kaydedildi ve tekrar teste tabi tutuldu | Günlüğü değiştirin ve sonucu yeniden test edin |
| Denetimli üretim çalışması | Normal koşullar altında tüm koruma önlemleri bozulmadan üretilmiş parçalar | Parçalar müşteriyle mutabakata varılan denetim seviyesini karşılıyor | Birinci makale kaydı ve kabul imzası |
Güçlendirmenin Üretime Çıkışından Önce Hangi Kanıtların Bulunması Gerekir?
Kanıt üzerine serbest bırak. Dosya, kuruluma bağlı denetim kaydını, kapalı arayüz kaydını, izolasyon ve koruma testlerini, program değişiklik günlüğünü ve ekipmanı kontrol eden tarafın kabul imzasını göstermelidir.
- Kuruluma bağlı inceleme, kurulumdan sonra ve ilk kullanımdan önce gerçekleştirilmiş ve kaydedilmiştir.
- Kayıt, üreticinin tavsiyeleri dikkate alınarak bir risk değerlendirmesi tarafından belirlenen aralıklarla en azından bir sonraki denetime kadar tutulur.
- Arayüz kaydı, onaylayan bir taraf ve her satırdaki kanıtlarla birlikte kapatılır; açık öğeler telafi edici bir kontrol ve bir tarih taşır.
- İzolasyon, korumalar, ara kilitler ve acil durum durdurma araçlarını kapsayan izolasyon ve koruma testleri tamamlandı.
- Program değişiklik günlüğü, her değişikliğin yetkili bir kişi tarafından yapıldığı ve daha sonra kontrol edildiği şekilde tamamlanır.
- Yeni kontrol için eğitim verilir ve kayıt altına alınır, bakım ise o iş için yetkin kişilere verilir.
Hangi formatı kullanırsanız kullanın, kaydın basit bir soruyu yanıtlaması gerekir: neyin, kimin tarafından ve neye karşı kontrol edildiği. Sağlık ve Güvenlik Yöneticisi'nin şu konudaki kılavuzu: İş ekipmanının incelenmesi, güvenliği kurulum koşullarına (kurulum ve ilk kullanım, yeni bir tesiste yeniden montaj ve büyük değişiklikler) bağlı olan ekipmanın tetikleyicilerini verir ve sonucun kaydedilmesi ve en azından bir sonraki incelemeye kadar saklanması gerektiğini söyler.
Çözüm
Sonradan takılan bir makine, arayüzler kapatıldığında ve kanıtlandığında, kurulum ve izolasyon durumları varsayılmak yerine kanıtlandığında, her kontrol programı değişikliği kaydedilip kontrol edildiğinde ve ekipmanı kontrol eden biri kalan riski yazılı olarak kabul ettiğinde serbest bırakılabilir.
- Önce arayüzler: her bağlantıyı kaydedin, her hat için bir sahip belirtin ve açılıştan önce kabul kanıtını ekleyin.
- Denetim görevini tetikleyen şey kuruluma bağlı güvenliktir; sonucu kaydedin ve bir sonraki denetime kadar saklayın.
- Erişim öncesi izolasyon: gücü kapatın, bağlantısını kesin ve kilitleyin, depolanan enerjiyi serbest bırakın ve ardından makinedeki durumu onaylayın.
- Değişiklik kontrolü, nedeni ne kadar küçük olursa olsun, devreye alma sırasında yapılan her program düzenlemesini kapsar.
- Eğitim ve bakım rejimi, takip görevleri değil, yayın öğeleridir.
Yenileme işleminin üretime devredilmesinin imzalanması bir formalite değil devir teslimdir: İmza, yerde duran makinenin kurulumdan sonra incelendiğini ve onu çalıştıracak kişilerin onu nasıl durdurup izole edeceğini bildiğini belirtir.
CNC Retrofit Devreye Alma Hakkında Sıkça Sorulan Sorular
Sürüm anlaşmazlıklarının çoğu makineden ziyade kayıtla ilgilidir: kurulumdan sonra onu kimin denetlediği, neyin yazıldığı ve kalan riski kimin kabul ettiği. Aşağıdaki cevaplar, sonradan takılan bir CNC makinesi veya CNC artı robot hücresi üretime alındığında en sık karşılaşılan sorunları kapsamaktadır.
İzni kim imzalamalı ve son kullanıcı bunu tek başına imzalayabilir mi?
Her iki taraf da. İş ekipmanını güvende tutma, güvenliğin kuruluma bağlı olduğu durumlarda kontrol edilmesini sağlama ve operatörlere yeterli bilgi ve eğitim verme görevi, onu kontrol eden tarafa aittir, dolayısıyla son kullanıcı kabulü kurulumcuya devredilemez. Kurulumcunun yine de kabulün dayandığı muayene sonuçlarını, test kayıtlarını ve kalan risk bilgilerini sağlaması gerekir.
Daha sonraki bir değişiklik veya başka bir tesise taşınma sonrasında denetim görevi tekrarlanıyor mu?
Evet. Tetikleyici faktörler; kurulum ve ilk kullanım, yeni bir yerde yeniden montaj, bozulmanın tehlikeye yol açabileceği aralıklar ve büyük değişikliklerdir. Eksen eklemek, korumayı değiştirmek veya makineyi hareket ettirmek döngüyü yeniden başlatır: tekrar inceleyin ve kaydı en azından bir sonraki incelemeye kadar saklayın.
Retrofitte yeni bir kontrol kullanıldığında hangi operatör eğitimine ihtiyaç duyulur?
Operatörlerin makineyi gereksiz riskler olmadan çalıştırabilmesi için yeterli: başlatma ve durdurma, acil durdurma ve sıfırlama, koruma ve kilitleme davranışı, yükleme ve boşaltma rutinleri, hata giderme, izolasyon noktaları ve döngünün asla müdahale etmemesi gereken kısımları. Eğitim ihtiyaçları, yeni teknoloji veya ekipman tanıtıldığında en fazla olur. Operatörlerin ayrıca makinenin fiili kurulumuyla ilgili yeterli bilgiye ve eğitime ihtiyaçları vardır.
Muayene ve bakım kayıtları ne kadar süreyle saklanmalıdır?
Denetim sonuçları en azından bir sonraki denetime kadar saklanmalıdır. Bakım günlüğü tutmak için ayrı bir yasal gereklilik yoktur, ancak mevcut bir günlüğün güncel tutulması gerekir ve daha yüksek riskli ekipmanlar için kayıtlar yapılması önerilir. Sürüm dosyasını güçlendirmenin ömrü boyunca saklayın.
Uzaktan teşhis, yerinde doğrulama adımının yerini alabilir mi?
Hayır. Uzaktan parametre teşhisi arıza bulmayı hızlandırabilir - SZGH onlara 24 saat uzaktan destek sağladığını belirtir - ancak uzaktan araçlar kontrolün ne olduğuna inandığını bildirir. Makinenin nasıl sabitlendiğini, korumaların bu alanda nasıl oturduğunu ya da izolasyona ulaşılabilir olup olmadığını doğrulayamıyorlar.
Yenilenen bir makinenin tekrar piyasaya sunulması ürün tedariğinde sorunlara neden olur mu?
Bu olabilir. Büyük Britanya'da Sağlık ve Güvenlik İdaresi, ürün ve pazar gözetimi konularıyla ilgili yenileme ve ikinci el tedarikini gruplar. Orada tedarik edilen ekipmanın, ürün tedarik kanununa, uygunluk işaretine, uygunluk beyanına ve İngilizce talimatlara uygun olması gerekir. Yenilemenin yeni makine tedariki olarak mı, önemli bir değişiklik olarak mı yoksa yalnızca şirket içi kullanım olarak mı değerlendirileceği pazara bağlı olsun, bu nedenle makine gönderilmeden önce hedef pazarın gereksinimlerini doğrulayın.
Üçüncü taraf bir robot mevcut bir CNC'ye cıvatalandığında her bir arayüzün sahibi kimdir?
Riski göze alan kişi arayüzün sahibi olmalı ve bölünme, enerji verilmeden önce yazılı olarak çözüme kavuşturulmalıdır. Tedarikçi, hücreyi işleten kuruluşun anlaması ve kontrol etmesi gereken doğru önlemleri almalı ve arkasında bıraktığı kalan riskleri aktarmalıdır.


