


Una modernización de CNC está lista para su lanzamiento a producción cuando la inspección dependiente de la instalación realmente se ha realizado y registrado, no cuando la primera pieza de prueba mide correctamente. Ese récord sólo cierra el círculo si la máquina está completa, estable en su posición final y equipada con todas las medidas de seguridad, y si los riesgos residuales transmitidos por el proveedor del equipo son comprendidos y controlados por las personas que ahora la manejan.
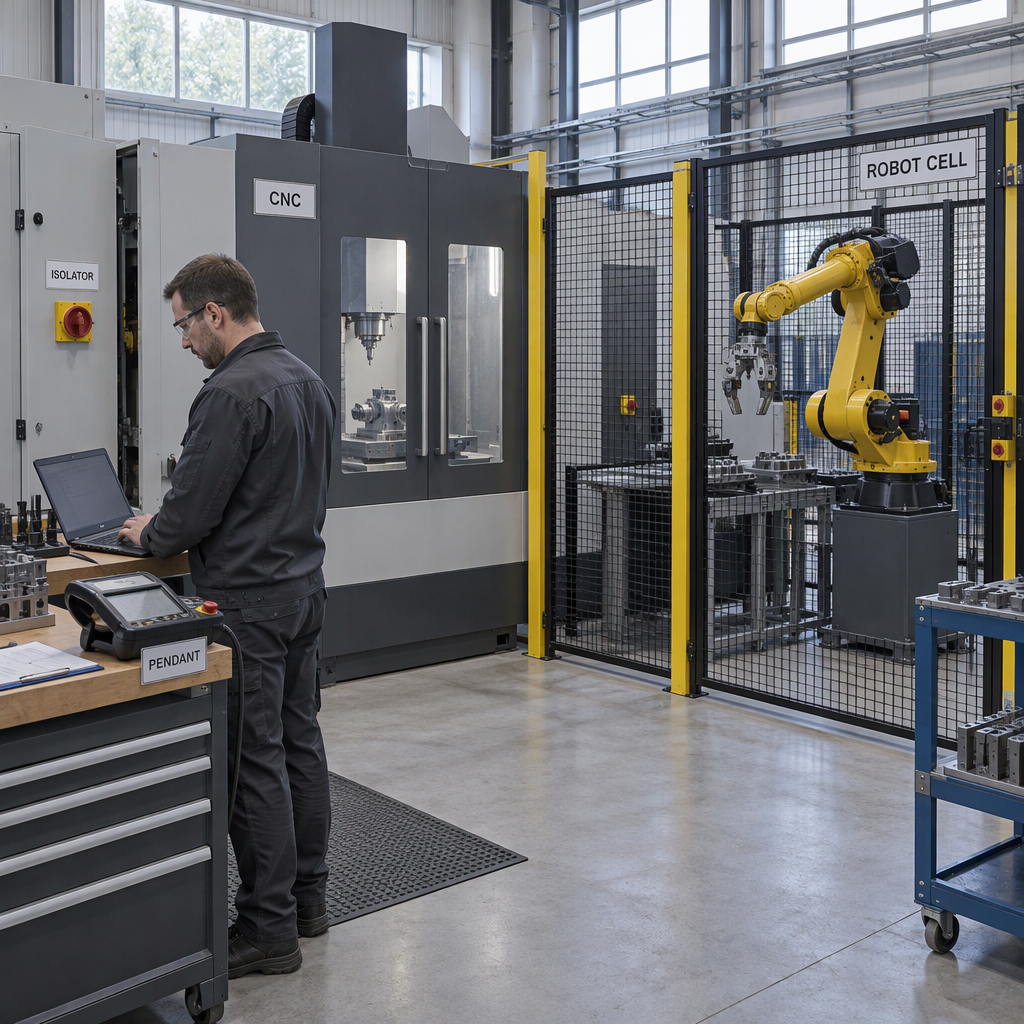
¿Qué cubre realmente la puesta en servicio de una actualización de CNC antes del lanzamiento?
La puesta en servicio cubre cuatro cosas, y termina sólo cuando las cuatro se evidencian: cada interfaz desde el suministro entrante hasta el apretón de manos de la pieza terminada, la instalación de la máquina y la estabilidad en su posición final, los programas de control y las salvaguardas que se comportan según lo previsto, y un registro que muestra que cada uno fue verificado. La liberación es una entrega documentada, no el momento en que una pieza buena sale de la máquina.
Los equipos de trabajo deben ser adecuados y seguros, inspeccionados para confirmar su correcta instalación y equipados con dispositivos de arranque, parada y control claramente identificados y, cuando corresponda, medios adecuados para aislarlos de todas las fuentes de energía: eléctrica, hidráulica, neumática y gravitacional. No se ha encargado una modernización que pasa una prueba de geometría pero deja un control sin etiquetar, falta una protección o un punto de aislamiento inalcanzable.
¿Qué interfaces ascendentes y descendentes deberían mapearse primero?
Mapee las interfaces antes del encendido, porque los puntos más débiles de una modernización se encuentran en los límites entre los subsistemas. Cree un registro que cubra ambas direcciones (suministros eléctricos y de fluidos entrantes, circuitos de parada y protección, el protocolo de enlace entre CNC y robot y la ruta del programa y los datos) con una parte responsable y evidencia de aceptación en cada línea. Registro
| de interfaz | antes del encendido | Quién lo confirma | Evidencia de aceptación |
|---|---|---|---|
| Suministro eléctrico entrante | Tensión, fase, frecuencia, dispositivos de protección, puesta a tierra y medios de aislamiento accesibles. | Electricista de obra con el reequipador | Registro de pruebas de suministro y diagrama unifilar. |
| Servicios de fluidos y neumáticos. | Riesgos hidráulicos y neumáticos de entrada, presión y caudal en la máquina, filtración y drenajes. | Utilidades del usuario final con el integrador | Suministro medido en la máquina. |
| Salvaguardias, enclavamientos y topes | Protección completa, tipo de enclavamiento y comportamiento de reinicio, y paradas de emergencia marcadas al alcance de la mano | Retrofitter, integrador, usuario final | Prueba de funcionamiento de cada enclavamiento y parada de emergencia. |
| Apretón de manos de CNC a robot | Señales permisivas, de inicio de ciclo, de pinza, de pieza presente, de fallo y de reinicio, con nombres y direcciones | Integrador | Seguimiento de E/S señal por señal, robot en estado seguro |
| Ruta de programa y datos | Transferir rutas, compensaciones y datos de herramientas, direcciones de red y quién puede cambiar los programas de control. | Integrador con ingeniería de producción. | Prueba de transferencia y registro de cambio de fecha |
¿Qué condiciones de instalación, espacio y servicios deben confirmarse en el sitio?
Confirme tres cosas antes de cualquier prueba eléctrica: la máquina está instalada de manera adecuada y estable (generalmente fijada) en la posición que asume el diseño; cada conexión de servicio se realiza, prueba y marca; y las personas pueden llegar a los puntos de aislamiento, puntos de atención y puertas de vigilancia. Una máquina estática que no está fijada se mueve bajo fuerzas de corte e indexación, y un espacio libre que existe sólo en el dibujo no existe en el piso.
- La máquina está completa: todas las protecciones y protecciones están instaladas y libres de defectos antes de que comiencen las pruebas.
- La posición final coincide con el plano de carga de los cimientos o del suelo, y la máquina se fija y se vuelve a nivelar después de cualquier movimiento.
- Después del reensamblaje en un sitio nuevo o de una modificación importante, se programa una inspección antes de que la máquina vuelva a utilizarse.
- Los espacios libres se verifican en el piso, no en el dibujo: puertas de protección, cambio de herramientas, rutas de virutas y refrigerante, y el alcance del robot.
- La conexión eléctrica está completa, los dispositivos de protección y la conexión a tierra están colocados y los medios de aislamiento son accesibles desde fuera del área vigilada.
- Los servicios de fluidos, hidráulicos y neumáticos se conectan, se prueban y marcan para detectar fugas, y se identifican y gestionan los riesgos que crean esos suministros.
¿Cómo se debe dividir la responsabilidad entre el modernizador, el integrador y el usuario final?
Divida la responsabilidad interfaz por interfaz y escriba la división antes del encendido. El Ejecutivo de Seguridad y Salud la introducción de la seguridad de las máquinas impone a los proveedores la obligación de proporcionar las salvaguardias adecuadas y revelar los riesgos residuales que dejan atrás; la parte que controla el equipo en el trabajo debe comprender y gestionar esos riesgos.
Reequipador o fabricante de máquinas
Posee la intención del diseño, la arquitectura de control, el diseño de la guardia y la definición de lo que cubre la modernización.
Proporciona documentación de conformidad, instrucciones, información sobre riesgos residuales y registros de pruebas de puesta en servicio.
Límite a declarar por escrito: cualquier función que no haya diseñado o verificado, como las funciones de seguridad internas de un robot de terceros.
Integrador
Posee las uniones entre subsistemas: protocolos de enlace de E/S, integración del circuito de seguridad, plan de red y ciclo celular.
Proporciona el registro de interfaz, los registros de pruebas de señales y funciones de seguridad y el registro de cambios de programa: cambios realizados por una persona competente, registrados y controlados posteriormente.
Límite a declarar por escrito: la lista de señales acordada, todo lo que está fuera de ella y quién puede editar los programas después de la entrega.
Usuario final: la parte que controla el equipo en el trabajo.
Posee las condiciones del sitio, los servicios públicos, el sistema seguro de trabajo, el procedimiento de aislamiento, la competencia del operador y el régimen de inspección.
Proporciona el registro de inspección, la firma de aceptación, los registros de capacitación y los procedimientos de aislamiento; un nuevo control es un desencadenante de la capacitación, porque las necesidades son mayores cuando se introduce nuevo equipo.
Límite a manifestar por escrito: los riesgos residuales que acepta, y cualquier modificación que se realice con posterioridad a la entrega.
Conserve en el registro la documentación del fabricante: SZGH afirma que fabrica máquinas CNC y brazos robóticos industriales y desarrolla los controladores, servoaccionamientos y controladores de robots que contienen. Su página Acerca de también declara conformidad con EN 60204-1, EN ISO 12100 y EN ISO 16090-1 según el certificado CE no. EBO2307022-V060. Solicite el certificado y la declaración que coincidan exactamente con la configuración entregada, incluido cualquier robot, opción de seguridad o módulo de bus de campo agregado en el sitio.
¿Cómo se prueba un aislamiento seguro y un control de energía almacenada antes de la primera prueba de movimiento?
Antes de que alguien introduzca la mano en la máquina, deténgala, apague y desconecte las fuentes de alimentación correspondientes y bloquee el punto donde se podría volver a conectar la alimentación. Luego libere la energía almacenada (purgue el aire comprimido, descargue los acumuladores hidráulicos, soporte o baje los ejes cargados por gravedad) y confirme ese estado en la máquina antes del acceso manual. Un comando de parada en el colgante no es un paso de aislamiento y seguir el procedimiento de acceso del manual no es, por sí solo, una instrucción de aislamiento de energía. Los controles de aislamiento, bloqueo y energía almacenada en la guía del Ejecutivo de Salud y Seguridad sobre mantenimiento de los equipos de trabajo son los mismos de los que depende la primera prueba de movimiento.
- La planta en movimiento se detuvo y todos los accionamientos están estacionarios antes de que se abra cualquier protección.
- Los suministros se aíslan en los medios de aislamiento de la máquina y se bloquean para que no se pueda volver a conectar la energía.
- Las líneas de fluido, gas o vapor presurizados se aíslan y despresurizan antes de abrir una conexión.
- Se libera la energía almacenada: se purgan las líneas de aire, se descargan los acumuladores y se sostienen o bajan los ejes cargados por gravedad a una posición de descanso segura.
- El estado aislado se confirma en el punto de trabajo antes de que alguien llegue, y el trabajo de mayor riesgo dentro del alcance de un robot se realiza bajo un sistema de permiso para trabajar.
- Para eliminar un atasco o limpiar el interior de una máquina motorizada, apague, desconecte y bloquee primero, luego use solo la ruta de acceso que permita el manual de la máquina; nunca retire una protección ni anule un bloqueo.
¿Qué orden deben seguir las comprobaciones de puesta en servicio?
Trabaje en orden de puerta y no abra la siguiente puerta hasta que la anterior esté cerrada: interfaces, instalación y servicios públicos, aislamiento y salvaguardias, movimiento y programas descargados, apretón de manos conectado y luego liberación. Probar el movimiento antes de que se demuestre el aislamiento coloca a las personas en la zona de peligro sin ningún beneficio técnico.
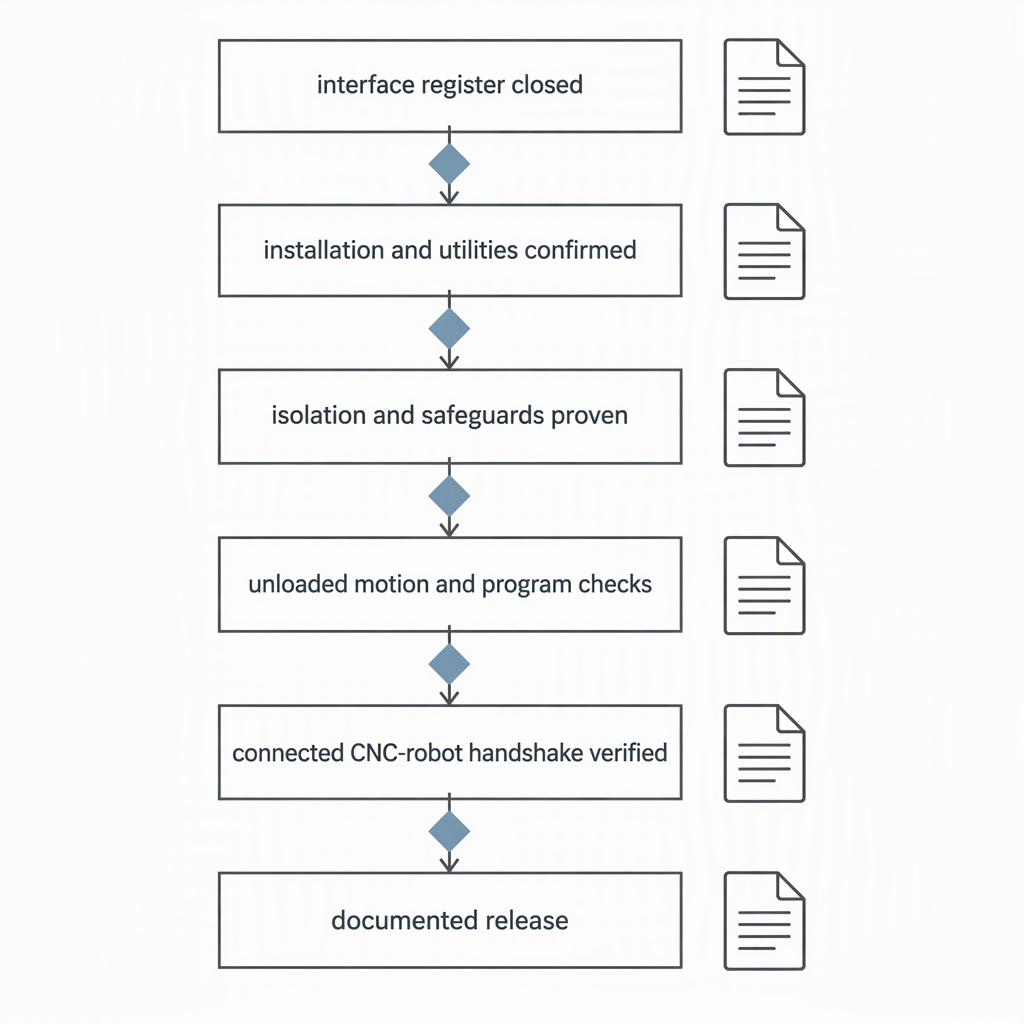
- Puerta de documentación: registro de interfaz completo, copias de seguridad actualizadas, puntos de aislamiento etiquetados, instrucciones del fabricante de la máquina a mano.
- Puerta de instalación: máquina fijada y estable, servicios públicos probados contra fugas, protecciones completas, espacios libres confirmados en el piso.
- Puerta de aislamiento: apagada y bloqueada, energía almacenada liberada, estado aislado confirmado, luego se prueban todas las funciones de enclavamiento y parada de emergencia.
- Compuerta de movimiento seco: ejes referenciados y desplazados, límites suaves verificados, cambio de husillo y herramienta verificados descargados al procedimiento del constructor.
- Puerta del programa: controles en seco y de bloque único, compensaciones verificadas, cada cambio realizado por una persona competente y controlado posteriormente.
- Puerta de apretón de manos: CNC y robot conectados, permisivos alternados uno a la vez con la celda protegida, robot a velocidad reducida hasta que se pruebe cada enclavamiento.
- Puerta de liberación: inspección registrada, capacitación impartida, aceptación de riesgo residual firmada, registros archivados con la máquina.
Trate esto como una orden de ingeniería en lugar de un único procedimiento obligatorio: su cliente, su jurisdicción y la propia documentación de la máquina deciden qué pruebas se aceptan.
¿Cómo se verifican los programas y el protocolo de enlace del robot CNC, sin conexión y luego conectado?
Pruebe en dos etapas, nunca en modo de producción: pruebe los programas fuera de línea o en un ensayo con el movimiento desactivado, luego vuelva a probar la misma lógica conectada y protegida a velocidad reducida, una señal y un ciclo a la vez. Cada cambio de programa realizado aquí debe ser realizado por una persona competente, registrado y verificado posteriormente.
| Etapa | Lo que observa | Pasa condición | Registro |
|---|---|---|---|
| Sin conexión o ejecución en seco | Sintaxis, trayectoria de herramienta, compensaciones y secuencia M/S/T con movimiento deshabilitado | La ruta permanece dentro del envolvente de la máquina y las llamadas de herramienta y compensación coinciden con la hoja de configuración | Versión del programa, fecha, persona, resultado. |
| Bloque único vigilado | Direcciones de eje, posiciones de referencia, límites suaves, comandos de husillo y refrigerante | Las instrucciones y los límites coinciden con la documentación de la máquina, y la parada y la retención de avance se comportan según lo diseñado. | Hoja de prueba por eje |
| Apretón de manos conectado | Señales permisivas, de inicio de ciclo, de pinza, de pieza presente, de fallo y de reinicio, una a la vez con el robot protegido | El robot no puede entrar al espacio operativo de la máquina sin el permiso de enclavamiento. | Seguimiento de E/S con nombres de señales |
| Ciclo conectado de baja velocidad | Un ciclo completo a velocidad reducida sin una pieza de producción, incluida la parada y el reinicio a mitad del ciclo. | El ciclo se completa sin una parada accidental y la celda alcanza un estado seguro definido | Registro de ciclos y cualquier defecto abierto. |
| control de cambios | Cada edición del programa de control durante la puesta en servicio, quién la realizó y por qué | Realizado por una persona competente, registrado y verificado con la nueva prueba. | Cambiar el registro y volver a probar el resultado |
| Ejecución de producción supervisada. | Piezas producidas en condiciones normales con todas las salvaguardias intactas. | Las piezas cumplen con el nivel de inspección acordado con el cliente. | Acta del primer artículo y firma de aceptación. |
¿Qué evidencia debe existir antes de que la modernización entre en producción?
Liberación basada en pruebas. El expediente debe contener el registro de inspección dependiente de la instalación, el registro de interfaz cerrada, las pruebas de aislamiento y salvaguardia, el registro de cambios de programa y la firma de aceptación de quien controla el equipo.
- La inspección en función de la instalación se realizó y registró después de la instalación y antes del primer uso.
- El registro se conserva al menos hasta la siguiente inspección, con intervalos establecidos por una evaluación de riesgos que considera las recomendaciones del fabricante.
- El registro de interfaz es cerrado, con un confirmante y la evidencia en cada línea; Las partidas abiertas llevan un control de compensación y una fecha.
- Las pruebas de aislamiento y salvaguardia están completas, abarcando los medios de aislamiento, guardas, enclavamientos y paradas de emergencia.
- El registro de cambios del programa está completo; cada cambio lo realiza una persona competente y se verifica posteriormente.
- Se imparte y registra la formación para el nuevo control y el mantenimiento se entrega a personas competentes para ese trabajo.
Cualquiera que sea el formato que utilice, el registro debe responder a una pregunta sencilla: qué se verificó, quién y con qué. La orientación del Ejecutivo de Salud y Seguridad sobre La inspección de equipos de trabajo proporciona los factores desencadenantes para equipos cuya seguridad depende de las condiciones de instalación (instalación y primer uso, reensamblaje en un sitio nuevo y modificaciones importantes) y dice que el resultado debe registrarse y conservarse al menos hasta la siguiente inspección.
Conclusión
Una máquina modernizada se puede liberar cuando las interfaces están cerradas y evidenciadas, los estados de instalación y aislamiento se prueban en lugar de asumirse, cada cambio en el programa de control se registra y verifica y alguien que controla el equipo ha aceptado el riesgo residual por escrito.
- Primero las interfaces: registre cada conexión, nombre un propietario para cada línea y adjunte evidencia de aceptación antes del encendido.
- La seguridad dependiente de la instalación es lo que desencadena la obligación de inspección: registre el resultado y consérvelo hasta la siguiente inspección.
- Aislamiento antes del acceso: apagar, desconectar y bloquear la alimentación, liberar la energía almacenada y luego confirmar el estado en la máquina.
- El control de cambios cubre cada edición del programa realizada durante la puesta en servicio, por pequeña que sea la razón.
- La capacitación y el régimen de mantenimiento son elementos de liberación, no tareas de seguimiento.
Firmar una modernización para producción es una entrega, no una formalidad: la firma dice que la máquina que está en el suelo ha sido inspeccionada después de la instalación y que las personas que la manejarán saben cómo detenerla y aislarla.
Preguntas frecuentes sobre la puesta en marcha de la modernización del CNC
La mayoría de las disputas por la liberación tienen que ver con el registro más que con la máquina: quién la inspeccionó después de la instalación, qué se anotó y quién aceptó el riesgo residual. Las respuestas a continuación cubren lo que surge con mayor frecuencia cuando una máquina CNC modernizada o una celda CNC más robot se entrega a producción.
¿Quién debe firmar la autorización? ¿Puede el usuario final firmarla solo?
Ambos lados. El deber de mantener seguros los equipos de trabajo, de hacerlos inspeccionar cuando la seguridad dependa de la instalación y de dar a los operadores información y formación adecuada recae en la parte que los controla, por lo que la aceptación del usuario final no puede delegarse en el instalador. El instalador aún debe proporcionar los resultados de la inspección, los registros de las pruebas y la información sobre riesgos residuales en los que se basa la aceptación.
¿Se repite la tarea de inspección después de una modificación posterior o un traslado a otro sitio?
Sí. Los factores desencadenantes son la instalación y el primer uso, el reensamblaje en un nuevo sitio, los intervalos en los que el deterioro podría causar peligro y las modificaciones importantes. Agregar un eje, cambiar una guarda o mover la máquina reinicia el ciclo: inspeccionar nuevamente y conservar el registro al menos hasta la siguiente inspección.
¿Qué capacitación del operador se necesita cuando una modernización introduce un nuevo control?
Lo suficiente como para que los operadores puedan hacer funcionar la máquina sin riesgos innecesarios: arranque y parada, parada y reinicio de emergencia, comportamiento de protección y enclavamiento, rutinas de carga y descarga, recuperación de errores, puntos de aislamiento y las partes del ciclo en las que nunca deben intervenir. Las necesidades de formación son mayores cuando se introducen nuevas tecnologías o equipos. Los operadores también necesitan información y formación adecuadas sobre la máquina tal como está instalada.
¿Cuánto tiempo se deben conservar los registros de inspección y mantenimiento?
Los resultados de la inspección deben conservarse al menos hasta la siguiente inspección. No existe un requisito legal separado para llevar un registro de mantenimiento, pero se debe mantener actualizado un registro existente y se recomiendan registros para equipos de mayor riesgo. Conserve el archivo de versión durante la vida útil de la modernización.
¿Puede el diagnóstico remoto reemplazar el paso de verificación in situ?
No. El diagnóstico remoto de parámetros puede acelerar la búsqueda de fallas (SZGH afirma que les brinda soporte remoto las 24 horas del día), pero las herramientas remotas informan lo que el control cree que está sucediendo. No pueden confirmar cómo está fijada la máquina, cómo se sientan los guardias en este lugar o si se puede alcanzar el aislamiento.
¿Una máquina modernizada que vuelve al mercado plantea dudas sobre el suministro de productos?
Puede. En Gran Bretaña, la Dirección de Seguridad y Salud agrupa el reacondicionamiento y el suministro de segunda mano con temas de vigilancia del mercado y del producto. Los equipos suministrados allí deben cumplir con la ley de suministro de productos, con marcado de conformidad, declaración de conformidad e instrucciones en inglés. Si una modernización cuenta como suministro de maquinaria nueva, como una modificación sustancial o solo como uso interno depende del mercado, por lo que debe confirmar los requisitos del mercado de destino antes de enviar la máquina.
¿Quién es el propietario de cada interfaz cuando un robot de terceros se atornilla a un CNC existente?
Quien asuma el riesgo debe ser dueño de la interfaz y la división debe resolverse por escrito antes del encendido. El proveedor debe adoptar las salvaguardias adecuadas y transmitir los riesgos residuales que deja, que la organización que opera la célula debe comprender y controlar.


