


En CNC-remontering är redo för produktionssläpp när den installationsberoende inspektionen faktiskt har utförts och registrerats – inte när den första testdelen mäter korrekt. Den registreringen stänger bara slingan om maskinen är komplett, stabil i sitt slutliga läge och försedd med alla säkerhetsanordningar, och om de kvarstående riskerna som överförs av utrustningsleverantören förstås och kontrolleras av de personer som nu kör den.
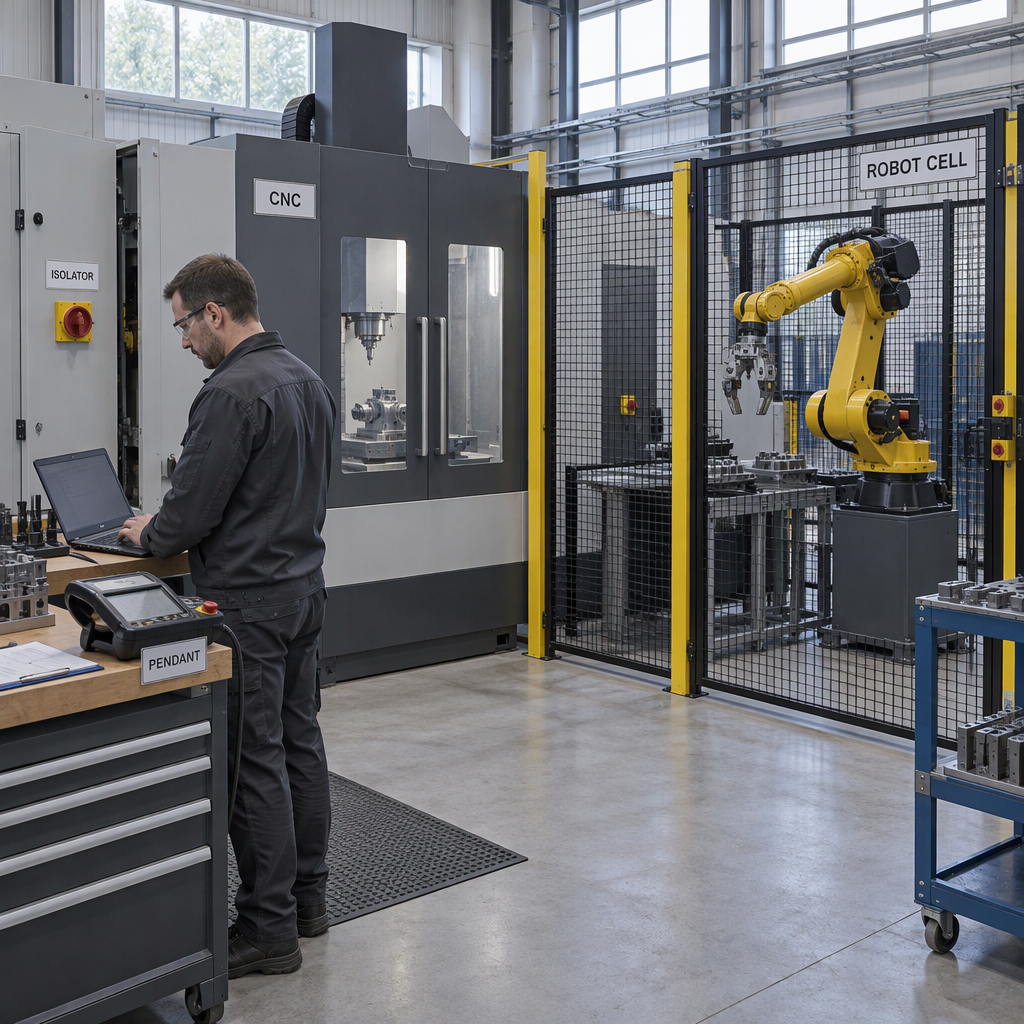
Vad omfattar idrifttagandet av en CNC-eftermontering egentligen innan den släpps?
Driftsättningen omfattar fyra saker, och den slutar först när alla fyra är bevisade: varje gränssnitt från inkommande leverans till den färdiga delens handskakning, maskinens installation och stabilitet i sitt slutliga läge, kontrollprogrammen och säkerhetsåtgärderna som beter sig som avsett, och ett register som visar att var och en har kontrollerats. Frigöring är en dokumenterad överlämning, inte i det ögonblick en bra del lossnar från maskinen.
Arbetsutrustningen ska vara lämplig och säker, inspekterad för att bekräfta korrekt installation och försedd med tydligt identifierade start-, stopp- och kontrollanordningar samt, i tillämpliga fall, lämpliga medel för att isolera den från alla energikällor — elektriska, hydrauliska, pneumatiska och gravitationskrafter. En eftermontering som klarar ett geometritest men lämnar en omärkt kontroll, en saknad vakt eller en oåtkomlig isoleringspunkt har inte tagits i drift.
Vilka uppströms- och nedströmsgränssnitt bör kartläggas först?
Kartlägg gränssnitten före uppstart, eftersom en eftermonteringss svagaste punkter sitter vid gränserna mellan delsystem. Bygg ett register som täcker båda riktningarna – inkommande el- och vätskeförsörjning, skydds- och stoppkretsar, CNC-till-robot-handskakning och program- och datavägen – med en ansvarig part och godkännandebevis mot varje linje.
| Gränssnitt | Spela in före start | Vem bekräftar det | Acceptansbevis |
|---|---|---|---|
| Inkommande elförsörjning | Spänning, fas, frekvens, skyddsanordningar, jordning och åtkomliga medel för isolering | Platselektriker med eftermontören | Försörjningstestpost och enkelradsdiagram |
| Vätske- och pneumatiska tjänster | Inkommande hydrauliska och pneumatiska risker, tryck och flöde vid maskinen, filtrering och avlopp | Slutanvändarverktyg med integratören | Uppmätt tillförsel vid maskinen |
| Säkerhetsanordningar, förreglingar och stopp | Skyddsfullständighet, förreglingstyp och återställningsbeteende och markerade nödstopp inom bekvämt räckhåll | Eftermontör, integratör, slutanvändare | Funktionstest av varje förregling och nödstopp |
| CNC-till-robot handskakning | Tillåtande, cykelstart, gripare, del närvarande, fel- och återställningssignaler, med namn och adresser | Integrator | Signal-för-signal I/O-spårning, robot i säkert tillstånd |
| Program och dataväg | Överför rutt, förskjutningar och verktygsdata, nätverksadressering och vem som kan ändra kontrollprogram | Integratör med produktionsteknik | Överföringstest och daterat ändringsprotokoll |
Vilka installations-, utrymmes- och bruksförhållanden behöver bekräftas på plats?
Bekräfta tre saker före alla motordrivna tester: maskinen är installerad korrekt och stabilt - vanligtvis fixerad - i den position som designen antar; varje serviceanslutning görs, testas och märks; och människor kan nå isoleringspunkterna, serviceställena och vaktdörrarna. En statisk maskin som inte är fixerad rör sig under skär- och indexeringskrafter, och ett spel som bara finns på ritningen finns inte på golvet.
- Maskinen är komplett: alla skydd och skydd monterade och fria från defekter innan testet startar.
- Slutpositionen matchar fundamentet eller golvbelastningsplanen, och maskinen fixeras ner och återutjämnas efter varje flytt.
- Efter återmontering på en ny plats eller en större ändring planeras en inspektion innan maskinen återgår till användning.
- Spelrum kontrolleras på golvet, inte på ritningen: skyddsdörrar, verktygsbyte, spån- och kylvätskebanor och robotens räckvidd.
- Den elektriska anslutningen är klar, skyddsanordningar och jordning är på plats, och isoleringen är tillgänglig från utanför det bevakade området.
- Vätske-, hydrauliska och pneumatiska tjänster är anslutna, läckagetestade och märkta, och riskerna som dessa tillbehör skapar identifieras och hanteras.
Hur ska ansvaret delas mellan eftermontör, integratör och slutanvändare?
Dela upp ansvarsgränssnittet för gränssnittet och skriv ned uppdelningen innan du startar. Hälso- och säkerhetsdirektörens Introduktion till maskinsäkerhet ålägger leverantörerna att tillhandahålla de rätta skyddsåtgärderna och avslöja de kvarvarande riskerna de lämnar bakom sig; den part som kontrollerar utrustningen i arbetet måste förstå och hantera dessa risker.
Eftermontör eller maskinbyggare
Äger designavsikten, styrarkitekturen, vaktlayouten och definitionen av vad eftermonteringen omfattar.
Levererar överensstämmelsedokumentation, instruktioner, information om restrisk och idrifttagningstestprotokoll.
Gräns att ange skriftligt: alla funktioner som den inte har designat eller verifierat, till exempel en tredjepartsrobots interna säkerhetsfunktioner.
Integrator
Äger lederna mellan delsystem: I/O-handskakningar, säkerhetskretsintegrering, nätverksplanen och cellcykeln.
Tillhandahåller gränssnittsregistret, signal- och säkerhetstestprotokoll samt programändringsloggen — ändringar gjorda av en kompetent person, registrerade och kontrollerade i efterhand.
Gräns att skriftligen ange: den överenskomna signallistan, allt utanför den samt vem som får redigera program efter överlämnande.
Slutanvändare — den part som kontrollerar utrustningen på jobbet
Äger platsförhållanden, verktyg, det säkra arbetssystemet, isoleringsprocedur, operatörens kompetens och inspektionsregimen.
Tillhandahåller inspektionsprotokoll, acceptsignatur, utbildningsprotokoll och isoleringsprocedurer; en ny kontroll är en träningstrigger, eftersom behoven är störst när ny utrustning introduceras.
Gräns att ange skriftligt: de kvarstående riskerna som den accepterar och eventuella ändringar som görs efter överlämnandet.
Håll tillverkarens pappersarbete med registret: SZGH uppger att de tillverkar CNC-maskiner och industrirobotarmar och utvecklar styrenheterna, servodrivningarna och robotstyrningarna inuti dem. Dess om-sida förklarar också överensstämmelse med EN 60204-1, EN ISO 12100 och EN ISO 16090-1 under CE-certifikat nr. EBO2307022-V060. Be om certifikatet och deklarationen som matchar den exakta levererade konfigurationen, inklusive eventuell robot, säkerhetstillval eller fältbussmodul som lagts till på plats.
Hur bevisar du säker isolering och lagrad energikontroll innan det första rörelsetestet?
Innan någon sträcker sig in i maskinen, stoppa den, stäng av och koppla bort tillämplig strömförsörjning och lås den punkt där strömmen kan slås på igen. Släpp sedan lagrad energi — töm ut tryckluft, töm ut hydrauliska ackumulatorer, stöd eller sänk gravitationsbelastade axlar — och bekräfta detta tillstånd vid maskinen innan manuell åtkomst. Ett stoppkommando på hängaren är inte ett isoleringssteg, och att följa manualens åtkomstprocedur är inte i sig en energiisoleringsinstruktion. Kontrollerna för isolering, avstängning och lagrad energi i hälso- och säkerhetschefens vägledning om underhåll av arbetsutrustning är desamma som det första rörelsetestet beror på.
- Flytta anläggningen har stannat och alla drivenheter står stilla innan något skydd öppnas.
- Tillbehör är isolerade vid maskinens isoleringsanordning och låsta så att strömmen inte kan slås på igen.
- Trycksatta vätske-, gas- eller ångledningar isoleras och trycks ur innan en anslutning öppnas.
- Lagrad energi frigörs: luftledningar töms, ackumulatorer urladdade och gravitationsbelastade axlar stöds eller sänks till ett säkert viloläge.
- Det isolerade tillståndet bekräftas vid arbetsplatsen innan någon når in, och arbete med högre risk inom en robots räckviddsområde löper under ett arbetstillståndssystem.
- För att åtgärda ett stopp eller rengöra inuti en motordriven maskin, stäng av, koppla ur och lås först, använd sedan endast den åtkomstväg som maskinhandboken tillåter - ta aldrig bort en skyddsanordning eller bryt en förregling.
Vilken ordning ska idrifttagningskontrollerna följa?
Arbeta i grindordning och öppna inte nästa grind förrän den föregående är avstängd: gränssnitt, installation och verktyg, isolering och säkerhetsåtgärder, avlastad rörelse och program, ansluten handskakning, släpp sedan. Att testa rörelse innan isolering är bevisad sätter människor i riskzonen utan teknisk vinst.
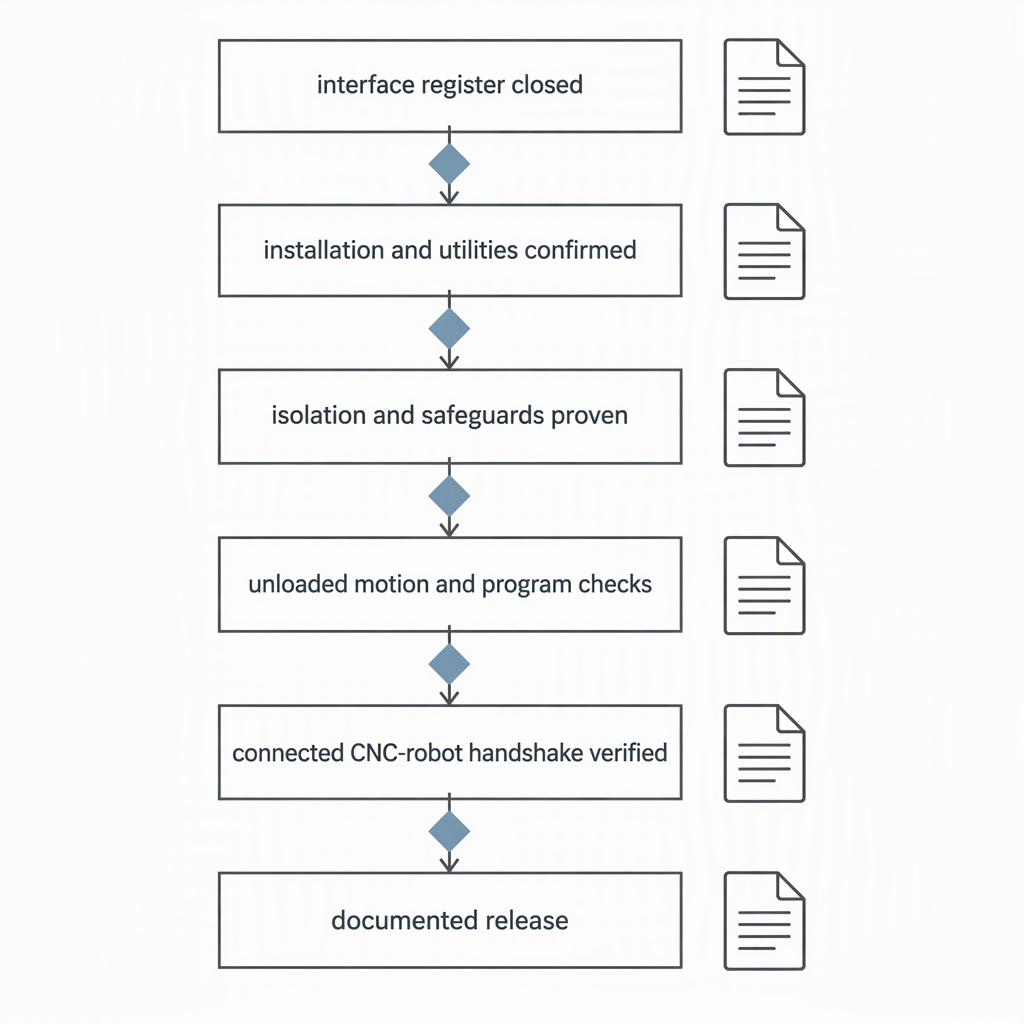
- Dokumentationsport: gränssnittsregister komplett, säkerhetskopior aktuella, isoleringspunkter märkta, maskinbyggarens instruktioner till hands.
- Installationsgrind: maskinen fixerad och stabil, läckagetestade verktyg, skydd kompletta, utrymmen bekräftade på golvet.
- Isolationsgrind: ström av och låst av, lagrad energi frigörs, isolerat tillstånd bekräftat, sedan testas varje förregling och nödstoppsfunktion.
- Torrrörelsegrind: axlar refererade och joggade, mjuka gränser verifierade, spindel- och verktygsbyte kontrolleras obelastad enligt byggarens procedur.
- Programport: torrkörnings- och enblockskontroller, förskjutningar verifierade, varje ändring gjord av en kompetent person och kontrollerad efteråt.
- Handskakningsgrind: CNC och robot anslutna, tillåtelser växlade en i taget med cellen bevakad, robot med reducerad hastighet tills varje förregling har bevisats.
- Release gate: inspektion registrerad, utbildning levererad, resterande riskacceptans undertecknad, register arkiveras till maskinen.
Behandla detta som en ingenjörsorder snarare än ett enda mandat förfarande: din kund, din jurisdiktion och maskinens egen dokumentation avgör vilka bevis som accepteras.
Hur verifierar du program och CNC-Robot Handshake, offline och sedan anslutet?
Testa i två steg, aldrig i produktionsläge: bevisa programmen offline eller i torrkörning med rörelse inaktiverad, testa sedan om samma logik ansluten och bevakad med reducerad hastighet, en signal och en cykel åt gången. Varje programändring som görs här måste göras av en kompetent person, registreras och kontrolleras i efterhand.
| Steg | Vad du observerar | Godkänt skick | Rekord |
|---|---|---|---|
| Offline eller torrkörning | Syntax, verktygsbana, offsets och M/S/T-sekvens med rörelse inaktiverad | Banan stannar innanför maskinens kuvert och verktygs- och offsetanrop matchar inställningsbladet | Programversion, datum, person, resultat |
| Bevakat enkelblock | Axelriktningar, referenspositioner, mjuka gränser, spindel- och kylvätskekommandon | Riktningar och gränser matchar maskindokumentationen, och stopp och matningshåll fungerar som de är designade | Testblad per axel |
| Anslutet handslag | Tillåtande, cykelstart, gripare, del närvarande, fel och återställningssignaler, en i taget med roboten bevakad | Roboten kan inte komma in i maskinens arbetsutrymme utan att spärren är tillåten | I/O-spårning med signalnamn |
| Låghastighets ansluten cykel | En hel cykel med reducerad hastighet utan produktionsdel, inklusive stopp och omstart mitt i cykeln | Cykeln slutförs utan ett oavsiktligt stopp, och cellen når ett definierat säkert tillstånd | Cykellogg och eventuella öppna defekter |
| Byt kontroll | Varje kontrollprogramredigering under driftsättningen, vem som gjorde det och varför | Gjord av en kompetent person, registrerad och kontrollerad mot omprovet | Ändra logg och testa om resultatet |
| Övervakad produktionskörning | Delar tillverkade under normala förhållanden med alla skyddsanordningar intakta | Delar uppfyller den inspektionsnivå som överenskommits med kunden | Första artikelpost och godkännandesignatur |
Vilka bevis bör finnas innan ombyggnaden släpps till produktion?
Frisläppande på bevis. Filen ska visa den installationsberoende inspektionsposten, det slutna gränssnittsregistret, isolerings- och skyddstester, programändringsloggen och acceptsignaturen från den part som kontrollerar utrustningen.
- Den installationsberoende inspektionen har utförts efter installationen och före första användningen och registrerats.
- Journalen bevaras åtminstone till nästa inspektion, med intervaller som bestäms av en riskbedömning som tar hänsyn till tillverkarens rekommendationer.
- Gränssnittsregistret är stängt, med en bekräftande part och bevisen på varje rad; öppna föremål har en kompenserande kontroll och ett datum.
- Isolerings- och skyddstester är klara och täcker isoleringsmedel, skydd, förreglingar och nödstopp.
- Programändringsloggen är komplett, varje ändring görs av en kompetent person och kontrolleras i efterhand.
- Utbildning levereras och registreras för den nya kontrollen och underhåll lämnas till personer som är kompetenta för det arbetet.
Oavsett vilket format du använder, måste posten svara på en enkel fråga: vad kontrollerades, av vem och mot vad. Hälso- och säkerhetschefens vägledning om inspektion av arbetsutrustning ger utlösare för utrustning vars säkerhet beror på installationsförhållandena - installation och första användning, återmontering på en ny plats och större modifieringar - och säger att resultatet bör registreras och bevaras åtminstone till nästa inspektion.
Slutsats
En eftermonterad maskin är frigörbar när gränssnitten är stängda och bevisade, installations- och isoleringstillstånden är bevisade snarare än antagna, varje kontrollprogramändring registreras och kontrolleras och någon som kontrollerar utrustningen har skriftligen accepterat den kvarvarande risken.
- Gränssnitt först: registrera varje anslutning, namnge en ägare för varje linje och bifoga godkännandebevis före start.
- Installationsberoende säkerhet är det som utlöser inspektionsplikten — registrera resultatet och behåll det till nästa inspektion.
- Isolering före åtkomst: stäng av, koppla ur och lås strömmen, frigör lagrad energi, bekräfta sedan tillståndet på maskinen.
- Ändringskontroll täcker varje programredigering som görs under driftsättningen, oavsett orsaken.
- Utbildning och underhållsregimen är frigivningsartiklar, inte uppföljningsuppgifter.
Att skriva på en eftermontering till produktion är en överlämning, inte en formalitet: signaturen säger att maskinen som står på golvet har inspekterats efter installationen och att de som ska köra den vet hur man stoppar och isolerar den.
Vanliga frågor om CNC-eftermontering
De flesta frisläppningstvister handlar om skivan snarare än maskinen: vem som inspekterade den efter installationen, vad som skrevs ner och vem som accepterade den kvarstående risken. Svaren nedan täcker vad som dyker upp oftast när en eftermonterad CNC-maskin eller en CNC-plus-robotcell skrivs över till produktion.
Vem ska signera releasen och kan slutanvändaren signera den ensam?
Båda sidor. Skyldigheten att hålla arbetsutrustningen säker, att få den inspekterad där säkerheten beror på installationen och att ge operatörerna adekvat information och utbildning ligger hos den part som kontrollerar den, så slutanvändarens acceptans kan inte delegeras till installatören. Installatören ska fortfarande tillhandahålla de kontrollresultat, testprotokoll och restriskinformation som godkännandet vilar på.
Upprepas inspektionsplikten efter en senare ändring eller flytt till annan plats?
Ja. Utlösare är installation och första användning, återmontering på en ny plats, intervaller där försämring kan orsaka fara och större modifieringar. Att lägga till en axel, byta skydd eller flytta maskinen startar om cykeln: inspektera igen och behåll protokollet åtminstone till nästa inspektion.
Vilken operatörsutbildning behövs när en eftermontering introducerar en ny styrning?
Tillräckligt för att operatörerna ska kunna köra maskinen utan onödiga risker: start och stopp, nödstopp och återställning, vakt- och förreglingsbeteende, lastnings- och avlastningsrutiner, felåterställning, isoleringspunkter och de delar av cykeln de aldrig får ingripa i. Utbildningsbehovet är störst när ny teknik eller utrustning introduceras. Operatörer behöver också adekvat information och utbildning för maskinen eftersom den faktiskt är installerad.
Hur länge måste inspektions- och underhållsprotokoll bevaras?
Inspektionsresultat bör bevaras åtminstone till nästa inspektion. Det finns inget separat lagkrav på att föra en underhållslogg, men en befintlig logg måste hållas uppdaterad, och register rekommenderas för utrustning med högre risk. Behåll versionsfilen under hela eftermonteringens livstid.
Kan fjärrdiagnostik ersätta verifieringssteget på plats?
Nej. Fjärrparameterdiagnostik kan påskynda felsökningen – SZGH uppger att den ger dem fjärrsupport dygnet runt – men fjärrverktyg rapporterar vad kontrollen tror händer. De kan inte bekräfta hur maskinen är fixerad, hur vakterna sitter på den här platsen eller om isolering är tillgänglig.
Väcker en eftermonterad maskin som går tillbaka på marknaden frågor om produktförsörjning?
Det kan det. I Storbritannien grupperar Health and Safety Executive renovering och begagnad leverans med produkt- och marknadsövervakningsämnen. Utrustning som levereras där måste överensstämma med produktförsörjningslagstiftningen, med överensstämmelsemärkning, en försäkran om överensstämmelse och instruktioner på engelska. Huruvida en eftermontering räknas som att leverera nya maskiner, som en betydande modifiering eller endast som intern användning beror på marknaden, så bekräfta destinationsmarknadens krav innan maskinen skickas.
Vem äger varje gränssnitt när en tredjepartsrobot bultas på en befintlig CNC?
Den som tar risken bör äga gränssnittet, och uppdelningen bör lösas skriftligen innan uppstart. Leverantören måste ha rätt skydd och föra över de kvarstående risker som den lämnar efter sig, vilket den organisation som driver cellen måste förstå och kontrollera.


