


Une mise à niveau CNC est prête à être mise en production lorsque le contrôle dépendant de l'installation a été effectivement effectué et enregistré, et non lorsque la première pièce de test mesure correctement. Ce registre ne boucle la boucle que si la machine est complète, stable dans sa position finale et dotée de toutes les sécurités, et si les risques résiduels répercutés par l'équipementier sont compris et maîtrisés par ceux qui l'exploitent désormais.
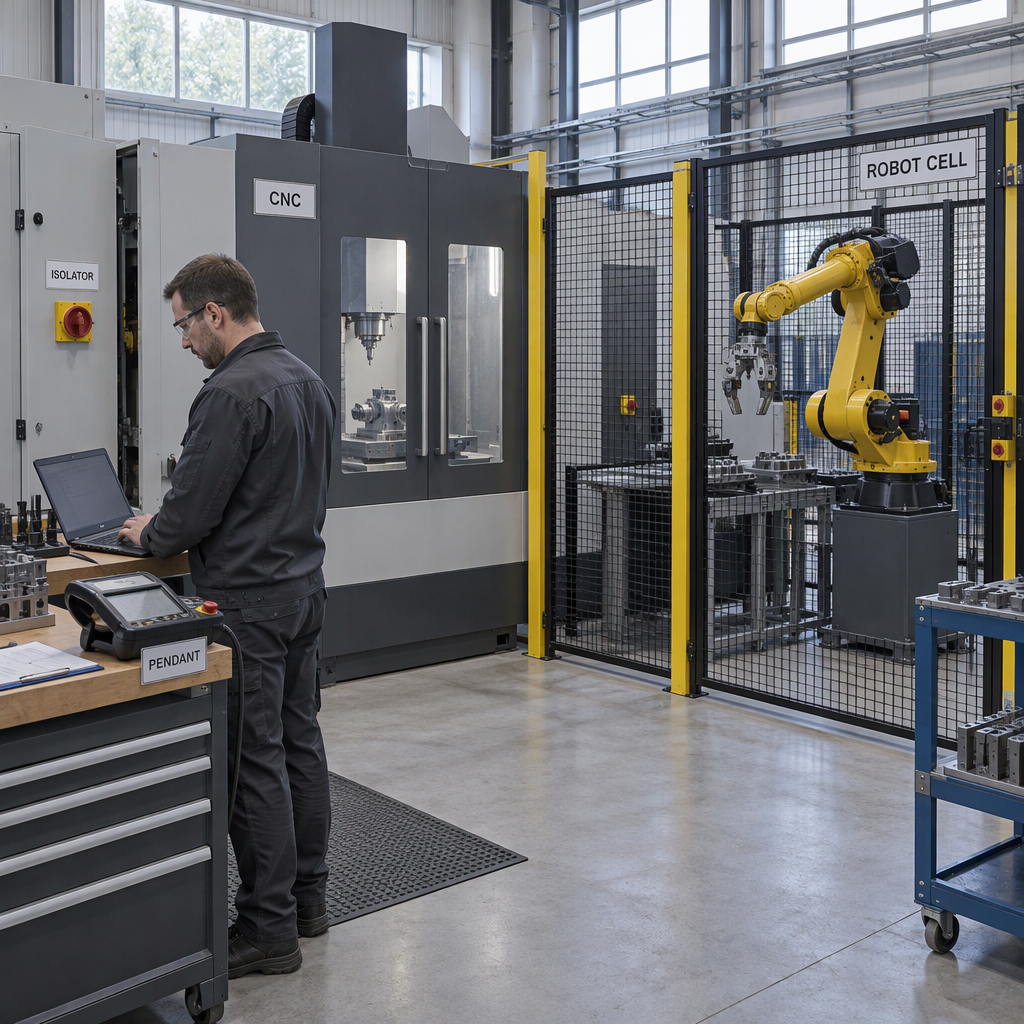
Que couvre réellement la mise en service d'une mise à niveau CNC avant la sortie ?
La mise en service couvre quatre éléments, et elle ne se termine que lorsque les quatre sont vérifiés : chaque interface depuis l'approvisionnement entrant jusqu'à la poignée de main de la pièce finie, l'installation et la stabilité de la machine dans sa position finale, les programmes de contrôle et les mesures de sécurité se comportant comme prévu, et un enregistrement montrant que chacun a été vérifié. La libération est un transfert documenté, et non le moment où une bonne pièce sort de la machine.
L'équipement de travail doit être adapté et sûr, inspecté pour confirmer son installation correcte et équipé de dispositifs de démarrage, d'arrêt et de commande clairement identifiés ainsi que, le cas échéant, de moyens appropriés pour l'isoler de toute source d'énergie — électrique, hydraulique, pneumatique et gravitationnelle. Une rénovation qui réussit un test de géométrie mais laisse un contrôle non étiqueté, une protection manquante ou un point d'isolement inaccessible n'a pas été mise en service.
Quelles interfaces en amont et en aval doivent être cartographiées en premier ?
Cartographiez les interfaces avant la mise sous tension, car les points les plus faibles d'une rénovation se situent aux limites entre les sous-systèmes. Créez un registre couvrant les deux directions : alimentations électriques et fluides entrantes, circuits de sécurité et d'arrêt, poignée de main CNC-robot, ainsi que le chemin du programme et des données - avec une partie responsable et une preuve d'acceptation pour chaque ligne.
| Interface | Enregistrement avant la mise sous tension | Qui le confirme | Preuve d'acceptation |
|---|---|---|---|
| Alimentation électrique entrante | Tension, phase, fréquence, dispositifs de protection, mise à la terre et moyens d'isolation accessibles | Électricien de chantier avec le rénovateur | Dossier de test d'alimentation et schéma unifilaire |
| Services fluides et pneumatiques | Risques hydrauliques et pneumatiques entrants, pression et débit au niveau de la machine, filtration et vidanges | Utilitaires utilisateur final avec l'intégrateur | Alimentation mesurée à la machine |
| Dispositifs de sécurité, verrouillages et arrêts | Intégralité de la protection, type de verrouillage et comportement de réinitialisation, ainsi que arrêts d'urgence marqués à portée de main | Retrofitter, intégrateur, utilisateur final | Test de fonctionnement de chaque verrouillage et arrêt d'urgence |
| Poignée de main CNC-robot | Signaux d'autorisation, de démarrage de cycle, de préhension, de présence de pièce, de défaut et de réinitialisation, avec noms et adresses | Intégrateur | Trace d'E/S signal par signal, robot dans un état sûr |
| Chemin du programme et des données | Transférer l'itinéraire, les décalages et les données d'outils, l'adressage réseau et qui peut modifier les programmes de contrôle | Intégrateur en ingénierie de production | Test de transfert et enregistrement de modification daté |
Quelles conditions d’installation, d’espace et d’utilité doivent être confirmées sur place ?
Confirmez trois choses avant tout test sous tension : la machine est installée correctement et de manière stable - généralement fixée - dans la position prise par la conception ; chaque connexion de service est effectuée, testée et marquée ; et les gens peuvent atteindre les points d'isolement, les points de service et les portes de garde. Une machine statique non fixée se déplace sous l'effet des efforts de coupe et d'indexation, et un jeu qui n'existe que sur le dessin n'existe pas au sol.
- La machine est complète : toutes les protections et protections sont installées et exemptes de défauts avant le début des tests.
- La position finale correspond au plan de fondation ou de charge au sol, et la machine est fixée et remise à niveau après tout déplacement.
- Après un remontage sur un nouveau site ou une modification majeure, une inspection est programmée avant la remise en service de la machine.
- Les dégagements sont vérifiés au sol et non sur le dessin : portes de protection, changement d'outil, chemins de copeaux et de liquide de refroidissement et zone de portée du robot.
- Le raccordement électrique est complet, les dispositifs de protection et la mise à la terre sont en place et les moyens d'isolation sont accessibles depuis l'extérieur de la zone gardée.
- Les services fluides, hydrauliques et pneumatiques sont connectés, testés contre les fuites et marqués, et les risques créés par ces fournitures sont identifiés et gérés.
Comment la responsabilité doit-elle être répartie entre le rénovateur, l'intégrateur et l'utilisateur final ?
Répartissez la responsabilité interface par interface et notez la répartition avant la mise sous tension. Le responsable de la santé et de la sécurité l'introduction à la sécurité des machines oblige les fournisseurs à fournir les garanties appropriées et à divulguer les risques résiduels qu'ils laissent derrière eux ; la partie qui contrôle l’équipement au travail doit comprendre et gérer ces risques.
Rénovateur ou constructeur de machines
Possède l'intention de conception, l'architecture de contrôle, la disposition des gardes et la définition de ce que couvre la modernisation.
Fournit des documents de conformité, des instructions, des informations sur les risques résiduels et des enregistrements de tests de mise en service.
Limite à indiquer par écrit : toute fonction qu'il n'a pas conçue ou vérifiée, comme les fonctions de sécurité internes d'un robot tiers.
Intégrateur
Possède les articulations entre les sous-systèmes : les poignées de main d'E/S, l'intégration des circuits de sécurité, le plan du réseau et le cycle cellulaire.
Fournit le registre d'interface, les enregistrements de tests de signaux et de fonctions de sécurité, ainsi que le journal des modifications du programme — modifications apportées par une personne compétente, enregistrées et vérifiées ensuite.
Limite à indiquer par écrit : la liste des signaux convenue, tout ce qui s'y trouve et qui peut éditer les programmes après la remise.
Utilisateur final : la partie contrôlant l'équipement au travail
Possède les conditions du site, les services publics, le système de travail sûr, la procédure d'isolement, la compétence des opérateurs et le régime d'inspection.
Fournit le dossier d'inspection, la signature d'acceptation, les dossiers de formation et les procédures d'isolement ; un nouveau contrôle est un déclencheur de formation, car les besoins sont plus grands lorsque de nouveaux équipements sont introduits.
Limite à préciser par écrit : les risques résiduels qu'elle accepte, ainsi que toute modification apportée après la remise.
Conservez les documents du fabricant dans le registre : SZGH déclare fabriquer des machines CNC et des bras de robots industriels et développer les contrôleurs, servomoteurs et contrôleurs de robots qu'ils contiennent. Sa page à propos déclare également la conformité aux normes EN 60204-1, EN ISO 12100 et EN ISO 16090-1 sous le certificat CE no. EBO2307022-V060. Demandez le certificat et la déclaration correspondant à la configuration exacte livrée, y compris tout robot, option de sécurité ou module de bus de terrain ajouté sur site.
Comment prouver une isolation sûre et un contrôle de l’énergie stockée avant le premier test de mouvement ?
Avant que quiconque n'atteigne la machine, arrêtez-la, éteignez et débranchez les alimentations électriques applicables et verrouillez le point où l'alimentation peut être rétablie. Libérez ensuite l'énergie stockée (purgez l'air comprimé, déchargez les accumulateurs hydrauliques, soutenez ou abaissez les axes chargés par gravité) et confirmez cet état sur la machine avant d'y accéder manuellement. Une commande d'arrêt sur le pendentif ne constitue pas une étape d'isolation, et le fait de suivre la procédure d'accès du manuel ne constitue pas, en soi, une instruction d'isolation énergétique. Les contrôles d'isolement, de verrouillage et d'énergie stockée dans les directives du Health and Safety Executive sur l'entretien des équipements de travail sont les mêmes que ceux dont dépend le premier test de mouvement.
- L'installation en mouvement s'est arrêtée et tous les entraînements sont à l'arrêt avant qu'une protection ne soit ouverte.
- Les alimentations sont isolées au niveau des moyens d'isolation de la machine et verrouillées afin que l'alimentation ne puisse pas être rétablie.
- Les conduites de fluide sous pression, de gaz ou de vapeur sont isolées et dépressurisées avant l'ouverture d'un raccordement.
- L'énergie stockée est libérée : les conduites d'air sont purgées, les accumulateurs déchargés et les axes chargés par gravité sont soutenus ou abaissés jusqu'à une position de repos sûre.
- L'état d'isolement est confirmé sur le lieu de travail avant que quiconque n'y pénètre, et les travaux à plus haut risque à l'intérieur de l'enveloppe de portée d'un robot sont soumis à un système de permis de travail.
- Pour éliminer un bourrage ou nettoyer l'intérieur d'une machine électrique, éteignez, déconnectez et verrouillez d'abord, puis utilisez uniquement la voie d'accès autorisée par le manuel de la machine - ne retirez jamais une protection ni ne neutralisez un verrouillage.
Quel ordre doivent suivre les contrôles de mise en service ?
Travaillez dans l'ordre des portes et n'ouvrez pas la porte suivante tant que la précédente n'est pas signée : interfaces, installation et utilitaires, isolation et protections, mouvements et programmes déchargés, poignée de main connectée, puis libération. Tester le mouvement avant que l’isolement ne soit prouvé place les personnes dans la zone de danger sans aucun gain technique.
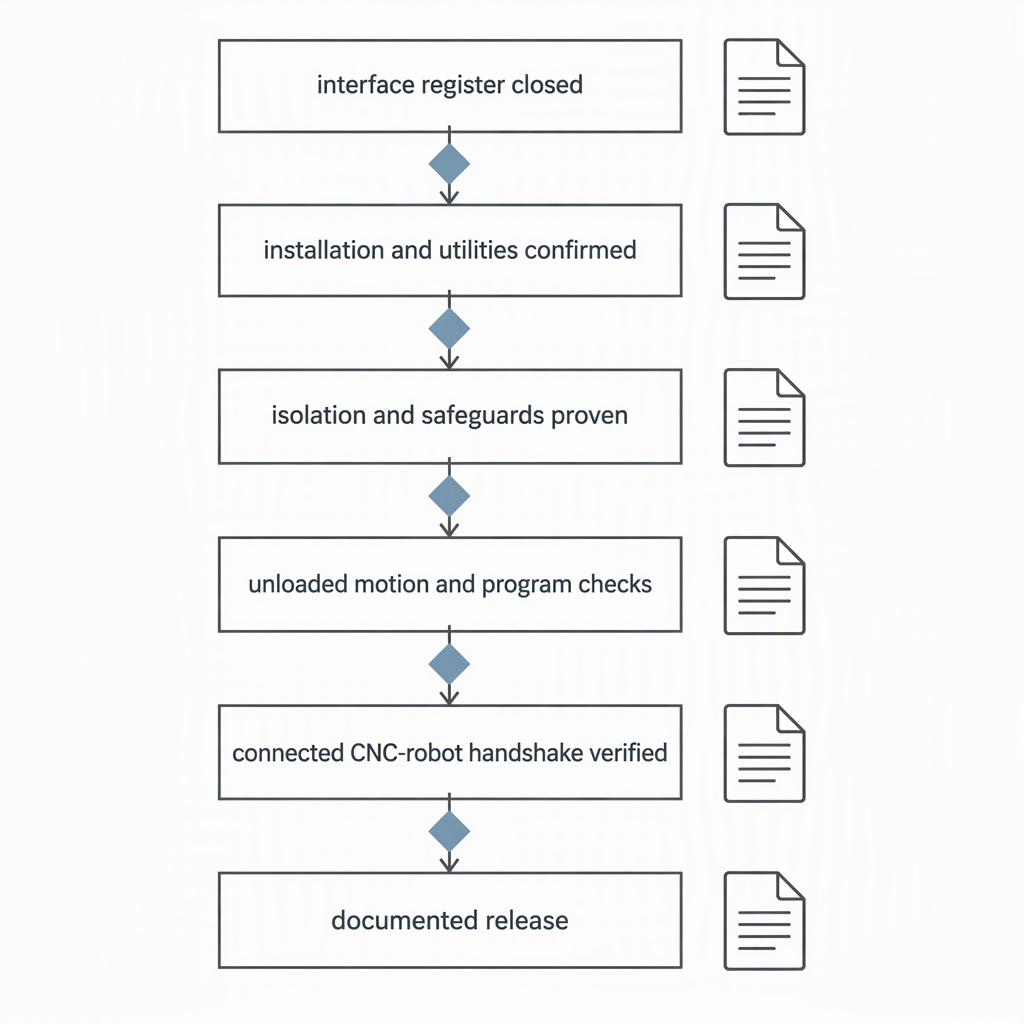
- Porte de documentation : registre d'interface complet, sauvegardes à jour, points d'isolement étiquetés, instructions du constructeur de la machine à portée de main.
- Portillon d'installation : machine fixée et stable, utilités testées, protections complètes, dégagements confirmés au sol.
- Porte d'isolement : mise hors tension et verrouillée, énergie stockée libérée, état d'isolement confirmé, puis chaque fonction de verrouillage et d'arrêt d'urgence est testée.
- Porte à mouvement sec : axes référencés et joggés, limites souples vérifiées, changement de broche et d'outil vérifié sans charge selon la procédure du constructeur.
- Porte du programme : contrôles à sec et par bloc, vérification des décalages, chaque modification effectuée par une personne compétente et vérifiée ensuite.
- Porte de poignée de main : CNC et robot connectés, permissifs basculés un à la fois avec la cellule gardée, robot à vitesse réduite jusqu'à ce que chaque verrouillage soit prouvé.
- Porte de sortie : inspection enregistrée, formation dispensée, acceptation des risques résiduels signée, enregistrements archivés avec la machine.
Considérez cela comme une commande technique plutôt que comme une procédure obligatoire unique : votre client, votre juridiction et la propre documentation de la machine décident quelles preuves sont acceptées.
Comment vérifier les programmes et la poignée de main CNC-Robot, hors ligne puis connecté ?
Testez en deux étapes, jamais en mode production : testez les programmes hors ligne ou en essai avec mouvement désactivé, puis testez à nouveau la même logique connectée et gardée à vitesse réduite, un signal et un cycle à la fois. Chaque modification de programme effectuée ici doit être effectuée par une personne compétente, enregistrée et vérifiée ensuite.
| Étape | Ce que vous observez | Condition de réussite | Enregistrement |
|---|---|---|---|
| Hors ligne ou essai | Syntaxe, trajectoire d'outil, décalages et séquence M/S/T avec mouvement désactivé | Le chemin reste à l'intérieur de l'enveloppe de la machine et les appels d'outils et de décalage correspondent à la feuille de configuration. | Version du programme, date, personne, résultat |
| Bloc unique gardé | Directions des axes, positions de référence, limites souples, commandes de broche et d'arrosage | Les directions et les limites correspondent à la documentation de la machine, et l'arrêt et le maintien de l'avance se comportent comme prévu. | Feuille de test par axe |
| Poignée de main connectée | Signaux d'autorisation, de démarrage de cycle, de préhension, de présence de pièce, de défaut et de réinitialisation, un à la fois avec le robot gardé | Le robot ne peut pas entrer dans l'espace de fonctionnement de la machine sans l'autorisation de verrouillage | Trace d'E/S avec noms de signaux |
| Cycle connecté basse vitesse | Un cycle complet à vitesse réduite sans pièce de production, incluant arrêt et redémarrage en milieu de cycle | Le cycle se termine sans arrêt involontaire et la cellule atteint un état de sécurité défini | Journal de cycle et tout défaut ouvert |
| Changer le contrôle | Chaque modification du programme de commande lors de la mise en service, qui l'a réalisé et pourquoi | Réalisé par une personne compétente, enregistré et vérifié par rapport au re-test | Journal des modifications et résultat du nouveau test |
| Production supervisée | Pièces produites dans des conditions normales avec toutes les garanties intactes | Les pièces répondent au niveau d'inspection convenu avec le client | Enregistrement du premier article et signature d’acceptation |
Quelles preuves doivent exister avant que la modernisation soit mise en production ?
Libération sur preuve. Le dossier doit contenir le dossier d'inspection dépendant de l'installation, le registre des interfaces fermées, les tests d'isolement et de sauvegarde, le journal des modifications du programme et la signature d'acceptation de la partie qui contrôle l'équipement.
- L'inspection en fonction de l'installation a été effectuée après l'installation et avant la première utilisation et enregistrée.
- Le dossier est conservé au moins jusqu'à la prochaine inspection, avec des intervalles fixés par une évaluation des risques qui prend en compte les recommandations du fabricant.
- Le registre d'interface est fermé, avec une partie confirmante et les preuves sur chaque ligne ; les échéances portent un contrôle compensatoire et une date.
- Les tests d'isolement et de sauvegarde sont terminés, couvrant les moyens d'isolement, les protections, les verrouillages et les arrêts d'urgence.
- Le journal des modifications du programme est complet, chaque modification étant effectuée par une personne compétente et vérifiée ensuite.
- La formation est dispensée et enregistrée pour le nouveau contrôle, et la maintenance est confiée aux personnes compétentes pour ce travail.
Quel que soit le format que vous utilisez, le dossier doit répondre à une question simple : qu'est-ce qui a été vérifié, par qui et par rapport à quoi. Les directives du Health and Safety Executive sur L'inspection des équipements de travail donne les déclencheurs des équipements dont la sécurité dépend des conditions d'installation - installation et première utilisation, remontage sur un nouveau site et modifications majeures - et précise que le résultat doit être enregistré et conservé au moins jusqu'à la prochaine inspection.
Conclusion
Une machine modernisée est libérable lorsque les interfaces sont fermées et prouvées, que les états d'installation et d'isolement sont prouvés plutôt que supposés, que chaque modification du programme de contrôle est enregistrée et vérifiée et que quelqu'un qui contrôle l'équipement a accepté le risque résiduel par écrit.
- Interfaces d'abord : enregistrez chaque connexion, nommez un propriétaire pour chaque ligne et joignez une preuve d'acceptation avant la mise sous tension.
- C'est la sécurité qui dépend de l'installation qui déclenche l'obligation d'inspection : enregistrez le résultat et conservez-le jusqu'à l'inspection suivante.
- Isolement avant accès : éteindre, débrancher et verrouiller l'alimentation, libérer l'énergie stockée, puis confirmer l'état de la machine.
- Le contrôle des modifications couvre chaque modification de programme effectuée lors de la mise en service, aussi minime soit-elle.
- La formation et le régime de maintenance sont des éléments de version et non des tâches de suivi.
La signature d'un rétrofit en production est un transfert de pouvoir, pas une formalité : la signature indique que la machine posée au sol a été inspectée après l'installation et que les personnes qui la feront fonctionner savent comment l'arrêter et l'isoler.
Questions fréquemment posées sur la mise en service de la modernisation CNC
La plupart des litiges relatifs aux autorisations concernent le dossier plutôt que la machine : qui l'a inspecté après l'installation, ce qui a été noté et qui a accepté le risque résiduel. Les réponses ci-dessous couvrent ce qui arrive le plus souvent lorsqu'une machine CNC modernisée ou une cellule CNC plus robot est confiée à la production.
Qui doit signer la version et l'utilisateur final peut-il la signer seul ?
Les deux côtés. L'obligation de garantir la sécurité des équipements de travail, de les faire inspecter lorsque la sécurité dépend de l'installation et de fournir aux opérateurs des informations et une formation adéquates incombe à la partie qui les contrôle, de sorte que l'acceptation par l'utilisateur final ne peut pas être déléguée à l'installateur. L'installateur doit toujours fournir les résultats de l'inspection, les enregistrements des tests et les informations sur les risques résiduels sur lesquels repose l'acceptation.
La mission d'inspection se répète-t-elle après une modification ultérieure ou un déménagement sur un autre site ?
Oui. Les déclencheurs sont l'installation et la première utilisation, le remontage sur un nouveau site, les intervalles où une détérioration pourrait entraîner un danger et les modifications majeures. L'ajout d'un axe, le changement d'une protection ou le déplacement de la machine relance le cycle : inspectez à nouveau et conservez le dossier au moins jusqu'au prochain contrôle.
Quelle formation des opérateurs est nécessaire lorsqu'une modernisation introduit une nouvelle commande ?
Suffisamment pour que les opérateurs puissent faire fonctionner la machine sans risque inutile : démarrage et arrêt, arrêt et réinitialisation d'urgence, comportement de protection et de verrouillage, routines de chargement et de déchargement, récupération après erreur, points d'isolement et parties du cycle dans lesquelles ils ne doivent jamais intervenir. Les besoins de formation sont plus importants lorsqu'une nouvelle technologie ou un nouvel équipement est introduit. Les opérateurs ont également besoin d’informations et d’une formation adéquates sur la machine telle qu’elle est réellement installée.
Combien de temps les dossiers d’inspection et d’entretien doivent-ils être conservés ?
Les résultats de l’inspection doivent être conservés au moins jusqu’à la prochaine inspection. Il n'existe aucune obligation légale distincte de tenir un journal de maintenance, mais un journal existant doit être tenu à jour et des enregistrements sont recommandés pour les équipements à plus haut risque. Conservez le fichier de version pendant toute la durée de vie de la mise à niveau.
Le diagnostic à distance peut-il remplacer l’étape de vérification sur site ?
Le diagnostic des paramètres à distance peut accélérer la recherche de pannes – SZGH déclare qu'il leur fournit une assistance à distance 24 heures sur 24 – mais les outils à distance signalent ce que le contrôle pense qu'il se passe. Ils ne peuvent pas confirmer comment la machine est fixée, comment les gardes sont assis sur ce site ou si l'isolement est possible.
Une machine modernisée qui revient sur le marché soulève-t-elle des questions en matière d'approvisionnement en produits ?
Ça peut. En Grande-Bretagne, le Health and Safety Executive regroupe la remise à neuf et l'approvisionnement d'occasion avec des thèmes liés aux produits et à la surveillance du marché. Les équipements qui y sont fournis doivent être conformes à la loi sur la fourniture de produits, avec un marquage de conformité, une déclaration de conformité et une notice en anglais. La question de savoir si une modernisation compte comme la fourniture de nouvelles machines, comme une modification substantielle ou seulement comme une utilisation en interne dépend du marché, il convient donc de confirmer les exigences du marché de destination avant l'expédition de la machine.
À qui appartient chaque interface lorsqu’un robot tiers est installé sur une CNC existante ?
Celui qui prend le risque doit être propriétaire de l'interface et le partage doit être réglé par écrit avant la mise sous tension. Le fournisseur doit mettre en place des garanties adéquates et répercuter les risques résiduels qu'il laisse derrière lui, que l'organisation qui exploite la cellule doit comprendre et maîtriser.


