


Modernizacja CNC jest gotowa do dopuszczenia do produkcji po faktycznym przeprowadzeniu i zarejestrowaniu kontroli zależnej od instalacji — a nie wtedy, gdy pierwsza część testowa została prawidłowo zmierzona. Zapis ten zamyka obieg tylko wtedy, gdy maszyna jest kompletna, stabilna w swoim ostatecznym położeniu i wyposażona we wszelkie zabezpieczenia, a także jeśli ryzyko szczątkowe przeniesione przez dostawcę sprzętu jest rozumiane i kontrolowane przez osoby, które obecnie ją obsługują.
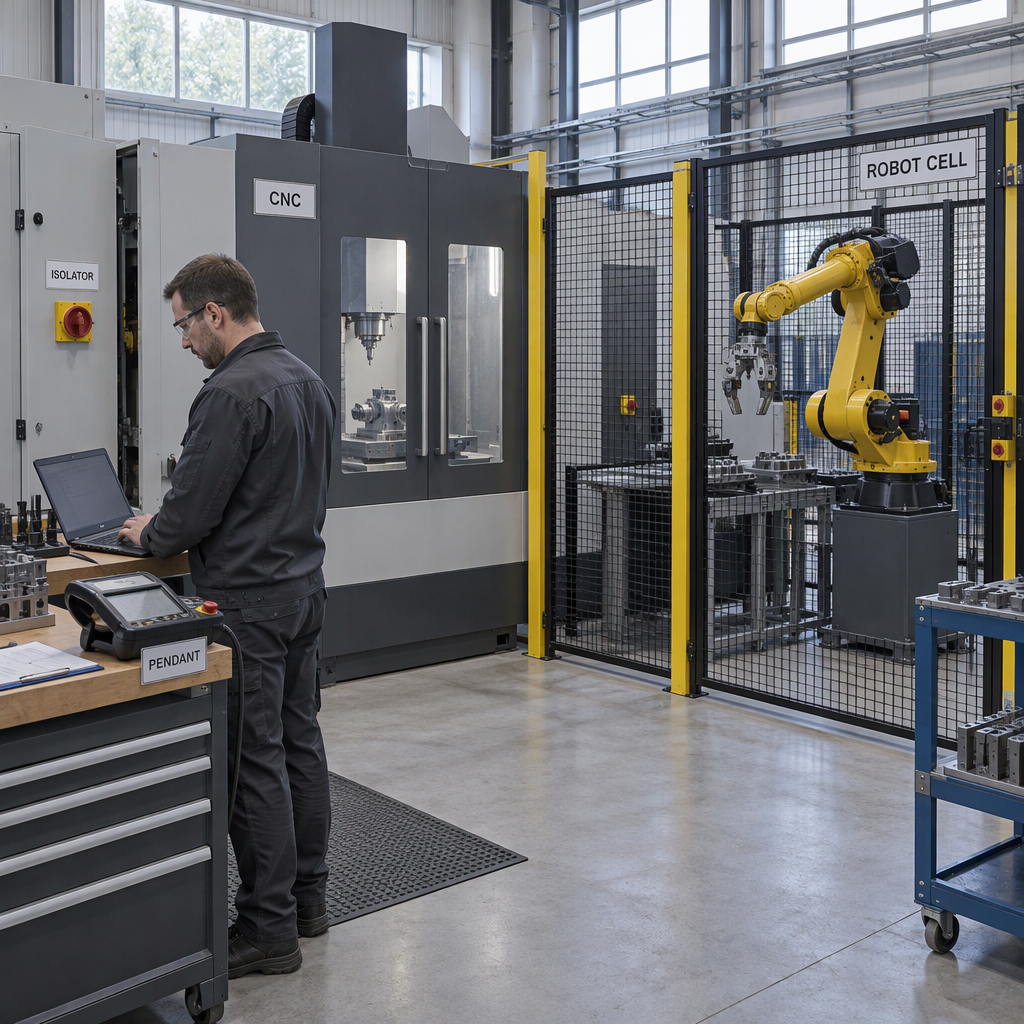
Co właściwie obejmuje uruchomienie modernizacji CNC przed wypuszczeniem na rynek?
Uruchomienie obejmuje cztery elementy i kończy się dopiero po sprawdzeniu wszystkich czterech: każdego interfejsu, począwszy od dostawy po uzgodnienie gotowej części, instalacji i stabilności maszyny w jej ostatecznej pozycji, działania programów sterujących i zabezpieczeń zgodnie z przeznaczeniem oraz protokołu potwierdzającego sprawdzenie każdego z nich. Wydanie oznacza udokumentowane przekazanie, a nie moment, w którym dobra część opuszcza maszynę.
Sprzęt roboczy musi być odpowiedni i bezpieczny, sprawdzony w celu potwierdzenia prawidłowej instalacji i wyposażony w wyraźnie określone urządzenia uruchamiające, zatrzymujące i sterujące oraz, w stosownych przypadkach, odpowiednie środki oddzielające go od każdego źródła energii — elektrycznego, hydraulicznego, pneumatycznego i grawitacyjnego. Modernizacja, która pomyślnie przeszła test geometrii, ale pozostawia nieoznakowaną kontrolę, brakującą osłonę lub nieosiągalny punkt izolacji, nie została zlecona.
Które interfejsy wyższego i niższego szczebla należy zmapować w pierwszej kolejności?
Zamapuj interfejsy przed włączeniem zasilania, ponieważ najsłabsze punkty modernizacji znajdują się na granicach między podsystemami. Zbuduj jeden rejestr obejmujący oba kierunki — przychodzące dostawy energii elektrycznej i płynów, obwody zabezpieczające i zatrzymujące, uzgadnianie CNC z robotem oraz ścieżkę programu i danych — z osobą odpowiedzialną i dowodem akceptacji dla każdej linii.
| Interfejs | Zapis przed uruchomieniem | Kto to potwierdza | Dowód odbioru |
|---|---|---|---|
| Doprowadzone zasilanie elektryczne | Napięcie, faza, częstotliwość, urządzenia zabezpieczające, uziemienie i osiągalne środki izolacyjne | Elektryk budowy z modernizatorem | Protokół testu zasilania i schemat jednokreskowy |
| Usługi płynne i pneumatyczne | Zagrożenia hydrauliczne i pneumatyczne na wejściu, ciśnienie i przepływ w maszynie, filtracja i dreny | Narzędzia użytkownika końcowego z integratorem | Zmierzona podaż na maszynie |
| Zabezpieczenia, blokady i ograniczniki | Kompletność osłony, typ blokady i sposób resetowania oraz oznaczone wyłączniki awaryjne w zasięgu ręki | Retrofiter, integrator, użytkownik końcowy | Test działania każdej blokady i wyłącznika awaryjnego |
| Uzgadnianie CNC z robotem | Sygnały zezwolenia, rozpoczęcia cyklu, chwytaka, obecności częściowej, błędu i resetu, z nazwami i adresami | Integrator | Śledzenie sygnałów we/wy sygnał po sygnale, robot w stanie bezpiecznym |
| Program i ścieżka danych | Przesyłaj trasę, przesunięcia i dane narzędzi, adresowanie sieciowe oraz informacje o tym, kto może zmienić programy sterujące | Integrator z inżynierią produkcji | Test przeniesienia i datowany zapis zmian |
Jakie warunki instalacyjne, przestrzenne i użytkowe wymagają potwierdzenia na miejscu?
Przed jakimkolwiek testem zasilania sprawdź trzy rzeczy: maszyna jest zainstalowana prawidłowo i stabilnie – zwykle zamocowana – w pozycji zakładanej w projekcie; każde przyłącze serwisowe jest wykonane, przetestowane i oznaczone; a ludzie mogą dotrzeć do punktów odizolowania, punktów serwisowych i drzwi ochronnych. Statyczna maszyna, która nie jest unieruchomiona, porusza się pod wpływem sił tnących i indeksujących, a na podłodze nie ma luzu, który istnieje tylko na rysunku.
- Maszyna jest kompletna: wszystkie osłony i zabezpieczenia zamontowane i wolne od wad przed rozpoczęciem testów.
- Ostateczna pozycja jest zgodna z planem obciążenia fundamentu lub podłogi, a maszyna jest mocowana i ponownie poziomowana po każdym ruchu.
- Po ponownym montażu w nowym miejscu lub po istotnej modyfikacji, przed ponownym użyciem maszyny planowany jest przegląd.
- Odstępy są sprawdzane na podłodze, a nie na rysunku: drzwi ochronne, wymiana narzędzi, ścieżki wiórów i chłodziwa oraz obszar zasięgu robota.
- Podłączenie elektryczne jest kompletne, zamontowane są urządzenia zabezpieczające i uziemienie, a środki izolujące są dostępne spoza obszaru strzeżonego.
- Usługi związane z płynami, hydrauliką i pneumatyką są podłączone, przetestowane pod kątem szczelności i oznaczone, a ryzyko, jakie stwarzają te dostawy, jest identyfikowane i zarządzane.
Jak należy podzielić odpowiedzialność pomiędzy modernizatora, integratora i użytkownika końcowego?
Podziel odpowiedzialność interfejs według interfejsu i zapisz podział przed włączeniem zasilania. Dyrektora ds. BHP wprowadzenie do bezpieczeństwa maszyn nakłada na dostawców obowiązek zapewnienia odpowiednich zabezpieczeń i ujawnienia pozostawionego przez nich ryzyka szczątkowego; strona kontrolująca sprzęt w pracy musi rozumieć to ryzyko i zarządzać nim.
Modernizator lub konstruktor maszyn
Jest właścicielem założeń projektowych, architektury sterowania, układu osłon i definicji zakresu modernizacji.
Dostarcza dokumentację zgodności, instrukcje, informacje o ryzyku resztkowym i protokoły testów rozruchowych.
Granice określone na piśmie: jakakolwiek funkcja, której nie zaprojektowała ani nie zweryfikowała, np. wewnętrzne funkcje bezpieczeństwa robota strony trzeciej.
Integrator
Jest właścicielem połączeń między podsystemami: uzgodnień we/wy, integracji obwodów bezpieczeństwa, planu sieci i cyklu komórkowego.
Dostarcza rejestr interfejsu, zapisy testów sygnałów i funkcji bezpieczeństwa oraz dziennik zmian programu — zmiany wprowadzone przez kompetentną osobę, rejestrowane i następnie sprawdzane.
Granice do określenia na piśmie: uzgodniona lista sygnałów, wszystko poza nią oraz to, kto może edytować programy po przekazaniu.
Użytkownik końcowy – podmiot kontrolujący sprzęt w pracy
Jest właścicielem warunków terenowych, mediów, bezpiecznego systemu pracy, procedury izolacji, kompetencji operatora i reżimu inspekcji.
Dostarcza zapis inspekcji, podpis akceptacji, dokumentację szkoleń i procedury izolacji; nowe sterowanie jest bodźcem do szkolenia, ponieważ potrzeby są największe, gdy wprowadzany jest nowy sprzęt.
Granicę należy określić na piśmie: ryzyko resztkowe, które akceptuje, oraz wszelkie modyfikacje dokonane po przekazaniu.
Trzymaj w rejestrze dokumentację producenta: SZGH oświadcza, że produkuje maszyny CNC i ramiona robotów przemysłowych oraz opracowuje w nich sterowniki, serwonapędy i sterowniki robotów. Na stronie informacyjnej deklarowana jest również zgodność z normami EN 60204-1, EN ISO 12100 i EN ISO 16090-1 zgodnie z certyfikatem CE nr. EBO2307022-V060. Poproś o certyfikat i deklarację odpowiadającą dokładnie dostarczonej konfiguracji, w tym wszelkiemu robotowi, opcji bezpieczeństwa lub modułowi magistrali dodanej na miejscu.
Jak udowodnić bezpieczną izolację i kontrolę zmagazynowanej energii przed pierwszym testem ruchu?
Zanim ktokolwiek sięgnie do maszyny, zatrzymaj ją, wyłącz i odłącz odpowiednie źródła zasilania oraz zabezpiecz miejsce, w którym można będzie ponownie włączyć zasilanie. Następnie uwolnij zmagazynowaną energię — spuść sprężone powietrze, rozładuj akumulatory hydrauliczne, podtrzymuj lub opuść osie obciążone grawitacją — i potwierdź ten stan na maszynie przed ręcznym dostępem. Polecenie zatrzymania wydane na wisiorku nie jest krokiem izolacji, a przestrzeganie procedury dostępu zawartej w instrukcji nie jest samo w sobie instrukcją odłączenia energii. Elementy sterujące izolacją, blokowaniem i magazynowaniem energii w wytycznych Inspektora ds. BHP dot konserwacja sprzętu roboczego są takie same, od których zależy pierwszy test ruchu.
- Poruszająca się instalacja została zatrzymana, a wszystkie napędy są nieruchome przed otwarciem jakiejkolwiek osłony.
- Zasoby są odizolowane w urządzeniu i zablokowane, tak aby nie można było ponownie włączyć zasilania.
- Przewody cieczy, gazu lub pary pod ciśnieniem są izolowane i rozhermetyzowane przed otwarciem połączenia.
- Uwalniana jest zmagazynowana energia: odpowietrzenie przewodów powietrznych, rozładowanie akumulatorów i osie obciążone grawitacją podparte lub opuszczone do bezpiecznej pozycji spoczynkowej.
- Stan odizolowania jest potwierdzany w miejscu pracy, zanim ktokolwiek do niego dotrze, a prace o podwyższonym ryzyku w zasięgu robota objęte są systemem pozwoleń na pracę.
- Aby usunąć zacięcie lub wyczyścić wnętrze zasilanej maszyny, najpierw wyłącz, odłącz i zablokuj, a następnie korzystaj wyłącznie z drogi dostępu, na którą pozwala instrukcja obsługi maszyny — nigdy nie usuwaj osłon ani nie niszcz blokady.
W jakiej kolejności powinny przebiegać kontrole podczas rozruchu?
Pracuj w kolejności bramek i nie otwieraj kolejnej, dopóki poprzednia nie zostanie podpisana: interfejsy, instalacja i media, izolacja i zabezpieczenia, nieobciążone ruchy i programy, podłączony uścisk dłoni, a następnie zwolnij. Testowanie ruchu przed udowodnieniem izolacji stawia ludzi w strefie zagrożenia bez korzyści technicznych.
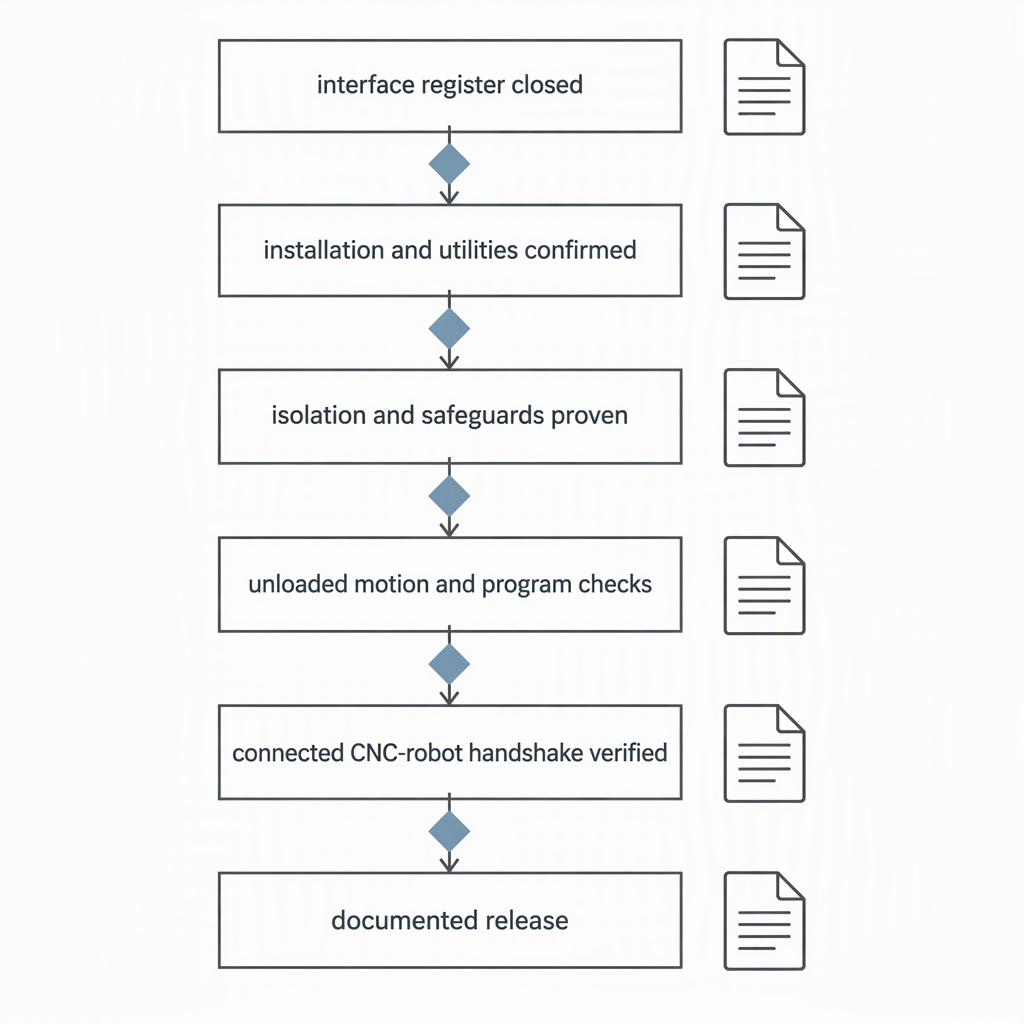
- Brama dokumentacji: rejestr interfejsu kompletny, aktualne kopie zapasowe, oznaczone punkty izolacji, instrukcje producenta maszyny pod ręką.
- Brama instalacyjna: maszyna zamocowana i stabilna, instalacje sprawdzone pod kątem szczelności, kompletne osłony, potwierdzone prześwity na podłodze.
- Bramka izolacyjna: wyłączenie i zablokowanie zasilania, uwolnienie zmagazynowanej energii, potwierdzenie stanu izolacji, następnie przetestowanie działania każdej blokady i zatrzymania awaryjnego.
- Bramka suchego ruchu: odniesienia do osi i impulsowanie, zweryfikowane miękkie limity, sprawdzona wymiana wrzeciona i narzędzia, przekazana do procedury konstruktora.
- Bramka programowa: kontrole próbne i jednoblokowe, weryfikowane przesunięcia, każda zmiana wprowadzana przez kompetentną osobę i sprawdzana później.
- Brama uzgadniająca: połączenie CNC i robota, zezwolenia przełączane pojedynczo przy celi strzeżonej, robot ze zmniejszoną prędkością do czasu sprawdzenia każdej blokady.
- Brama zwalniająca: zarejestrowana inspekcja, przeprowadzone szkolenie, podpisana akceptacja ryzyka szczątkowego, zapisy złożone wraz z maszyną.
Traktuj to jako zlecenie inżynieryjne, a nie pojedynczą, wymaganą procedurę: Twój klient, Twoja jurysdykcja i własna dokumentacja maszyny decydują, jakie dowody zostaną zaakceptowane.
Jak zweryfikować programy i uścisk dłoni robota CNC, w trybie offline, a następnie podłączony?
Testuj w dwóch etapach, nigdy w trybie produkcyjnym: sprawdź, czy programy są w trybie offline lub w trybie próbnym z wyłączonym ruchem, a następnie przetestuj ponownie tę samą logikę podłączoną i strzeżoną przy zmniejszonej prędkości, jednym sygnale i jednym cyklu na raz. Każda dokonana tutaj zmiana programu musi zostać dokonana przez kompetentną osobę, zarejestrowana i następnie sprawdzona.
| Etap | Co obserwujesz | Warunek pozytywny | Zapisz |
|---|---|---|---|
| Offline lub praca próbna | Składnia, ścieżka narzędzia, przesunięcia i sekwencja M/S/T z wyłączonym ruchem | Ścieżka pozostaje wewnątrz obwiedni maszyny, a wywołania narzędzi i przesunięcia są zgodne z arkuszem konfiguracji | Wersja programu, data, osoba, wynik |
| Blok strzeżony | Kierunki osi, pozycje referencyjne, miękkie ograniczenia, polecenia wrzeciona i chłodziwa | Kierunki i ograniczenia są zgodne z dokumentacją maszyny, a zatrzymanie i zatrzymanie posuwu zachowują się zgodnie z przeznaczeniem | Arkusz testowy dla poszczególnych osi |
| Połączony uścisk dłoni | Sygnały zezwolenia, rozpoczęcia cyklu, chwytaka, obecności częściowej, awarii i resetowania, pojedynczo, przy strzeżonym robotze | Robot nie może wejść do przestrzeni roboczej maszyny bez zezwolenia blokady | Śledzenie wejść/wyjść z nazwami sygnałów |
| Cykl połączony z niską prędkością | Jeden pełny cykl przy zmniejszonej prędkości bez części produkcyjnej, obejmujący zatrzymanie i ponowne uruchomienie w połowie cyklu | Cykl kończy się bez niezamierzonego zatrzymania, a ogniwo osiąga określony stan bezpieczny | Dziennik cyklu i wszelkie otwarte wady |
| Zmień kontrolę | Każda edycja programu sterującego podczas uruchamiania, niezależnie od tego, kto ją wykonał i dlaczego | Wykonane przez kompetentną osobę, zarejestrowane i sprawdzone podczas ponownego testu | Zmień dziennik i ponownie przetestuj wynik |
| Nadzór nad przebiegiem produkcji | Części wyprodukowane w normalnych warunkach, ze wszystkimi zabezpieczeniami nienaruszonymi | Części odpowiadają poziomowi kontroli uzgodnionemu z klientem | Protokół pierwszego artykułu i podpis akceptacyjny |
Jakie dowody powinny istnieć przed wprowadzeniem modernizacji do produkcji?
Zwolnienie na podstawie dowodów. Dokumentacja musi zawierać zapis inspekcji zależnej od instalacji, rejestr zamkniętego interfejsu, testy izolacji i zabezpieczeń, dziennik zmian programu oraz podpis akceptacji strony kontrolującej sprzęt.
- Po montażu i przed pierwszym użyciem przeprowadzono kontrolę w zależności od instalacji i spisano ją.
- Zapis jest przechowywany co najmniej do następnej kontroli, w odstępach czasu ustalonych na podstawie oceny ryzyka uwzględniającej zalecenia producenta.
- Rejestr interfejsu jest zamknięty, ze stroną potwierdzającą i dowodem w każdej linii; pozycje otwarte posiadają kontrolę kompensacyjną i datę.
- Zakończono testy izolacji i zabezpieczeń, obejmujące środki izolacyjne, osłony, blokady i wyłączniki awaryjne.
- Dziennik zmian programu jest kompletny, każda zmiana dokonana przez kompetentną osobę i następnie sprawdzona.
- Szkolenia są prowadzone i rejestrowane w zakresie nowego sterowania, a obsługa techniczna przekazywana jest osobom kompetentnym do tej pracy.
Niezależnie od formatu, jakiego użyjesz, protokół musi odpowiadać na proste pytanie: co zostało sprawdzone, przez kogo i przeciwko czemu. Wytyczne Inspektora ds. BHP dot inspekcja sprzętu roboczego powoduje wyzwalanie sprzętu, którego bezpieczeństwo zależy od warunków instalacji – instalacji i pierwszego użycia, ponownego montażu w nowym miejscu i większych modyfikacji – i stwierdza, że wynik powinien zostać zarejestrowany i przechowywany przynajmniej do następnej kontroli.
Wniosek
Zmodernizowaną maszynę można zwolnić, gdy interfejsy są zamknięte i udokumentowane, stany instalacji i izolacji są raczej sprawdzone niż zakładane, każda zmiana programu sterującego jest rejestrowana i sprawdzana, a osoba kontrolująca sprzęt zaakceptowała na piśmie ryzyko szczątkowe.
- Najpierw interfejsy: zarejestruj każde połączenie, nadaj nazwę właścicielowi każdej linii i dołącz dowód akceptacji przed włączeniem zasilania.
- Bezpieczeństwo zależne od instalacji jest tym, co uruchamia obowiązek kontroli — zapisz wynik i przechowuj go do następnej kontroli.
- Izolacja przed dostępem: wyłącz, odłącz i zablokuj zasilanie, uwolnij zmagazynowaną energię, a następnie potwierdź stan na maszynie.
- Kontrola zmian obejmuje każdą edycję programu dokonaną podczas uruchomienia, niezależnie od najmniejszego powodu.
- Szkolenia i system konserwacji to elementy wydania, a nie zadania uzupełniające.
Podpisanie retrofitu do produkcji to przekazanie, a nie formalność: z podpisu wynika, że maszyna stojąca na podłodze została po zamontowaniu sprawdzona i że osoby, które będą ją obsługiwały, wiedzą, jak ją zatrzymać i odizolować.
Często zadawane pytania dotyczące uruchomienia modernizacji CNC
Większość sporów dotyczących wydania dotyczy raczej płyty niż maszyny: tego, kto ją sprawdził po instalacji, co zostało zapisane i kto zaakceptował ryzyko szczątkowe. Odpowiedzi poniżej dotyczą tego, co pojawia się najczęściej, gdy do produkcji trafia zmodernizowana maszyna CNC lub komórka CNC z robotem.
Kto powinien podpisać zgodę i czy użytkownik końcowy może ją podpisać samodzielnie?
Obie strony. Obowiązek zapewnienia bezpieczeństwa sprzętu roboczego, jego kontroli, jeżeli bezpieczeństwo zależy od instalacji, oraz zapewnienia operatorom odpowiednich informacji i szkoleń spoczywa na stronie kontrolującej, zatem akceptacji użytkownika końcowego nie można przekazać instalatorowi. Instalator musi mimo to dostarczyć wyniki kontroli, protokoły testów i informacje o ryzyku szczątkowym, na których opiera się odbiór.
Czy obowiązek inspekcji powtarza się po późniejszej modyfikacji lub przeniesieniu do innego miejsca?
Tak. Czynnikami wyzwalającymi są instalacja i pierwsze użycie, ponowny montaż w nowym miejscu, okresy, w których pogorszenie stanu może spowodować zagrożenie, oraz poważne modyfikacje. Dodanie osi, zmiana osłony lub przesunięcie maszyny rozpoczynają cykl od nowa: sprawdź ponownie i zachowaj zapis przynajmniej do następnej kontroli.
Jakie szkolenie operatora jest potrzebne, gdy modernizacja wprowadza nowe sterowanie?
Wystarczające, aby operatorzy mogli obsługiwać maszynę bez niepotrzebnego ryzyka: uruchamianie i zatrzymywanie, zatrzymanie awaryjne i resetowanie, zachowanie zabezpieczeń i blokad, procedury załadunku i rozładunku, usuwanie błędów, punkty izolacji i części cyklu, w które nigdy nie wolno ingerować. Potrzeby szkoleniowe są największe w przypadku wprowadzenia nowej technologii lub sprzętu. Operatorzy potrzebują również odpowiednich informacji i przeszkolenia w zakresie maszyny już po jej zainstalowaniu.
Jak długo należy przechowywać dokumentację przeglądów i konserwacji?
Wyniki kontroli należy przechowywać co najmniej do następnej kontroli. Nie ma oddzielnego wymogu prawnego dotyczącego prowadzenia dziennika konserwacji, ale istniejący dziennik musi być aktualizowany, a w przypadku sprzętu o podwyższonym ryzyku zaleca się prowadzenie zapisów. Zachowaj plik wydania przez cały okres obowiązywania modernizacji.
Czy zdalna diagnostyka może zastąpić etap weryfikacji na miejscu?
Nie. Zdalna diagnostyka parametrów może przyspieszyć wyszukiwanie usterek — SZGH twierdzi, że zapewnia im całodobową zdalną pomoc — ale zdalne narzędzia zgłaszają, co według kontroli się dzieje. Nie mogą potwierdzić, w jaki sposób maszyna jest zamocowana, jak strażnicy siedzą w tym miejscu ani czy możliwa jest izolacja.
Czy zmodernizowana maszyna, która wraca na rynek, rodzi pytania dotyczące dostaw produktu?
Może. W Wielkiej Brytanii dyrektor ds. zdrowia i bezpieczeństwa zajmuje się odnawianiem i dostawą towarów używanych, skupiając się na tematach produktów i nadzoru rynku. Dostarczany tam sprzęt musi być zgodny z przepisami dotyczącymi dostaw produktów, posiadać oznakowanie zgodności, deklarację zgodności i instrukcję w języku angielskim. To, czy modernizacja liczy się jako dostarczenie nowej maszyny, istotna modyfikacja, czy tylko użycie wewnętrzne, zależy od rynku, dlatego przed wysyłką maszyny należy sprawdzić wymagania rynku docelowego.
Kto jest właścicielem każdego interfejsu, gdy robot innej firmy jest przykręcony do istniejącego systemu CNC?
Ktokolwiek podejmuje ryzyko, powinien być właścicielem interfejsu, a podział powinien zostać uzgodniony pisemnie przed uruchomieniem. Dostawca musi zastosować odpowiednie zabezpieczenia i przenieść pozostawione przez siebie ryzyko szczątkowe, co organizacja obsługująca komórkę musi zrozumieć i kontrolować.


