


Ein CNC-Retrofit ist erst dann zur Produktionsfreigabe bereit, wenn die einbauabhängige Prüfung tatsächlich durchgeführt und protokolliert wurde – und nicht, wenn das erste Testteil korrekt misst. Diese Aufzeichnung schließt den Kreis nur dann, wenn die Maschine vollständig, stabil in ihrer endgültigen Position und mit allen Sicherheitsmaßnahmen ausgestattet ist und wenn die vom Ausrüstungslieferanten übertragenen Restrisiken von den Personen, die sie jetzt bedienen, verstanden und kontrolliert werden.
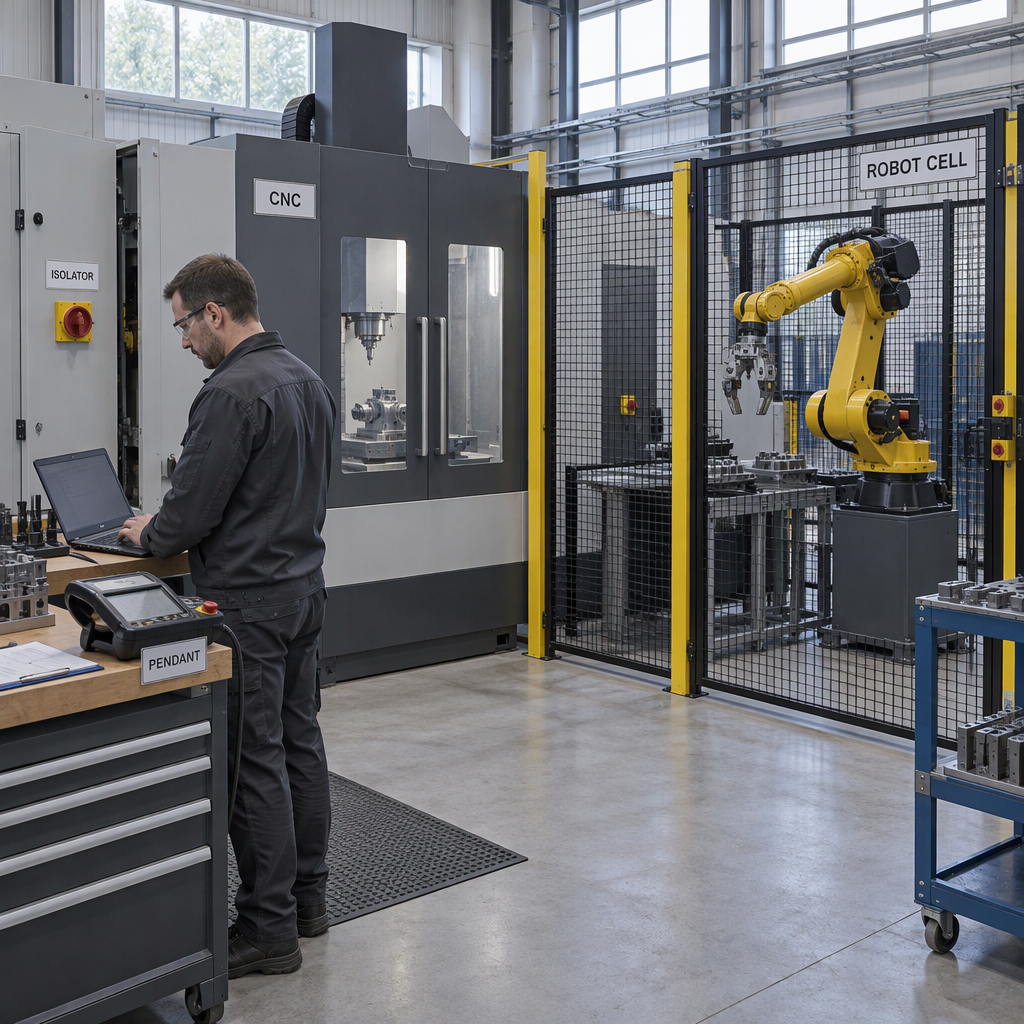
Was deckt eigentlich die Inbetriebnahme einer CNC-Nachrüstung vor der Freigabe ab?
Die Inbetriebnahme umfasst vier Dinge und endet erst, wenn alle vier nachgewiesen sind: jede Schnittstelle von der eingehenden Lieferung bis zum Fertigteil-Handshake, die Installation und Stabilität der Maschine in ihrer endgültigen Position, das bestimmungsgemäße Verhalten der Steuerprogramme und Schutzmaßnahmen sowie ein Protokoll, aus dem hervorgeht, dass jede Schnittstelle überprüft wurde. Bei der Freigabe handelt es sich um eine dokumentierte Übergabe, nicht um den Moment, in dem ein Gutteil von der Maschine kommt.
Die Arbeitsausrüstung muss geeignet und sicher sein, auf korrekte Installation geprüft und mit eindeutig gekennzeichneten Start-, Stopp- und Steuergeräten sowie gegebenenfalls geeigneten Mitteln zur Isolierung von allen Energiequellen – elektrisch, hydraulisch, pneumatisch und schwerkraftbedingt – ausgestattet sein. Eine Nachrüstung, die einen Geometrietest besteht, aber eine unbeschriftete Steuerung, einen fehlenden Schutz oder einen nicht erreichbaren Isolationspunkt hinterlässt, wurde nicht in Auftrag gegeben.
Welche Upstream- und Downstream-Schnittstellen sollten zuerst abgebildet werden?
Ordnen Sie die Schnittstellen vor dem Einschalten zu, da die schwächsten Punkte einer Nachrüstung an den Grenzen zwischen Subsystemen liegen. Erstellen Sie ein Register, das beide Richtungen abdeckt – eingehende Strom- und Flüssigkeitsversorgung, Schutz- und Stoppschaltkreise, den CNC-zu-Roboter-Handshake sowie den Programm- und Datenpfad – mit einer verantwortlichen Partei und Abnahmenachweisen für jede Leitung.
| Schnittstellenprotokoll | vor dem Einschalten. | Wer bestätigt es? | Akzeptanznachweis |
|---|---|---|---|
| Eingehende Stromversorgung | Spannung, Phase, Frequenz, Schutzvorrichtungen, Erdung und erreichbare Isolationsmöglichkeiten | Elektriker vor Ort beim Nachrüster | Testprotokoll und Übersichtsdiagramm bereitstellen |
| Fluid- und Pneumatikdienstleistungen | Eingehende hydraulische und pneumatische Risiken, Druck und Durchfluss an der Maschine, Filterung und Abflüsse | Endbenutzer-Dienstprogramme mit dem Integrator | Gemessener Vorrat an der Maschine |
| Sicherungen, Verriegelungen und Stopps | Vollständigkeit der Schutzeinrichtung, Art der Verriegelung und Rückstellverhalten sowie markierte Not-Aus-Schalter in leicht erreichbarer Nähe | Nachrüster, Integrator, Endbenutzer | Funktionsprüfung aller Verriegelungen und Not-Aus-Schalter |
| CNC-zu-Roboter-Handshake | Freigabe-, Zyklusstart-, Greifer-, Teil-Präsenz-, Fehler- und Reset-Signale mit Namen und Adressen | Integrator | Signal-für-Signal-E/A-Trace, Roboter in einem sicheren Zustand |
| Programm- und Datenpfad | Übertragungsroute, Versätze und Werkzeugdaten, Netzwerkadressierung und wer Steuerungsprogramme ändern darf | Integrator mit Produktionstechnik | Übertragungstest und datiertes Änderungsprotokoll |
Welche Installations-, Platz- und Versorgungsbedingungen müssen vor Ort bestätigt werden?
Bestätigen Sie drei Dinge, bevor Sie mit der Stromversorgung beginnen: Die Maschine ist ordnungsgemäß und stabil in der von der Konstruktion vorgesehenen Position installiert – in der Regel nach unten fixiert. jeder Serviceanschluss wird hergestellt, geprüft und gekennzeichnet; und Menschen können die Isolationspunkte, Servicepunkte und Schutztüren erreichen. Eine statische Maschine, die nicht am Boden befestigt ist, bewegt sich unter Schneid- und Indexierungskräften, und auf dem Boden gibt es keinen Spielraum, der nur auf der Zeichnung vorhanden ist.
- Die Maschine ist komplett: alle Schutzvorrichtungen sind montiert und frei von Mängeln, bevor die Tests beginnen.
- Die endgültige Position entspricht dem Fundament- oder Bodenlastplan, und die Maschine wird nach jeder Bewegung fixiert und neu nivelliert.
- Nach dem Zusammenbau an einem neuen Standort oder einer größeren Änderung ist eine Inspektion geplant, bevor die Maschine wieder in Betrieb genommen wird.
- Die Abstände werden am Boden überprüft, nicht anhand der Zeichnung: Schutztüren, Werkzeugwechsel, Späne- und Kühlmittelwege sowie die Reichweite des Roboters.
- Der elektrische Anschluss ist abgeschlossen, Schutzvorrichtungen und Erdung sind vorhanden und die Mittel zur Isolierung sind von außerhalb des geschützten Bereichs erreichbar.
- Flüssigkeits-, Hydraulik- und Pneumatikdienste werden angeschlossen, auf Dichtheit geprüft und gekennzeichnet, und die von diesen Versorgungen ausgehenden Risiken werden identifiziert und gemanagt.
Wie sollte die Verantwortung zwischen Retrofitter, Integrator und Endbenutzer aufgeteilt werden?
Teilen Sie die Verantwortung Schnittstelle für Schnittstelle auf und notieren Sie sich die Aufteilung vor dem Einschalten. Der Gesundheits- und Sicherheitsbeauftragte Die Einführung in die Maschinensicherheit verpflichtet die Lieferanten, die richtigen Sicherheitsvorkehrungen zu treffen und die Restrisiken offenzulegen, die sie hinterlassen. Die Partei, die die Ausrüstung am Arbeitsplatz kontrolliert, muss diese Risiken verstehen und bewältigen.
Nachrüster oder Maschinenbauer
Besitzt die Entwurfsabsicht, die Steuerungsarchitektur, das Schutzlayout und die Definition dessen, was die Nachrüstung abdeckt.
Liefert Konformitätsdokumentation, Anweisungen, Informationen zum Restrisiko und Protokolle zur Inbetriebnahmeprüfung.
Schriftlich anzugebende Grenze: jede Funktion, die nicht entworfen oder verifiziert wurde, beispielsweise die internen Sicherheitsfunktionen eines Roboters eines Drittanbieters.
Integrator
Besitzt die Verbindungen zwischen Subsystemen: I/O-Handshakes, Sicherheitsschaltungsintegration, den Netzwerkplan und den Zellzyklus.
Liefert das Schnittstellenregister, Signal- und Sicherheitsfunktionstestaufzeichnungen sowie das Programmänderungsprotokoll – von einer kompetenten Person vorgenommene Änderungen, die anschließend aufgezeichnet und überprüft werden.
Grenze zur schriftlichen Festlegung: die vereinbarte Signalliste, alles darüber hinausgehende und wer nach der Übergabe Programme bearbeiten darf.
Endbenutzer – die Partei, die die Ausrüstung am Arbeitsplatz kontrolliert
Besitzt Standortbedingungen, Versorgungseinrichtungen, das sichere Arbeitssystem, das Isolationsverfahren, die Bedienerkompetenz und das Inspektionssystem.
Stellt das Inspektionsprotokoll, die Abnahmeunterschrift, die Schulungsunterlagen und die Isolierungsverfahren bereit; Eine neue Steuerung ist ein Trainingsauslöser, denn der Bedarf ist am größten, wenn neue Geräte eingeführt werden.
Grenze schriftlich anzugeben: die Restrisiken, die sie übernimmt, und alle nach der Übergabe vorgenommenen Änderungen.
Bewahren Sie die Unterlagen des Herstellers mit dem Register auf: SZGH gibt an, dass es CNC-Maschinen und Industrieroboterarme herstellt und die darin enthaltenen Steuerungen, Servoantriebe und Robotersteuerungen entwickelt. Auf der About-Seite wird außerdem die Konformität mit EN 60204-1, EN ISO 12100 und EN ISO 16090-1 unter der CE-Zertifikat-Nr. erklärt. EBO2307022-V060. Fordern Sie das Zertifikat und die Erklärung an, die genau der gelieferten Konfiguration entsprechen, einschließlich aller vor Ort hinzugefügten Roboter, Sicherheitsoptionen oder Feldbusmodule.
Wie weisen Sie vor dem ersten Bewegungstest eine sichere Isolierung und Steuerung der gespeicherten Energie nach?
Bevor jemand in die Maschine greift, stoppen Sie diese, schalten Sie die entsprechenden Stromversorgungen aus und trennen Sie sie, und sperren Sie die Stelle ab, an der die Stromversorgung wieder eingeschaltet werden kann. Anschließend gespeicherte Energie ablassen – Druckluft entlüften, Hydrospeicher entladen, schwerkraftbelastete Achsen abstützen oder absenken – und diesen Zustand vor dem manuellen Zugriff an der Maschine bestätigen. Ein Stoppbefehl am Handbediengerät stellt keinen Isolationsschritt dar, und die Befolgung der Zugriffsprozedur im Handbuch stellt für sich genommen keine Anweisung zur Energieisolation dar. Die Isolations-, Sperr- und Energiespeicherkontrollen in den Leitlinien des Gesundheits- und Sicherheitsbeauftragten Wartung der Arbeitsmittel sind die gleichen, von denen auch der erste Bewegungstest abhängt.
- Die sich bewegende Anlage ist angehalten und alle Antriebe stehen still, bevor eine Schutzvorrichtung geöffnet wird.
- Die Versorgungen werden über die Trennvorrichtungen der Maschine isoliert und abgesperrt, so dass die Stromversorgung nicht wieder eingeschaltet werden kann.
- Unter Druck stehende Flüssigkeits-, Gas- oder Dampfleitungen werden isoliert und drucklos gemacht, bevor eine Verbindung geöffnet wird.
- Gespeicherte Energie wird freigesetzt: Luftleitungen werden entlüftet, Akkus entladen und schwerkraftbelastete Achsen werden abgestützt oder in eine sichere Ruheposition abgesenkt.
- Der isolierte Zustand wird am Arbeitsplatz bestätigt, bevor jemand hineingreift, und Arbeiten mit höherem Risiko innerhalb der Reichweite eines Roboters werden im Rahmen eines Arbeitserlaubnissystems durchgeführt.
- Um einen Stau zu beseitigen oder das Innere einer angetriebenen Maschine zu reinigen, schalten Sie die Maschine zuerst aus, trennen Sie sie und verriegeln Sie sie. Nutzen Sie dann nur den Zugangsweg, den das Maschinenhandbuch zulässt – entfernen Sie niemals eine Schutzvorrichtung und umgehen Sie niemals eine Verriegelung.
In welcher Reihenfolge sollten die Inbetriebnahmeprüfungen erfolgen?
Arbeiten Sie in der Torreihenfolge und öffnen Sie das nächste Tor erst, wenn das vorherige abgemeldet ist: Schnittstellen, Installation und Dienstprogramme, Isolierung und Schutzmaßnahmen, entladene Bewegungen und Programme, verbundener Handshake, dann Freigabe. Das Testen der Bewegung, bevor die Isolation nachgewiesen ist, bringt Menschen ohne technischen Gewinn in die Gefahrenzone.
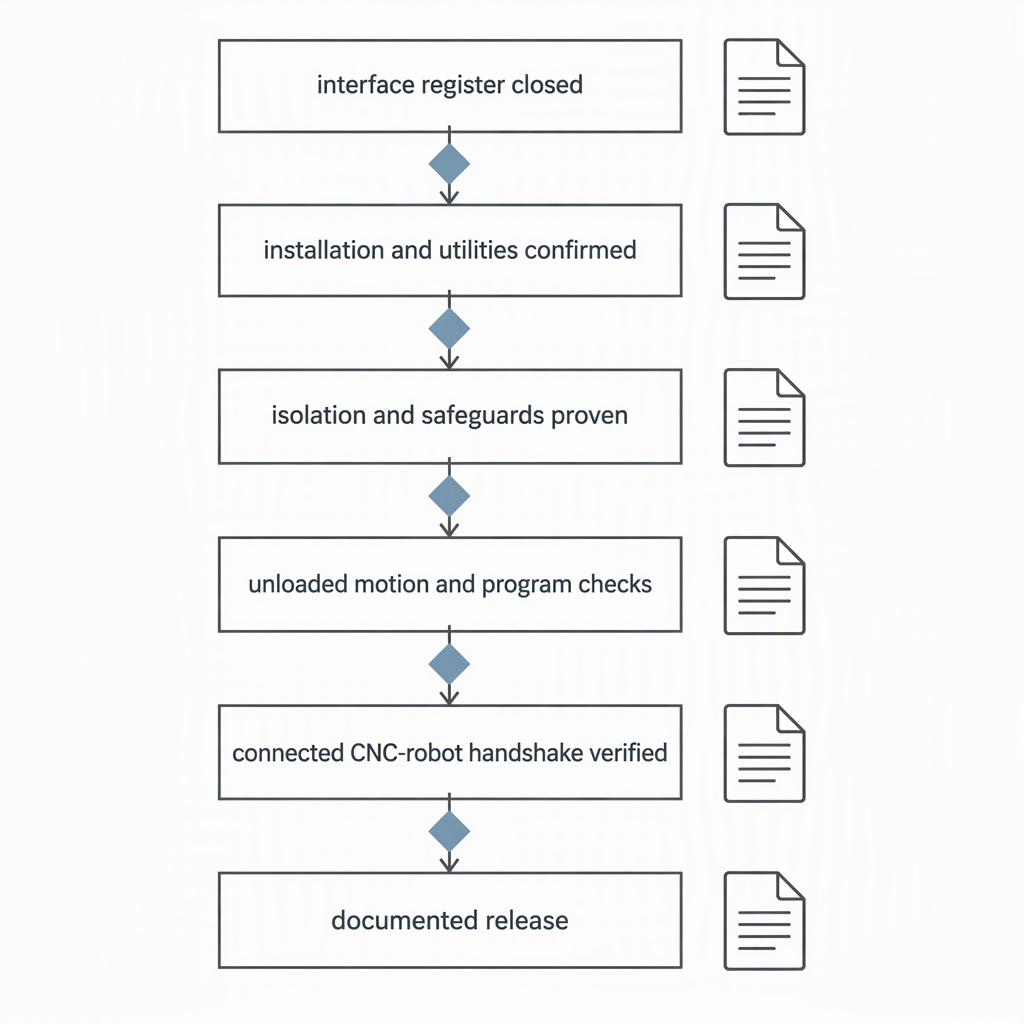
- Dokumentationseingang: Schnittstellenregister vollständig, Backups aktuell, Isolationspunkte gekennzeichnet, Anweisungen des Maschinenbauers zur Hand.
- Installationstor: Maschine befestigt und stabil, Versorgungsleitungen auf Dichtheit geprüft, Schutzvorrichtungen vollständig, Abstände am Boden bestätigt.
- Isolationstor: Strom aus und verriegelt, gespeicherte Energie freigegeben, isolierter Zustand bestätigt, dann alle Verriegelungs- und Not-Aus-Funktionen geprüft.
- Trockenbewegungstor: Achsen referenziert und getippt, Soft-Limits überprüft, Spindel- und Werkzeugwechsel überprüft, entlastet nach dem Herstellerverfahren.
- Programmtor: Trockenlauf- und Einzelsatzprüfungen, Offsets überprüft, jede Änderung von einer fachkundigen Person vorgenommen und anschließend überprüft.
- Handshake-Tor: CNC und Roboter verbunden, Freigaben werden einzeln umgeschaltet, während die Zelle geschützt ist, Roboter mit reduzierter Geschwindigkeit, bis jede Verriegelung nachgewiesen ist.
- Freigabetor: Inspektion aufgezeichnet, Schulung durchgeführt, Restrisiko-Abnahme unterzeichnet, Aufzeichnungen an der Maschine abgelegt.
Behandeln Sie dies als einen technischen Auftrag und nicht als ein einzelnes vorgeschriebenes Verfahren: Ihr Kunde, Ihre Gerichtsbarkeit und die Dokumentation der Maschine selbst entscheiden, welche Beweise akzeptiert werden.
Wie verifizieren Sie Programme und den CNC-Roboter-Handshake, offline und dann verbunden?
Testen Sie in zwei Schritten, niemals im Produktionsmodus: Testen Sie die Programme offline oder in einem Probelauf mit deaktivierter Bewegung, und testen Sie dann dieselbe verbundene und geschützte Logik bei reduzierter Geschwindigkeit erneut, jeweils ein Signal und einen Zyklus. Jede hier vorgenommene Programmänderung muss von einer fachkundigen Person vorgenommen, protokolliert und anschließend überprüft werden.
| Stufe | Was Sie beobachten: | Bedingung bestehen | Aufzeichnen |
|---|---|---|---|
| Offline oder Probelauf | Syntax, Werkzeugweg, Versätze und M/S/T-Sequenz mit deaktivierter Bewegung | Der Pfad bleibt innerhalb des Maschinenbereichs und Werkzeug- und Versatzaufrufe stimmen mit dem Einrichtungsblatt überein | Programmversion, Datum, Person, Ergebnis |
| Bewachter Einzelblock | Achsrichtungen, Referenzpositionen, Soft-Limits, Spindel- und Kühlmittelbefehle | Richtungen und Grenzen stimmen mit der Maschinendokumentation überein, und Stopp und Vorschub-Halt verhalten sich wie vorgesehen | Testblatt pro Achse |
| Verbundener Handschlag | Signale „Freigabe“, „Zyklusstart“, „Greifer“, „Teil vorhanden“, „Fehler“ und „Reset“ nacheinander, wobei der Roboter geschützt ist | Der Roboter kann den Arbeitsraum der Maschine nicht betreten, ohne dass die Verriegelung zulässig ist | I/O-Trace mit Signalnamen |
| Verbundener Zyklus mit niedriger Geschwindigkeit | Ein vollständiger Zyklus mit reduzierter Geschwindigkeit ohne Produktionsteil, einschließlich Stopp und Neustart während des Zyklus | Der Zyklus wird ohne unbeabsichtigten Stopp abgeschlossen und die Zelle erreicht einen definierten sicheren Zustand | Zyklusprotokoll und alle offenen Mängel |
| Kontrolle ändern | Jede Änderung des Steuerprogramms während der Inbetriebnahme, wer sie gemacht hat und warum | Von einer sachkundigen Person erstellt, aufgezeichnet und anhand der erneuten Prüfung überprüft | Protokoll ändern und Ergebnis erneut testen |
| Überwachter Produktionslauf | Unter normalen Bedingungen hergestellte Teile mit intakten Schutzmaßnahmen | Teile erfüllen die mit dem Kunden vereinbarte Prüfstufe | Erstmusterprotokoll und Abnahmeunterschrift |
Welche Nachweise sollten vorliegen, bevor die Nachrüstung für die Produktion freigegeben wird?
Freilassung aufgrund von Beweisen. Die Datei muss das installationsabhängige Inspektionsprotokoll, das geschlossene Schnittstellenregister, Isolations- und Schutztests, das Programmänderungsprotokoll und die Abnahmeunterschrift der Partei, die die Ausrüstung kontrolliert, enthalten.
- Die einbauabhängige Prüfung wurde nach dem Einbau und vor der ersten Inbetriebnahme durchgeführt und protokolliert.
- Die Aufzeichnung wird mindestens bis zur nächsten Inspektion aufbewahrt, wobei die Intervalle durch eine Risikobewertung unter Berücksichtigung der Empfehlungen des Herstellers festgelegt werden.
- Das Schnittstellenregister ist geschlossen, mit einer bestätigenden Partei und den Beweisen in jeder Zeile; Offene Posten tragen eine Ausgleichskontrolle und ein Datum.
- Die Isolations- und Schutztests sind abgeschlossen und umfassen Isolation, Schutzvorrichtungen, Verriegelungen und Not-Aus.
- Das Programmänderungsprotokoll ist vollständig, wobei jede Änderung von einer kompetenten Person vorgenommen und anschließend überprüft wird.
- Für die neue Steuerung werden Schulungen durchgeführt und aufgezeichnet, und die Wartung wird Personen übergeben, die für diese Arbeiten kompetent sind.
Welches Format Sie auch verwenden, der Datensatz muss eine einfache Frage beantworten: Was wurde von wem und gegen was geprüft. Die Leitlinien des Gesundheits- und Sicherheitsbeauftragten zu Die Inspektion von Arbeitsmitteln gibt die Auslöser für Geräte an, deren Sicherheit von den Installationsbedingungen abhängt – Installation und erste Verwendung, Wiederzusammenbau an einem neuen Standort und größere Änderungen – und besagt, dass das Ergebnis aufgezeichnet und mindestens bis zur nächsten Inspektion aufbewahrt werden sollte.
Abschluss
Eine nachgerüstete Maschine ist lösbar, wenn die Schnittstellen geschlossen und nachgewiesen sind, die Installations- und Isolationszustände nachgewiesen und nicht angenommen sind, jede Änderung des Steuerprogramms aufgezeichnet und überprüft wird und jemand, der die Ausrüstung steuert, das Restrisiko schriftlich akzeptiert hat.
- Schnittstellen zuerst: Registrieren Sie jeden Anschluss, benennen Sie einen Eigentümer für jede Leitung und fügen Sie vor dem Einschalten einen Abnahmenachweis bei.
- Auslöser der Prüfpflicht ist die anlagenbedingte Sicherheit – Ergebnis dokumentieren und bis zur nächsten Prüfung aufbewahren.
- Freischalten vor Zugriff: Ausschalten, Strom trennen und verriegeln, gespeicherte Energie freigeben, anschließend den Zustand an der Maschine bestätigen.
- Die Änderungskontrolle umfasst jede Programmänderung, die während der Inbetriebnahme vorgenommen wird, egal wie klein der Grund ist.
- Schulung und Wartungsplan sind Release-Punkte und keine Folgeaufgaben.
Die Unterzeichnung einer Übergabe an die Produktion ist eine Übergabe und keine Formalität: Die Unterschrift besagt, dass die auf dem Boden stehende Maschine nach der Installation überprüft wurde und dass die Leute, die sie bedienen, wissen, wie man sie anhält und isoliert.
Häufig gestellte Fragen zur CNC-Retrofit-Inbetriebnahme
Bei den meisten Freigabestreitigkeiten geht es eher um die Schallplatte als um die Maschine: Wer hat sie nach der Installation geprüft, was wurde niedergeschrieben und wer hat das Restrisiko übernommen. In den folgenden Antworten erfahren Sie, was am häufigsten vorkommt, wenn eine nachgerüstete CNC-Maschine oder eine CNC-plus-Roboterzelle in die Produktion übernommen wird.
Wer sollte die Freigabe unterzeichnen und kann der Endbenutzer sie allein unterzeichnen?
Beide Seiten. Die Pflicht, Arbeitsmittel sicher aufzubewahren, sie überprüfen zu lassen, wenn die Sicherheit von der Installation abhängt, und den Bedienern angemessene Informationen und Schulungen zu geben, obliegt der Partei, die sie kontrolliert, sodass die Endbenutzerabnahme nicht an den Installateur delegiert werden kann. Der Installateur muss weiterhin die Prüfergebnisse, Prüfprotokolle und Restrisikoinformationen liefern, auf denen die Abnahme beruht.
Wiederholt sich die Prüfpflicht nach einer späteren Änderung oder einem Umzug an einen anderen Standort?
Ja. Auslöser sind Installation und Erstgebrauch, Wiederzusammenbau an einem neuen Standort, Zeiträume, in denen eine Beschädigung gefährlich sein könnte, und größere Änderungen. Das Hinzufügen einer Achse, das Auswechseln einer Schutzvorrichtung oder das Bewegen der Maschine startet den Zyklus von neuem: Überprüfen Sie erneut und bewahren Sie die Aufzeichnung mindestens bis zur nächsten Inspektion auf.
Welche Bedienerschulung ist erforderlich, wenn bei einer Nachrüstung eine neue Steuerung eingeführt wird?
Genug, damit Bediener die Maschine ohne unnötige Risiken betreiben können: Starten und Stoppen, Notstopp und Reset, Schutz- und Verriegelungsverhalten, Lade- und Entladeroutinen, Fehlerbeseitigung, Isolationspunkte und die Teile des Zyklus, in die sie niemals eingreifen dürfen. Der Schulungsbedarf ist am größten, wenn neue Technologien oder Geräte eingeführt werden. Darüber hinaus benötigen die Bediener angemessene Informationen und Schulungen für die Maschine, während sie tatsächlich installiert wird.
Wie lange müssen Inspektions- und Wartungsaufzeichnungen aufbewahrt werden?
Die Prüfergebnisse sollten mindestens bis zur nächsten Prüfung aufbewahrt werden. Es gibt keine gesonderte gesetzliche Verpflichtung, ein Wartungsprotokoll zu führen, aber ein vorhandenes Protokoll muss auf dem neuesten Stand gehalten werden, und Aufzeichnungen werden für Geräte mit höherem Risiko empfohlen. Bewahren Sie die Freigabedatei für die gesamte Lebensdauer der Nachrüstung auf.
Kann die Ferndiagnose den Schritt der Vor-Ort-Verifizierung ersetzen?
Nein. Die Parameter-Ferndiagnose kann die Fehlersuche beschleunigen – SZGH gibt an, rund um die Uhr Fernunterstützung zu bieten –, aber Ferntools melden, was die Steuerung vermutet. Sie können nicht bestätigen, wie die Maschine befestigt ist, wie die Wachen an diesem Standort sitzen oder ob die Isolierung erreichbar ist.
Wirft eine nachgerüstete Maschine, die wieder auf den Markt kommt, Fragen zur Produktversorgung auf?
Es kann. In Großbritannien bündelt der Health and Safety Executive die Bereiche Sanierung und Gebrauchtversorgung mit Produkt- und Marktüberwachungsthemen. Dort gelieferte Geräte müssen dem Produktlieferrecht entsprechen und über eine Konformitätskennzeichnung, eine Konformitätserklärung und Anweisungen in englischer Sprache verfügen. Ob eine Nachrüstung als Lieferung neuer Maschinen, als wesentliche Änderung oder nur als innerbetriebliche Nutzung gilt, hängt vom Markt ab. Überprüfen Sie daher die Anforderungen des Zielmarkts, bevor die Maschine ausgeliefert wird.
Wem gehören die einzelnen Schnittstellen, wenn ein Roboter eines Drittanbieters an eine vorhandene CNC angeschraubt wird?
Wer das Risiko eingeht, sollte Eigentümer der Schnittstelle sein und die Aufteilung sollte vor dem Einschalten schriftlich geregelt werden. Der Lieferant muss die richtigen Sicherheitsvorkehrungen treffen und die von ihm hinterlassenen Restrisiken weitergeben, die die Organisation, die die Zelle betreibt, verstehen und kontrollieren muss.


