


ជ្រើសរើសឧបករណ៍បញ្ជា CNC ដោយធ្វើការស្ទាបស្ទង់មើលម៉ាស៊ីនដែលមានស្រាប់ជាមុនសិន៖ អ័ក្ស, kinematics, ចំណុចប្រទាក់នៃដ្រាយ, មតិត្រឡប់, I/O, ការងារដាក់កម្រៃជើងសារ, សញ្ញាកោសិកាមនុស្សយន្ត និងព្រំដែនសុវត្ថិភាពគួរតែកំណត់បញ្ជីសម្រាំងមុនពេលចំណូលចិត្តម៉ាក ឬការរុករកកាតាឡុក។ ឧទាហរណ៍នៃចំណុចប្រទាក់ដែលត្រូវបញ្ជាក់រួមមាន Pulse+Direction, AB Phase និង analog 0–10V ដែលប្រភេទសញ្ញាទាំងនោះពាក់ព័ន្ធទៅនឹងម៉ាស៊ីន។
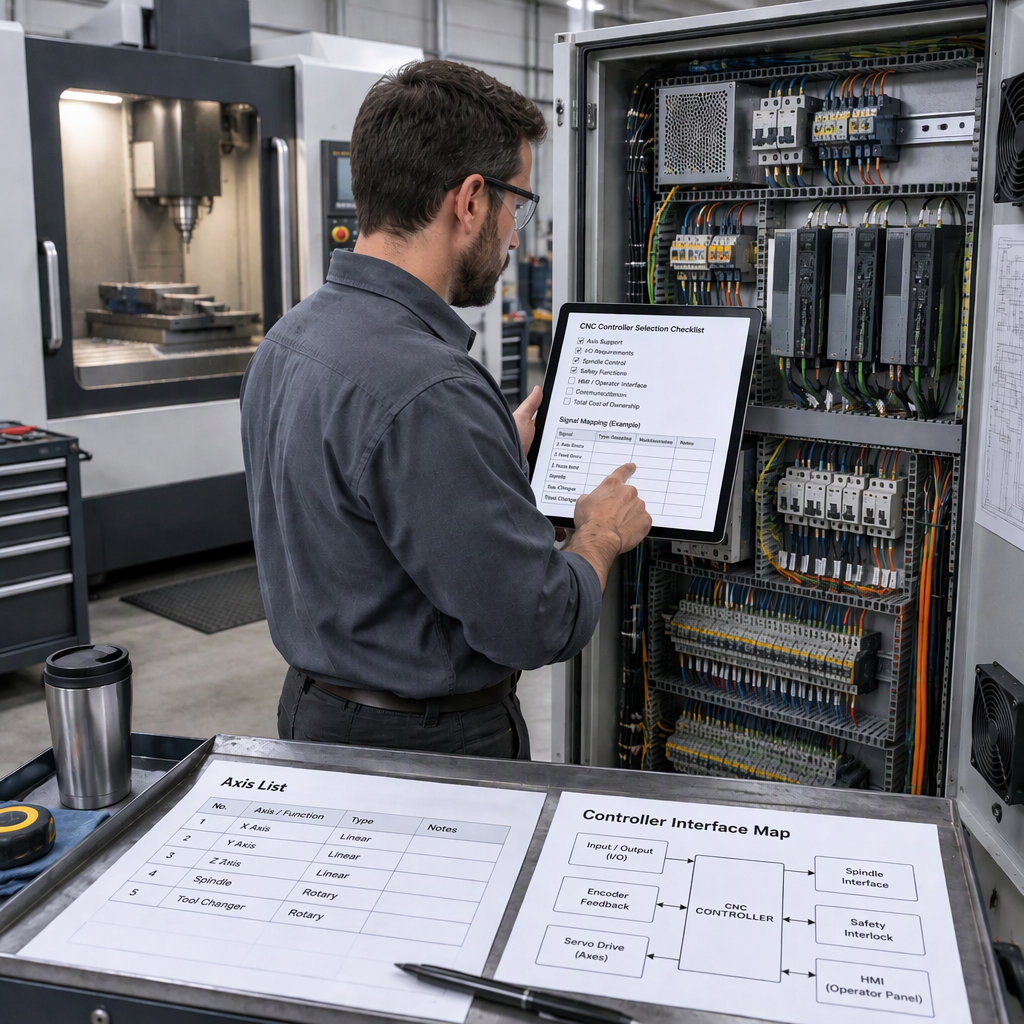
ចាប់ផ្តើមជាមួយម៉ាស៊ីន មិនមែនកាតាឡុករបស់ឧបករណ៍បញ្ជាទេ។
ជំហាននៃការជ្រើសរើសដំបូងគឺដើម្បីកំណត់នូវអ្វីដែលម៉ាស៊ីនដែលមានស្រាប់ត្រូវតែបង្ហាញទៅកាន់ឧបករណ៍បញ្ជាថ្មី ពីព្រោះស្ថាបត្យកម្មគ្រប់គ្រងម៉ាស៊ីនបើកចំហអាស្រ័យលើចំណុចប្រទាក់ឧបករណ៍បញ្ជាដែលអាចប្រើប្រាស់បាន និងសុពលភាពលើម៉ាស៊ីនពិត។ សូមមើលការពិភាក្សារបស់ NIST ចំណុចប្រទាក់ស្តង់ដារសម្រាប់ការគ្រប់គ្រងម៉ាស៊ីន.
- រាយបញ្ជីប្រភេទម៉ាស៊ីន ឈ្មោះអ័ក្ស ទិសដៅធ្វើដំណើរ វិធីសាស្ត្រផ្ទះ និងអ័ក្សបង្វិល ឬពិសេសណាមួយដែលប៉ះពាល់ដល់ការសម្របសម្រួលចលនា។
- កត់ត្រាប្រភេទសញ្ញាបញ្ជា និងមតិត្រឡប់ដែលប្រើដោយដ្រាយនីមួយៗ មុនពេលសន្មតថាឧបករណ៍បញ្ជាអាចជំនួសគណៈរដ្ឋមន្ត្រីដែលមានស្រាប់។
- កំណត់មុខងារដែលទាមទារ PLC, ម៉ាក្រូ ឬតក្កវិជ្ជា I/O ដែលអាចកំណត់រចនាសម្ព័ន្ធបាន ដូចជា លំដាប់ផ្លាស់ប្តូរឧបករណ៍ ឬសញ្ញាម៉ាស៊ីនជំនួយ។
- មុនពេលបើកទូអគ្គិសនី ប៉ះខ្សែភ្លើង ឬចូលទៅកាន់តំបន់ម៉ាស៊ីនដែលមានថាមពលណាមួយដោយដៃ បិទម៉ាស៊ីន ហើយផ្តាច់ចរន្តអគ្គិសនី ថ្ម ឬប្រភពថាមពលដែលរក្សាទុក។ បន្ទាប់មកអនុវត្តតាមនីតិវិធីចូលដំណើរការដែលបានអនុញ្ញាតរបស់អ្នកបង្កើតម៉ាស៊ីន។
- ញែកអ្វីដែលត្រូវតែរក្សាទុកពីអ្វីដែលអាចត្រូវបានរៀបចំឡើងវិញ ពីព្រោះសម្រង់ការកែលម្អឡើងវិញគឺច្បាស់ជាងនៅពេលដែលអ្នកផ្គត់ផ្គង់ដឹងថាដ្រាយ ម៉ូទ័រ បន្ទះ និងគ្រឿងកុំព្យូទ័រណាមួយនៅតែមាននៅក្នុងវិសាលភាព។
គូសផែនទីគ្រប់អ័ក្ស និងតំរូវការចលនា មុនពេលដាក់បញ្ជីសម្រាំងឧបករណ៍បញ្ជា
ការរាប់អ័ក្សតែមួយមិនគ្រប់គ្រាន់ទេ; ឧបករណ៍បញ្ជាត្រូវតែសមនឹងរចនាសម្ព័ន្ធចលនារបស់ម៉ាស៊ីន តម្រូវការចំណុចប្រទាក់ប្រតិបត្តិករ និងការរំពឹងទុកអំពីកំហុសឆ្គង។
- បញ្ជាក់អ័ក្សដែលបានគ្រប់គ្រងសរុប និងអ័ក្សក្នុងពេលដំណាលគ្នាដែលទាមទារសម្រាប់ម៉ាស៊ីន ការកាត់ផ្តាច់ ឬចលនាជំនួយដែលបានសម្របសម្រួល។
- កំណត់ថាតើអ័ក្សនីមួយៗគឺលីនេអ៊ែរ រ៉ូតារី ទាក់ទងនឹង spindle ឬ auxiliary ពីព្រោះចំណុចប្រទាក់ដ្រាយ និងរង្វិលជុំមតិត្រឡប់អាចខុសគ្នាតាមអ័ក្ស។
- ពិនិត្យមើលថាតើការរួមបញ្ចូលតម្រូវឱ្យមានចំណុចប្រទាក់បើកចំហរដែលបានចងក្រងជាឯកសារសម្រាប់មុខងារនាពេលអនាគតជាជាងការជំនួសបិទដែលដោះស្រាយតែចលនាមូលដ្ឋានប៉ុណ្ណោះ។
- សួរពីរបៀបដែលឧបករណ៍បញ្ជាគ្រប់គ្រងចំណុចប្រទាក់អ្នកប្រើ ការគ្រប់គ្រងកម្មវិធីជាផ្នែក និងមុខងារសំណងដែលសំខាន់ចំពោះថ្នាក់ម៉ាស៊ីនជាក់លាក់។
- រក្សាគំនូរ ឬតារាងឈ្មោះអ័ក្ស និងស្ថានីយជាក់ស្តែង ដូច្នេះការដកស្រង់អាចត្រូវបានពិនិត្យប្រឆាំងនឹងគណៈរដ្ឋមន្ត្រីពិតប្រាកដជំនួសឱ្យការពិពណ៌នាពាក្យសំដី។
ពិនិត្យមើលដ្រាយ មតិកែលម្អ និងភាពឆបគ្នានៃសញ្ញា
ឧបករណ៍បញ្ជាគឺអាចអនុវត្តបានសម្រាប់តែការកែលម្អឡើងវិញនៅពេលដែលលទ្ធផលពាក្យបញ្ជារបស់វា និងធាតុបញ្ចូលមតិកែលម្អអាចត្រូវបានផ្គូផ្គងទៅនឹងដ្រាយ ម៉ូទ័រ និងគម្រោងខ្សែភ្លើងដែលមានស្រាប់។
| ធាតុចំណុចប្រទាក់ | អ្វីដែលអ្នកបញ្ចូលគួរបញ្ជាក់ | ហេតុអ្វីបានជាវាសំខាន់ |
|---|---|---|
| ជីពចរ + ទិសដៅ | ថាតើដ្រាយទទួលយកសញ្ញាបញ្ជាជំហាន និងទិសដៅ និងកម្រិតខ្សែភ្លើងអ្វីខ្លះដែលត្រូវការ។ | ភាពមិនស៊ីគ្នាអាចទាមទារការជំនួសដ្រាយវ៍ឬឧបករណ៍បំប្លែងចំណុចប្រទាក់។ |
| ដំណាក់កាល AB | ថាតើមតិកែលម្អ AB រចនាប័ទ្មអ៊ិនកូដឌ័រត្រូវបានប្រើ និងរបៀបដែលវាត្រូវបានភ្ជាប់ទៅឧបករណ៍បញ្ជា ឬដ្រាយ។ | ការបញ្ជូនមតិត្រឡប់ប៉ះពាល់ដល់ការផ្ទៀងផ្ទាត់ទីតាំង និងការគ្រប់គ្រងការជូនដំណឹង។ |
| អាណាឡូក 0-10V | ថាតើអ័ក្សឬដ្រាយ spindle រំពឹងថានឹងមានល្បឿនអាណាឡូកឬវ៉ុលបញ្ជា។ | ពាក្យបញ្ជាអាណាឡូកប្រើការផ្លាស់ប្តូរការគ្រប់គ្រងសំលេងរំខាន ការក្រិតតាមខ្នាត និងតម្រូវការប្លង់គណៈរដ្ឋមន្ត្រី។ |
| ប៉ារ៉ាម៉ែត្រដ្រាយ Servo | ការវាយតម្លៃម៉ូទ័រដែលមានស្រាប់ ម៉ូដែលដ្រាយ ទិន្នផលសំឡេងរោទិ៍ និងបើកតក្កវិជ្ជា។ | ការជ្រើសរើសឧបករណ៍បញ្ជាអាចត្រឹមត្រូវ ខណៈពេលដែលហានិភ័យនៃការបញ្ជូនបន្តនៅតែមានកម្រិតខ្ពស់ ប្រសិនបើទិន្នន័យដ្រាយត្រូវបានបាត់។ |
កុំមើលរំលង I/O, PLC logic និងមុខងារម៉ាស៊ីនជំនួយ
ការជ្រើសរើសឧបករណ៍បញ្ជាគួរតែរួមបញ្ចូលសមត្ថភាព I/O និង PLC ដោយសារតែបញ្ហា retrofit ជាច្រើនលេចឡើងនៅខាងក្រៅរង្វិលជុំអ័ក្ស។
| មុខងារម៉ាស៊ីន | សំណួរជ្រើសរើស | សកម្មភាពអ្នកទិញ |
|---|---|---|
| កំណត់រចនាសម្ព័ន្ធ I/O ឌីជីថល | តើត្រូវការធាតុបញ្ចូល និងលទ្ធផលប៉ុន្មានបន្ទាប់ពីការរក្សាដែនកំណត់ ការជូនដំណឹង ប៊ូតុង និងឧបករណ៍ជំនួយ? | រាប់ស្ថានីយពិត និងចំណុចទំនេរបម្រុងមុនពេលដកស្រង់។ |
| តក្កវិជ្ជា PLC | តើម៉ាស៊ីនត្រូវការតក្កវិជ្ជាតាមលំដាប់ផ្ទាល់ខ្លួនលើសពីចលនាអ័ក្សធម្មតាទេ? | រៀបចំជណ្ដើរដែលមានស្រាប់ កំណត់ចំណាំលំដាប់ ឬតារាងពេលវេលានៅកន្លែងដែលមាន។ |
| មុខងារម៉ាក្រូ | តើប្រតិបត្តិករ ឬអ្នកបញ្ចូលត្រូវការវដ្តផ្ទាល់ខ្លួន ឬតក្កវិជ្ជាដែលភ្ជាប់ទៅនឹងប្រតិបត្តិការម៉ាស៊ីនដែរឬទេ? | កំណត់ឥរិយាបថវដ្តដែលត្រូវការជាជាងសុំតែ 'ការគាំទ្រម៉ាក្រូ' |
| មុខងារដែលទាក់ទងនឹង ATC | តើម៉ាស៊ីនរួមបញ្ចូលឧបករណ៍ផ្លាស់ប្តូរឧបករណ៍ស្វ័យប្រវត្តិ ឬលំដាប់ទស្សនាវដ្តីឧបករណ៍ដែរឬទេ? | ឧបករណ៍ចាប់សញ្ញាឯកសារ ការគៀប ការតំរង់ទិស និងឥរិយាបថស្ថានភាពសុវត្ថិភាពសម្រាប់ពិនិត្យ។ |
រៀបចំផែនការមនុស្សយន្ត និងការរួមបញ្ចូលជួរផលិតកម្មឱ្យបានឆាប់
ការរួមបញ្ចូលមនុស្សយន្តផ្លាស់ប្តូរការជ្រើសរើសឧបករណ៍បញ្ជា នៅពេលដែល CNC ត្រូវតែផ្លាស់ប្តូរវដ្ត អន្តរការី ឬសញ្ញាស្វ័យប្រវត្តិកម្មជាមួយនឹងកោសិកាមនុស្សយន្ត ជាជាងដំណើរការជាម៉ាស៊ីនដាច់ដោយឡែក។
- ប្រសិនបើគម្រោងនេះរួមបញ្ចូល CNC និងស្វ័យប្រវត្តិកម្មមនុស្សយន្ត សូមបញ្ជាក់ថាតើឧបករណ៍មួយណាជាមេកោសិកា ហើយសញ្ញាណាមួយចាប់ផ្តើម បញ្ឈប់ ផ្អាក ឬស្ដារវដ្ត។
- កំណត់ការផ្ទុក ការដកចេញរបស់មនុស្សយន្ត ទ្វារ ការគៀប និងសញ្ញាបច្ចុប្បន្នជាផ្នែក មុននឹងជ្រើសរើសការកំណត់រចនាសម្ព័ន្ធ I/O ឧបករណ៍បញ្ជា។
- ពិនិត្យមើលថាតើមុខងារ PLC និងម៉ាក្រូគឺចាំបាច់ដើម្បីសំរបសំរួលវដ្តម៉ាស៊ីនជាមួយនឹងជំហានដោះស្រាយខាងក្រៅ។
- បញ្ជាក់ថាតើការរួមបញ្ចូលត្រូវការតែ I/O ដាច់ដោយឡែក, fieldbus, ឧបករណ៍បញ្ជាក្រឡាកម្រិតខ្ពស់ ឬច្រកផ្លូវនៃចំណុចប្រទាក់ផ្ទាល់ខ្លួន។
- រក្សាសុពលភាពនៃសុវត្ថិភាពមនុស្សយន្តដាច់ដោយឡែកពីការជ្រើសរើសមុខងាររបស់ឧបករណ៍បញ្ជា។ ប្លង់ក្រឡា វិធានការការពារ និងកាត់បន្ថយហានិភ័យ ត្រូវការការពិនិត្យវិស្វកម្មជាក់លាក់នៃគម្រោង។
កំណត់ព្រំដែនសុវត្ថិភាព និងសុវត្ថិភាពតាមអ៊ីនធឺណិត មុនពេលដាក់ឱ្យដំណើរការ
មុនពេលដាក់ឱ្យដំណើរការឧបករណ៍បញ្ជាជំនួស សូមចាត់ទុកសុវត្ថិភាព និងសុវត្ថិភាពតាមអ៊ីនធឺណិតជាព្រំដែនគម្រោង៖ ប្រព័ន្ធគ្រប់គ្រងការផលិតប្រឈមនឹងហានិភ័យតាមអ៊ីនធឺណិត ហើយ NIST SP 1800-10 ណែនាំថា អង្គការនានាធ្វើការវាយតម្លៃហានិភ័យជាមុនដើម្បីកំណត់សមត្ថភាពសុវត្ថិភាពសមស្រប។
សម្រាប់ឧបករណ៍បញ្ជាបណ្តាញ ការចូលប្រើពីចម្ងាយ និងការភ្ជាប់បណ្តាញផលិតកម្ម សូមប្រើ NIST SP 1800-10 សម្រាប់ផ្នែកផលិតកម្ម ICS cybersecurity ជាឯកសារយោងវាយតម្លៃហានិភ័យ បន្ទាប់មកតម្រឹមការរចនាចុងក្រោយជាមួយនឹងច្បាប់សុវត្ថិភាព និងការថែទាំរបស់រោងចក្រ។
ប្រើតារាងតម្រូវការដើម្បីប្រៀបធៀបជម្រើសឧបករណ៍បញ្ជា
តារាងតំរូវការរក្សាការប្រៀបធៀបផ្តោតលើភាពសមរបស់ម៉ាស៊ីន ភាពបើកចំហនៃចំណុចប្រទាក់ និងហានិភ័យនៃការដាក់ប្រាក់ជំនួសការចាត់ថ្នាក់ម៉ាកសាមញ្ញ។
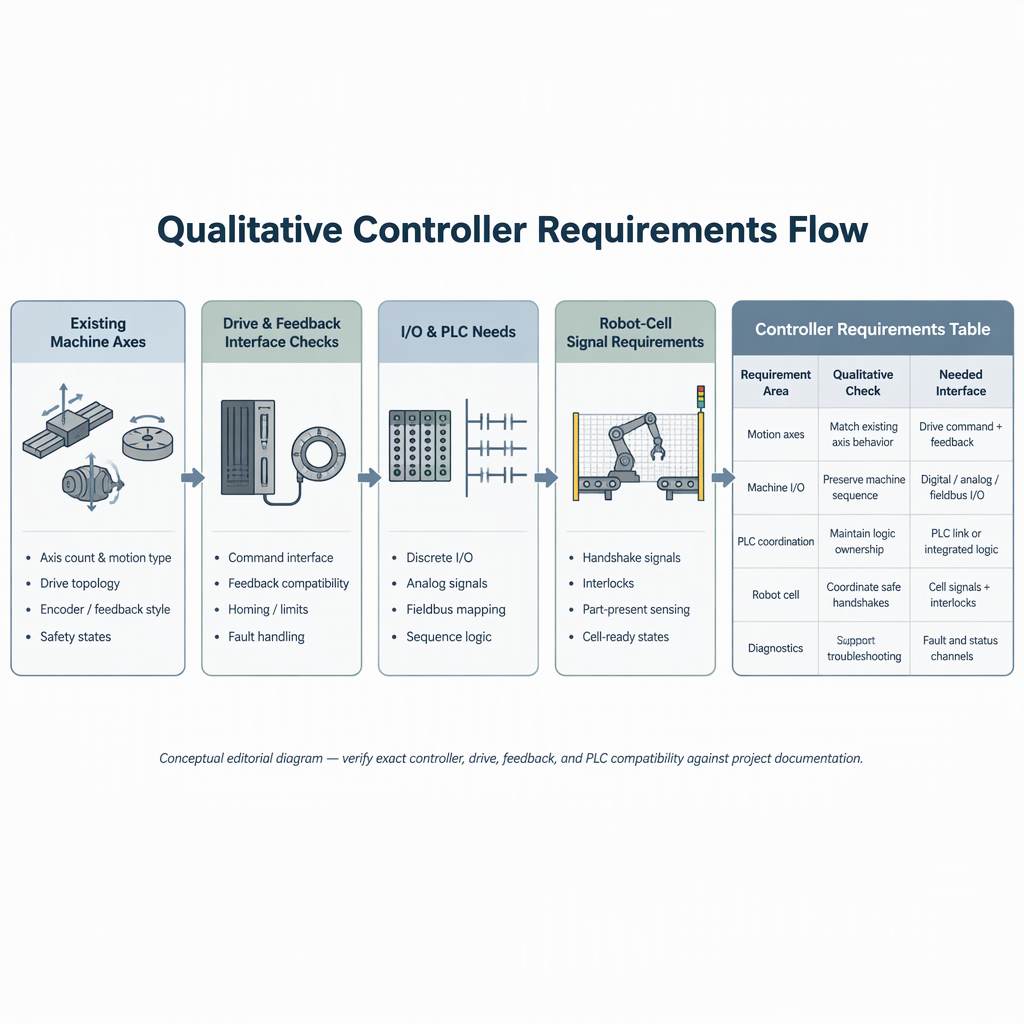
| តម្រូវការ | ចម្លើយដែលអាចទទួលយកបាន | ទង់ក្រហម |
|---|---|---|
| អ័ក្ស និង kinematics | ឧបករណ៍បញ្ជាគាំទ្រការរាប់អ័ក្សដែលត្រូវការ និងមុខងារចលនាសម្រាប់ម៉ាស៊ីន។ | ការរាប់អ័ក្សត្រូវបានរាយបញ្ជី ប៉ុន្តែចលនាក្នុងពេលដំណាលគ្នា ឬការប្រើប្រាស់បង្វិលគឺមិនច្បាស់លាស់។ |
| ចំណុចប្រទាក់ Drive និងមតិកែលម្អ | ប្រភេទសញ្ញាដូចជា Pulse + Direction, AB Phase ឬ analog 0–10V ត្រូវគ្នានឹងការរចនាអគ្គិសនីដែលមានស្រាប់ដែលអាចអនុវត្តបាន។ | អ្នកផ្គត់ផ្គង់មិនអាចផ្គូផ្គងស្ថានីយឧបករណ៍បញ្ជាទៅដ្រាយដែលមានស្រាប់បានទេ។ |
| I/O និង PLC | សមត្ថភាព I/O, PLC និងម៉ាក្រូដែលអាចកំណត់បានគ្រប់គ្រាន់មានសម្រាប់ជំនួយ។ | លំដាប់ជំនួយត្រូវបានពន្យារពេលរហូតដល់បន្ទាប់ពីការទិញ។ |
| ការរួមបញ្ចូលបើកចំហ | ចំណុចប្រទាក់ដែលបានចងក្រងជាឯកសារមានសម្រាប់មុខងារដែលត្រូវតែពង្រីក ឬធ្វើឱ្យមានសុពលភាព។ | មានតែឈ្មោះផលិតផលទូទៅប៉ុណ្ណោះដែលត្រូវបានផ្តល់ជូនដោយគ្មានព័ត៌មានលម្អិតអំពីការរួមបញ្ចូល។ |
| ព្រំដែនអ៊ីនធឺណិត | បណ្តាញ ការចូលប្រើពីចម្ងាយ និងតម្រូវការគ្រប់គ្រងអ្នកប្រើប្រាស់ត្រូវបានរួមបញ្ចូលនៅក្នុងការវាយតម្លៃហានិភ័យ។ | ការតភ្ជាប់ត្រូវបានបន្ថែមកំឡុងពេលបញ្ជូនបន្តដោយគ្មានការពិនិត្យសុវត្ថិភាព។ |
រៀបចំព័ត៌មានលម្អិតទាំងនេះ មុនពេលស្នើសុំការណែនាំអំពីឧបករណ៍បញ្ជា
អ្នកផ្គត់ផ្គង់អាចផ្តល់នូវអនុសាសន៍ដែលមានប្រយោជន៍ជាងនេះ នៅពេលដែលសំណើនោះរួមបញ្ចូលការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីនពិតប្រាកដ វិសាលភាពស្វ័យប្រវត្តិកម្ម និងតម្រូវការចំណុចប្រទាក់ ជាជាងមានតែឈ្មោះម៉ូដែលម៉ាស៊ីនប៉ុណ្ណោះ។
- ប្រភេទម៉ាស៊ីន ម៉ាក ម៉ូដែល ឆ្នាំ ប្រសិនបើស្គាល់ និងហេតុផលសម្រាប់ជួសជុលឡើងវិញ។
- បញ្ជីអ័ក្ស តម្រូវការចលនាក្នុងពេលដំណាលគ្នា ការរៀបចំ spindle និងអ័ក្សបង្វិល ឬអ័ក្សជំនួយណាមួយ។
- ប្រភេទពាក្យបញ្ជា និងមតិកែលម្អ រួមទាំងថាតើ Pulse + Direction, AB Phase ឬសញ្ញាពាក្យបញ្ជាអាណាឡូកគឺពាក់ព័ន្ធ។
- ការរាប់ I/O តម្រូវការលំដាប់ PLC តម្រូវការម៉ាក្រូ និងមុខងារដែលទាក់ទងនឹង ATC ។
- មនុស្សយន្ត ប្រព័ន្ធផ្ទុក ឬតម្រូវការនៃការរួមបញ្ចូលបន្ទាត់ផលិតកម្ម ប្រសិនបើ CNC នឹងដំណើរការនៅខាងក្នុងក្រឡាស្វ័យប្រវត្តិ។
- រូបថតនៃផ្លាកលេខគណៈរដ្ឋមន្ត្រី និងស្លាកស្ថានីយ ជាមួយនឹងការដាច់ភ្លើងមុនពេលចូលប្រើដោយសុវត្ថិភាព។
- ឯកសារចាំបាច់ ភាសាប្រតិបត្តិករ ការរំពឹងទុកនៃការបណ្តុះបណ្តាល និងអ្នកដែលនឹងធ្វើកម្រៃជើងសារ។
សេចក្តីសន្និដ្ឋាន
ឧបករណ៍បញ្ជា CNC ត្រឹមត្រូវគឺជាឧបករណ៍ដែលត្រូវគ្នានឹងអ័ក្ស ចំណុចប្រទាក់ មតិត្រឡប់ អាយ/អូ និងព្រំដែននៃការកំណត់របស់ម៉ាស៊ីនដែលមានការរចនាឡើងវិញដែលមិនមានការត្រួតពិនិត្យតិចបំផុត។
សម្រាប់ការជ្រើសរើសឧបករណ៍បញ្ជា B2B CNC ចាប់ផ្តើមជាមួយនឹងការស្ទង់មតិម៉ាស៊ីន បំប្លែងការស្ទង់មតិទៅជាតារាងតម្រូវការ បន្ទាប់មកប្រៀបធៀបអ្នកផ្គត់ផ្គង់តាមចំណុចប្រទាក់ ការគាំទ្រការរួមបញ្ចូល និងព្រំដែនហានិភ័យ។ កុំចាត់ទុកទំព័រគំរូប្រវត្តិសាស្ត្រ ឬបញ្ជីលក្ខណៈទូទៅជាការធានានៃភាពអាចរកបាន ភាពឆបគ្នា តម្លៃ ការដឹកជញ្ជូន ឬការអនុលោមតាមច្បាប់បច្ចុប្បន្ន។ បញ្ជាក់ធាតុទាំងនោះនៅក្នុងសម្រង់គម្រោង និងឯកសារបច្ចេកទេស។
សំណួរគេសួរញឹកញាប់អំពីការជ្រើសរើសឧបករណ៍បញ្ជា CNC សម្រាប់ម៉ាស៊ីនដែលមានស្រាប់
សំណួរទាំងនេះជួយអ្នកធ្វើសមាហរណកម្មបង្វែរការស្នើសុំការសងប្រាក់វិញទៅក្នុងបញ្ជីត្រួតពិនិត្យការជ្រើសរើសឧបករណ៍បញ្ជា។
តើខ្ញុំគួរពិនិត្យមើលអ្វីមុនគេនៅពេលជ្រើសរើសឧបករណ៍បញ្ជា CNC?
ពិនិត្យម៉ាស៊ីន មិនមែនកាតាឡុកទេ៖ រចនាសម្ព័ន្ធអ័ក្ស ប្រភេទពាក្យបញ្ជារបស់ដ្រាយ ការកំណត់ផ្លូវផ្តល់មតិត្រឡប់ លំដាប់ I/O PLC និងការទទួលខុសត្រូវលើកម្រៃជើងសារគួរតែមកមុនចំណូលចិត្តផលិតផល។
តើអ័ក្សរាប់ដូចគ្នានឹងភាពឆបគ្នារបស់ឧបករណ៍បញ្ជាដែរឬទេ?
លេខចំនួនអ័ក្សមានសារៈសំខាន់ ប៉ុន្តែភាពត្រូវគ្នាក៏អាស្រ័យលើចលនាក្នុងពេលដំណាលគ្នា ចំណុចប្រទាក់ដ្រាយ សញ្ញាមតិត្រឡប់ I/O និងមុខងារជំនួយ។
តើសញ្ញាដ្រាយណាដែលខ្ញុំគួរកំណត់អត្តសញ្ញាណមុនពេលសម្រង់?
កំណត់ថាតើម៉ាស៊ីនប្រើប្រភេទសញ្ញាដូចជា Pulse + Direction, AB Phase ឬ analog 0–10V ហើយកត់ត្រាពីរបៀបដែលអ័ក្សនីមួយៗមានខ្សែ។
តើការរួមបញ្ចូលមនុស្សយន្តប៉ះពាល់ដល់ការជ្រើសរើសឧបករណ៍បញ្ជានៅពេលណា?
វាប៉ះពាល់ដល់ការជ្រើសរើសនៅពេលដែល CNC ត្រូវតែសំរបសំរួលជាមួយនឹងការផ្ទុក ការមិនផ្ទុក ការបិទភ្ជាប់ សញ្ញាបច្ចុប្បន្នជាផ្នែក ឬកោសិកាស្វ័យប្រវត្តិកម្ម CNC និងមនុស្សយន្ត។
តើការត្រួតពិនិត្យសុវត្ថិភាពតាមអ៊ីនធឺណិតមានសារៈសំខាន់សម្រាប់ CNC retrofit ដែរឬទេ?
បាទ/ចាស នៅពេលដែលឧបករណ៍បញ្ជាត្រូវបានភ្ជាប់បណ្តាញ ចូលប្រើពីចម្ងាយ ឬភ្ជាប់ទៅប្រព័ន្ធរោងចក្រ។ រួមបញ្ចូលការភ្ជាប់ទាំងនោះនៅក្នុងការវាយតម្លៃហានិភ័យសុវត្ថិភាពអ៊ីនធឺណិត។
តើឧបករណ៍ជំនួសឧបករណ៍បញ្ជាអាចឆ្លងកាត់ការយាមឬអន្តរការីដែលមានស្រាប់បានទេ?
ទេ. ឧបករណ៍បញ្ជាឡើងវិញគួររក្សា ឬកែលម្អឥរិយាបថស្ថានភាពសុវត្ថិភាពរបស់ម៉ាស៊ីន ហើយការចូលទៅកាន់ឧបករណ៍ដែលមានថាមពលគួរតែចាប់ផ្តើមដោយការបិទ និងផ្តាច់ប្រភពថាមពលដែលពាក់ព័ន្ធ មុនពេលធ្វើការដោយដៃ។
តើខ្ញុំគួរប្រើទំព័រឧបករណ៍បញ្ជា SZGH អំឡុងពេលជ្រើសរើសដោយរបៀបណា?
ប្រើទំព័រគំរូជាឧទាហរណ៍ចំណុចប្រទាក់សម្រាប់សំណួរដែលត្រូវសួរ ដូចជាប្រភេទសញ្ញាដែលគាំទ្រ និងមុខងារ I/O ហើយបញ្ជាក់ភាពអាចរកបាននាពេលបច្ចុប្បន្ន និងគម្រោងដែលសមស្របដោយផ្ទាល់មុនពេលទិញ។
តើខ្ញុំគួរជ្រើសរើសឧបករណ៍បញ្ជាដោយចំណាត់ថ្នាក់ម៉ាក?
សម្រាប់ម៉ាស៊ីនដែលមានស្រាប់ សូមប្រៀបធៀបឧបករណ៍បញ្ជាដោយតម្រូវតាមតម្រូវការ៖ ចំណុចប្រទាក់ តម្រូវការចលនា ឯកសារ ការគាំទ្រការចាត់តាំង ព្រំដែននៃការរួមបញ្ចូល និងការគ្រប់គ្រងហានិភ័យគឺមានប្រយោជន៍ជាងចំណាត់ថ្នាក់ម៉ាកទូទៅ។


