


ເລືອກຕົວຄວບຄຸມ CNC ໂດຍການສໍາຫຼວດເຄື່ອງຈັກທີ່ມີຢູ່ແລ້ວກ່ອນ: ແກນ, kinematics, ການໂຕ້ຕອບຂອງໄດ, ຄໍາຄຶດຄໍາເຫັນ, I/O, ການເຮັດວຽກຂອງຄະນະກໍາມະ, ສັນຍານຫຸ່ນຍົນແລະຂອບເຂດຄວາມປອດໄພຄວນກໍານົດ shortlist ກ່ອນທີ່ຈະເລືອກຍີ່ຫໍ້ຫຼືການຊອກຫາລາຍການ. ຕົວຢ່າງການໂຕ້ຕອບເພື່ອຢືນຢັນປະກອບມີ Pulse + Direction, AB Phase ແລະ analog 0–10V, ເຊິ່ງປະເພດສັນຍານເຫຼົ່ານັ້ນກ່ຽວຂ້ອງກັບເຄື່ອງ.
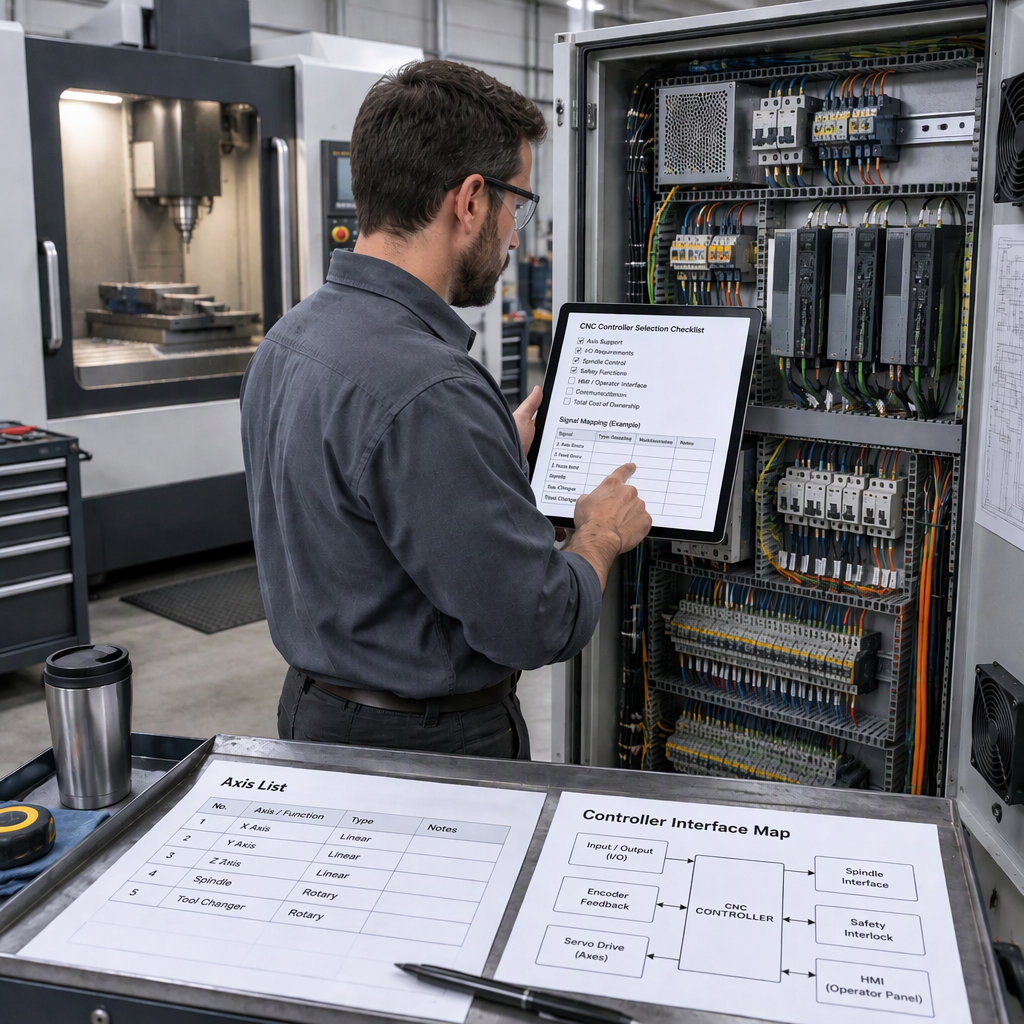
ເລີ່ມຕົ້ນດ້ວຍເຄື່ອງ, ບໍ່ແມ່ນລາຍການຄວບຄຸມ
ຂັ້ນຕອນການຄັດເລືອກທໍາອິດແມ່ນເພື່ອກໍານົດສິ່ງທີ່ເຄື່ອງຈັກທີ່ມີຢູ່ແລ້ວຕ້ອງເປີດເຜີຍຕົວຄວບຄຸມໃຫມ່, ເພາະວ່າສະຖາປັດຕະຍະກໍາການຄວບຄຸມເຄື່ອງຈັກເປີດແມ່ນຂຶ້ນກັບການໂຕ້ຕອບຂອງຕົວຄວບຄຸມທີ່ໃຊ້ໄດ້ແລະຄວາມຖືກຕ້ອງຂອງເຄື່ອງຈັກທີ່ແທ້ຈິງ; ເບິ່ງການສົນທະນາ NIST ຂອງ ການໂຕ້ຕອບມາດຕະຖານສໍາລັບການຄວບຄຸມເຄື່ອງຈັກ.
- ບອກປະເພດເຄື່ອງຈັກ, ຊື່ແກນ, ທິດທາງການເດີນທາງ, ວິທີການໂຮມແລະແກນ rotary ຫຼືພິເສດໃດໆທີ່ມີຜົນກະທົບຕໍ່ການປະສານງານການເຄື່ອນໄຫວ.
- ບັນທຶກປະເພດສັນຍານຄໍາສັ່ງແລະຄໍາຄຶດຄໍາເຫັນທີ່ໃຊ້ໂດຍແຕ່ລະໄດກ່ອນທີ່ຈະສົມມຸດວ່າຕົວຄວບຄຸມສາມາດປ່ຽນແທນຕູ້ຄວບຄຸມທີ່ມີຢູ່ແລ້ວ.
- ກໍານົດຟັງຊັນທີ່ຕ້ອງການ PLC, macro ຫຼືເຫດຜົນ I/O ທີ່ສາມາດກໍານົດໄດ້, ເຊັ່ນ: ລໍາດັບການປ່ຽນແປງເຄື່ອງມືຫຼືສັນຍານເຄື່ອງຊ່ວຍ.
- ກ່ອນທີ່ຈະເປີດຕູ້ໄຟຟ້າ, ແຕະສາຍໄຟ ຫຼື ເຂົ້າເຖິງພື້ນທີ່ເຄື່ອງທີ່ມີພະລັງງານດ້ວຍມື, ປິດເຄື່ອງ ແລະ ຕັດການເຊື່ອມຕໍ່ສາຍໄຟ, ຫມໍ້ໄຟ ຫຼືແຫຼ່ງພະລັງງານທີ່ເກັບຮັກສາໄວ້; ຈາກນັ້ນປະຕິບັດຕາມຂັ້ນຕອນການເຂົ້າເຖິງທີ່ໄດ້ຮັບອະນຸຍາດຈາກຜູ້ສ້າງເຄື່ອງຈັກ.
- ແຍກສິ່ງທີ່ຕ້ອງຖືກຮັກສາໄວ້ຈາກສິ່ງທີ່ສາມາດອອກແບບໃຫມ່ໄດ້, ເພາະວ່າລາຄາ retrofit ແມ່ນຈະແຈ້ງກວ່າເມື່ອຜູ້ສະຫນອງຮູ້ວ່າໄດ, ມໍເຕີ, ແຜງແລະອຸປະກອນຕໍ່ພ່ວງຍັງຢູ່ໃນຂອບເຂດ.
ແຜນທີ່ທຸກແກນ ແລະຄວາມຕ້ອງການການເຄື່ອນໄຫວກ່ອນລາຍຊື່ຕົວຄວບຄຸມ
ການນັບແກນຢ່າງດຽວແມ່ນບໍ່ພຽງພໍ; ຕົວຄວບຄຸມຕ້ອງເຫມາະສົມກັບໂຄງສ້າງການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກ, ຄວາມຕ້ອງການຂອງການໂຕ້ຕອບຂອງຜູ້ປະຕິບັດງານແລະຄວາມຄາດຫວັງຂອງການຊົດເຊີຍຄວາມຜິດພາດ.
- ຢືນຢັນແກນຄວບຄຸມທັງຫມົດແລະແກນພ້ອມໆກັນທີ່ຕ້ອງການສໍາລັບການເຄື່ອງຈັກ, interpolation ຫຼືການເຄື່ອນໄຫວປະສານງານ.
- ກໍານົດວ່າແຕ່ລະແກນແມ່ນເສັ້ນ, rotary, spindle-related ຫຼື auxiliary, ເນື່ອງຈາກວ່າການໂຕ້ຕອບຂອງ drive ແລະ loop ຄວາມຄິດເຫັນອາດຈະແຕກຕ່າງກັນຕາມແກນ.
- ກວດເບິ່ງວ່າການເຊື່ອມໂຍງຮຽກຮ້ອງໃຫ້ມີການໂຕ້ຕອບແບບເປີດ, ເອກະສານສໍາລັບຫນ້າທີ່ໃນອະນາຄົດແທນທີ່ຈະເປັນການທົດແທນທີ່ປິດທີ່ແກ້ໄຂພຽງແຕ່ການເຄື່ອນໄຫວພື້ນຖານ.
- ຖາມວ່າຕົວຄວບຄຸມຈັດການການໂຕ້ຕອບຜູ້ໃຊ້ແນວໃດ, ການຈັດການໂຄງການສ່ວນຫນຶ່ງແລະຫນ້າທີ່ການຊົດເຊີຍທີ່ມີຄວາມສໍາຄັນກັບເຄື່ອງຈັກສະເພາະ.
- ຮັກສາຮູບແຕ້ມຫຼືຕາຕະລາງຂອງຊື່ແກນແລະຕົວຫນັງສືທາງກາຍະພາບເພື່ອໃຫ້ວົງຢືມສາມາດກວດສອບກັບຕູ້ທີ່ແທ້ຈິງແທນທີ່ຈະເປັນຄໍາບັນຍາຍ.
ກວດສອບການຂັບ, ຄໍາຄຶດຄໍາເຫັນແລະຄວາມເຂົ້າກັນຂອງສັນຍານ
ຕົວຄວບຄຸມແມ່ນໃຊ້ໄດ້ພຽງແຕ່ສໍາລັບ retrofit ເມື່ອຄໍາສັ່ງຂອງມັນອອກແລະຄໍາຄິດເຫັນ inputs ສາມາດຈັບຄູ່ກັບໄດ, ມໍເຕີແລະແຜນການສາຍໄຟທີ່ມີຢູ່ແລ້ວ.
| ລາຍການການໂຕ້ຕອບ | ສິ່ງທີ່ຜູ້ປະສົມປະສານຄວນຢືນຢັນ | ວ່າເປັນຫຍັງມັນສໍາຄັນ |
|---|---|---|
| ກຳມະຈອນ+ທິດທາງ | ບໍ່ວ່າໄດຈະຍອມຮັບສັນຍານຄໍາສັ່ງຂັ້ນຕອນແລະທິດທາງແລະລະດັບສາຍໄຟທີ່ຕ້ອງການ. | ບໍ່ກົງກັນສາມາດຕ້ອງການການປ່ຽນໄດຣຟ໌ ຫຼືຕົວແປງສ່ວນຕິດຕໍ່. |
| AB ໄລຍະ | ບໍ່ວ່າຈະເປັນຄໍາຕິຊົມແບບ AB ແບບຕົວເຂົ້າລະຫັດຖືກໃຊ້ ແລະວິທີການທີ່ມັນຖືກສາຍກັບຄືນໄປຫາຕົວຄວບຄຸມ ຫຼືໄດຣຟ໌. | ເສັ້ນທາງການຕິຊົມມີຜົນຕໍ່ການກວດສອບຕຳແໜ່ງ ແລະການຈັດການສັນຍານເຕືອນ. |
| ອະນາລັອກ 0–10V | ບໍ່ວ່າຈະເປັນແກນຫຼື spindle drive ຄາດວ່າຈະມີຄວາມໄວການປຽບທຽບຫຼືແຮງດັນຄໍາສັ່ງ. | ການນໍາໃຊ້ຄໍາສັ່ງອະນາລັອກການປ່ຽນແປງການຄວບຄຸມສິ່ງລົບກວນ, calibration ແລະຄວາມຕ້ອງການຮູບແບບຕູ້. |
| ຕົວກໍານົດການຂັບ Servo | ການຈັດອັນດັບມໍເຕີທີ່ມີຢູ່, ຮູບແບບການຂັບ, ຜົນຜະລິດປຸກແລະເປີດໃຊ້ເຫດຜົນ. | ການເລືອກຕົວຄວບຄຸມອາດຈະຖືກຕ້ອງໃນຂະນະທີ່ຄວາມສ່ຽງຕໍ່ການເຮັດວຽກຍັງສູງຖ້າຂໍ້ມູນ drive ຫາຍໄປ. |
ຢ່າເບິ່ງຂ້າມ I/O, PLC logic ແລະຟັງຊັນເຄື່ອງຊ່ວຍ
ການເລືອກຕົວຄວບຄຸມຄວນປະກອບມີຄວາມອາດສາມາດ I/O ແລະ PLC ເພາະວ່າຫຼາຍບັນຫາ retrofit ປາກົດຢູ່ນອກວົງແກນ.
| ຟັງຊັນຂອງເຄື່ອງຈັກ | ຄໍາຖາມການເລືອກ | ຜູ້ຊື້ ການປະຕິບັດ |
|---|---|---|
| I/O ດິຈິຕອລທີ່ກຳນົດຄ່າໄດ້ | ຈໍານວນວັດສະດຸປ້ອນແລະຜົນໄດ້ຮັບທີ່ຈໍາເປັນຫຼັງຈາກເກັບຮັກສາຂໍ້ຈໍາກັດ, ສັນຍານເຕືອນ, ປຸ່ມແລະຕົວຊ່ວຍ? | ນັບຈຸດທີ່ແທ້ຈິງແລະຈຸດ spare ສະຫງວນກ່ອນວົງຢືມ. |
| ເຫດຜົນ PLC | ເຄື່ອງຈັກຕ້ອງການເຫດຜົນຕາມລໍາດັບທີ່ກໍາຫນົດເອງນອກເຫນືອຈາກການເຄື່ອນໄຫວແກນງ່າຍດາຍບໍ? | ກະກຽມຂັ້ນໄດທີ່ມີຢູ່, ບັນທຶກລໍາດັບຫຼືຕາຕະລາງເວລາທີ່ມີຢູ່. |
| ຟັງຊັນ Macro | ຜູ້ປະຕິບັດການຫຼືຜູ້ປະສົມປະສານຕ້ອງການຮອບວຽນທີ່ກໍາຫນົດເອງຫຼືເຫດຜົນທີ່ກ່ຽວຂ້ອງກັບການດໍາເນີນງານເຄື່ອງຈັກບໍ? | ກຳນົດພຶດຕິກຳຮອບວຽນທີ່ຕ້ອງການ ແທນທີ່ຈະຖາມພຽງແຕ່ 'ການສະໜັບສະໜູນມະຫາພາກ.' |
| ຟັງຊັນທີ່ກ່ຽວຂ້ອງກັບ ATC | ເຄື່ອງປະກອບມີຕົວປ່ຽນເຄື່ອງມືອັດຕະໂນມັດຫຼືລໍາດັບວາລະສານເຄື່ອງມືບໍ? | ເຊັນເຊີເອກະສານ, clamps, ປະຖົມນິເທດແລະພຶດຕິກໍາຂອງລັດປອດໄພສໍາລັບການທົບທວນຄືນ. |
ວາງແຜນຫຸ່ນຍົນ ແລະການເຊື່ອມໂຍງການຜະລິດໃນໄວ
ການປະສົມປະສານຂອງຫຸ່ນຍົນປ່ຽນແປງການເລືອກຕົວຄວບຄຸມໃນເວລາທີ່ CNC ຕ້ອງແລກປ່ຽນວົງຈອນ, interlock ຫຼືສັນຍານອັດຕະໂນມັດກັບຈຸລັງຫຸ່ນຍົນແທນທີ່ຈະດໍາເນີນການເປັນເຄື່ອງ standalone.
- ຖ້າໂຄງການປະກອບມີ CNC ແລະອັດຕະໂນມັດຫຸ່ນຍົນ, ຢືນຢັນວ່າອຸປະກອນໃດເປັນແມ່ບົດຂອງເຊນແລະສັນຍານໃດທີ່ເລີ່ມຕົ້ນ, ຢຸດ, ຢຸດຊົ່ວຄາວຫຼືຟື້ນຟູວົງຈອນ.
- ກໍານົດການໂຫຼດຫຸ່ນຍົນ, ການໂຫຼດ, ປະຕູ, clamp ແລະສັນຍານພາກສ່ວນປະຈຸບັນກ່ອນທີ່ຈະເລືອກການຕັ້ງຄ່າ I/O ຄວບຄຸມ.
- ກວດເບິ່ງວ່າ PLC ແລະຟັງຊັນມະຫາພາກແມ່ນຈໍາເປັນເພື່ອປະສານງານຮອບວຽນເຄື່ອງຈັກກັບຂັ້ນຕອນການຈັດການພາຍນອກ.
- ຊີ້ແຈງວ່າການເຊື່ອມໂຍງຕ້ອງການພຽງແຕ່ I/O ແຍກ, fieldbus, ຕົວຄວບຄຸມເຊນລະດັບສູງກວ່າ ຫຼື gateway ການໂຕ້ຕອບແບບກຳນົດເອງ.
- ຮັກສາການກວດສອບຄວາມປອດໄພຂອງຫຸ່ນຍົນແຍກຕ່າງຫາກຈາກການເລືອກຄຸນສົມບັດຂອງຕົວຄວບຄຸມ; ການຈັດວາງຈຸລັງ, ການປ້ອງກັນ ແລະມາດຕະການຫຼຸດຜ່ອນຄວາມສ່ຽງ ຕ້ອງການການທົບທວນດ້ານວິສະວະກໍາສະເພາະໂຄງການ.
ກຳນົດຂອບເຂດຄວາມປອດໄພ ແລະຄວາມປອດໄພທາງອິນເຕີເນັດກ່ອນການມອບໝາຍໜ້າທີ່
ກ່ອນທີ່ຈະແຕ່ງຕັ້ງຜູ້ຄວບຄຸມການທົດແທນ, ປະຕິບັດຄວາມປອດໄພແລະຄວາມປອດໄພທາງອິນເຕີເນັດເປັນຂອບເຂດໂຄງການ: ລະບົບການຄວບຄຸມການຜະລິດປະເຊີນກັບຄວາມສ່ຽງທາງອິນເຕີເນັດ, ແລະ NIST SP 1800-10 ແນະນໍາໃຫ້ອົງການຈັດຕັ້ງທໍາອິດດໍາເນີນການປະເມີນຄວາມສ່ຽງເພື່ອກໍານົດຄວາມສາມາດຄວາມປອດໄພທີ່ເຫມາະສົມ.
ສໍາລັບຕົວຄວບຄຸມເຄືອຂ່າຍ, ການເຂົ້າເຖິງຫ່າງໄກສອກຫຼີກແລະການເຊື່ອມຕໍ່ສາຍການຜະລິດ, ໃຊ້ NIST SP 1800-10 ສໍາລັບການຜະລິດ-ຂະແຫນງການ ICS cybersecurity ເປັນການອ້າງອິງການປະເມີນຄວາມສ່ຽງ, ຫຼັງຈາກນັ້ນຈັດວາງການອອກແບບສຸດທ້າຍກັບກົດລະບຽບຄວາມປອດໄພແລະການບໍາລຸງຮັກສາຂອງໂຮງງານ.
ໃຊ້ຕາຕະລາງຄວາມຕ້ອງການເພື່ອປຽບທຽບທາງເລືອກຂອງຕົວຄວບຄຸມ
ຕາຕະລາງຄວາມຕ້ອງການຮັກສາການປຽບທຽບທີ່ເນັ້ນໃສ່ຄວາມສອດຄ່ອງຂອງເຄື່ອງຈັກ, ການເປີດການໂຕ້ຕອບແລະຄວາມສ່ຽງຕໍ່ການເຮັດວຽກແທນທີ່ຈະເປັນການຈັດອັນດັບຍີ່ຫໍ້ທີ່ງ່າຍດາຍ.
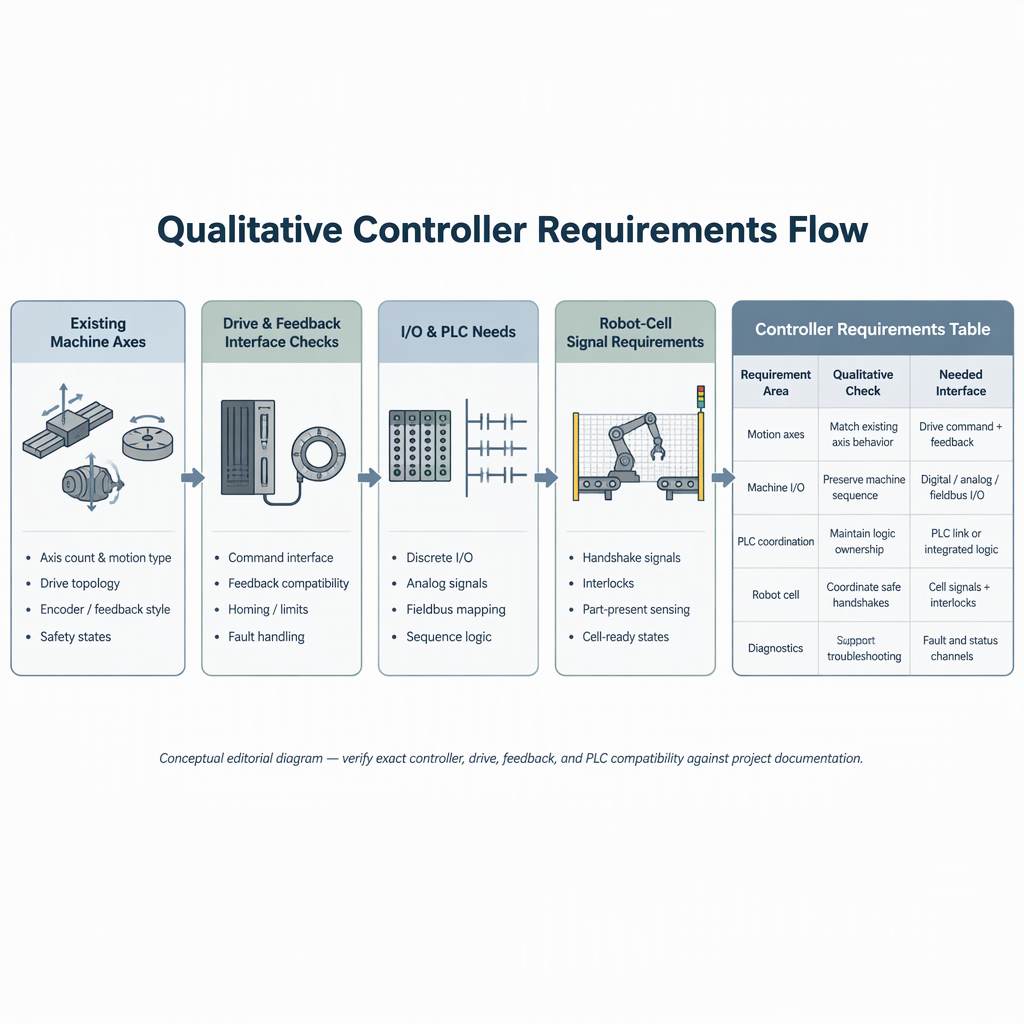
| ຄວາມຕ້ອງການ | ຕອບຮັບໄດ້ | ທຸງສີແດງ |
|---|---|---|
| ແກນ ແລະ kinematics | Controller ສະຫນັບສະຫນູນການນັບແກນທີ່ຕ້ອງການແລະຟັງຊັນການເຄື່ອນໄຫວສໍາລັບເຄື່ອງ. | ການນັບແກນແມ່ນລະບຸໄວ້ແຕ່ການເຄື່ອນໄຫວພ້ອມກັນ ຫຼືການໃຊ້ rotary ແມ່ນບໍ່ຈະແຈ້ງ. |
| ໄດຣຟ໌ ແລະການໂຕ້ຕອບຂອງຄຳຕິຊົມ | ປະເພດສັນຍານເຊັ່ນ: Pulse+Direction, AB Phase ຫຼື analog 0–10V ກົງກັບການອອກແບບໄຟຟ້າທີ່ມີຢູ່ບ່ອນທີ່ສາມາດໃຊ້ໄດ້. | ຜູ້ສະໜອງບໍ່ສາມາດສ້າງແຜນທີ່ຕົວຄວບຄຸມກັບໄດຣຟ໌ທີ່ມີຢູ່ແລ້ວໄດ້. |
| I/O ແລະ PLC | I/O, PLC ແລະ ຄວາມອາດສາມາດມະຫາພາກທີ່ກຳນົດຄ່າໄດ້ພຽງພໍແມ່ນມີໃຫ້ສຳລັບຜູ້ຊ່ວຍ. | ລໍາດັບການຊ່ວຍເຫຼືອແມ່ນເລື່ອນຈົນກ່ວາຫຼັງຈາກການຊື້. |
| ເປີດການເຊື່ອມໂຍງ | ອິນເຕີເຟດເອກະສານມີໃຫ້ສໍາລັບຟັງຊັນທີ່ຕ້ອງໄດ້ຮັບການຂະຫຍາຍຫຼືກວດສອບ. | ມີພຽງແຕ່ຊື່ຜະລິດຕະພັນທົ່ວໄປເທົ່ານັ້ນທີ່ສະເຫນີໂດຍບໍ່ມີລາຍລະອຽດການເຊື່ອມໂຍງ. |
| ຂອບເຂດໄຊເບີ | ເຄືອຂ່າຍ, ການເຂົ້າເຖິງຫ່າງໄກສອກຫຼີກແລະຄວາມຕ້ອງການການຄຸ້ມຄອງຜູ້ໃຊ້ແມ່ນລວມຢູ່ໃນການປະເມີນຄວາມສ່ຽງ. | ການເຊື່ອມຕໍ່ໄດ້ຖືກເພີ່ມໃນລະຫວ່າງການມອບຫມາຍໂດຍບໍ່ມີການກວດສອບຄວາມປອດໄພ. |
ກະກຽມລາຍລະອຽດເຫຼົ່ານີ້ກ່ອນທີ່ຈະຂໍຄໍາແນະນໍາຂອງຜູ້ຄວບຄຸມ
ຜູ້ສະຫນອງສາມາດໃຫ້ຄໍາແນະນໍາທີ່ເປັນປະໂຫຍດກວ່າເມື່ອຄໍາຮ້ອງຂໍປະກອບມີການຕັ້ງຄ່າເຄື່ອງຈັກທີ່ແທ້ຈິງ, ຂອບເຂດອັດຕະໂນມັດແລະຄວາມຕ້ອງການໃນການໂຕ້ຕອບແທນທີ່ຈະພຽງແຕ່ຊື່ເຄື່ອງ.
- ປະເພດເຄື່ອງຈັກ, ຍີ່ຫໍ້, ຮຸ່ນ, ປີຖ້າຮູ້ຈັກ, ແລະເຫດຜົນສໍາລັບ retrofit.
- ບັນຊີລາຍຊື່ແກນ, ຄວາມຕ້ອງການການເຄື່ອນໄຫວພ້ອມໆກັນ, ການຈັດ spindle ແລະແກນ rotary ຫຼື auxiliary ໃດ.
- ປະເພດຄໍາສັ່ງຂອງ Drive ແລະຄໍາຕິຊົມ, ລວມທັງວ່າ Pulse + Direction, AB Phase ຫຼືສັນຍານຄໍາສັ່ງ analog ແມ່ນກ່ຽວຂ້ອງ.
- ການນັບ I/O, ຄວາມຕ້ອງການລໍາດັບ PLC, ຄວາມຕ້ອງການມະຫາພາກ ແລະຟັງຊັນທີ່ກ່ຽວຂ້ອງກັບ ATC.
- ຫຸ່ນຍົນ, ລະບົບການໂຫຼດຫຼືຄວາມຕ້ອງການຂອງການເຊື່ອມໂຍງການຜະລິດຖ້າ CNC ຈະເຮັດວຽກພາຍໃນຫ້ອງອັດຕະໂນມັດ.
- ຮູບພາບຂອງປ້າຍຊື່ຕູ້ ແລະປ້າຍຊື່ເຄື່ອງ, ທີ່ມີການແຍກໄຟອອກກ່ອນທີ່ຈະເຂົ້າເຖິງຢ່າງປອດໄພ.
- ເອກະສານທີ່ຕ້ອງການ, ພາສາຂອງຜູ້ປະຕິບັດງານ, ຄວາມຄາດຫວັງຂອງການຝຶກອົບຮົມແລະຜູ້ທີ່ຈະປະຕິບັດການມອບຫມາຍ.
ສະຫຼຸບ
ຕົວຄວບຄຸມ CNC ທີ່ຖືກຕ້ອງແມ່ນຕົວທີ່ກົງກັບແກນຂອງເຄື່ອງຈັກທີ່ມີຢູ່ແລ້ວ, ການໂຕ້ຕອບ, ຄວາມຄິດເຫັນ, I/O ແລະຂອບເຂດການມອບຫມາຍທີ່ມີການອອກແບບໃຫມ່ທີ່ບໍ່ມີການຄວບຄຸມຫນ້ອຍທີ່ສຸດ.
ສໍາລັບການຄັດເລືອກຕົວຄວບຄຸມ CNC B2B, ເລີ່ມຕົ້ນດ້ວຍການສໍາຫຼວດເຄື່ອງຈັກ, ປ່ຽນການສໍາຫຼວດເຂົ້າໄປໃນຕາຕະລາງຄວາມຕ້ອງການ, ຫຼັງຈາກນັ້ນປຽບທຽບຜູ້ສະຫນອງໂດຍການໂຕ້ຕອບທີ່ເຫມາະສົມ, ການສະຫນັບສະຫນູນການເຊື່ອມໂຍງແລະຂອບເຂດຄວາມສ່ຽງ. ຢ່າປະຕິບັດຕໍ່ຫນ້າແບບຈໍາລອງປະຫວັດສາດຫຼືບັນຊີລາຍຊື່ລັກສະນະທົ່ວໄປເປັນການຮັບປະກັນຄວາມພ້ອມໃນປະຈຸບັນ, ຄວາມເຂົ້າກັນໄດ້, ລາຄາ, ການຈັດສົ່ງຫຼືການປະຕິບັດຕາມ; ຢືນຢັນລາຍການເຫຼົ່ານັ້ນຢູ່ໃນໃບສະເໜີລາຄາໂຄງການ ແລະເອກະສານດ້ານວິຊາການ.
FAQs ກ່ຽວກັບການຄັດເລືອກເຄື່ອງຄວບຄຸມ CNC ສໍາລັບເຄື່ອງຈັກທີ່ມີຢູ່ແລ້ວ
ຄໍາຖາມເຫຼົ່ານີ້ຊ່ວຍໃຫ້ຜູ້ປະສົມປະສານປ່ຽນຄໍາຮ້ອງຂໍຄືນໃຫມ່ເປັນລາຍການກວດສອບການຄັດເລືອກຜູ້ຄວບຄຸມ.
ຂ້ອຍຄວນກວດເບິ່ງຫຍັງກ່ອນເມື່ອເລືອກເຄື່ອງຄວບຄຸມ CNC?
ກວດເບິ່ງເຄື່ອງ, ບໍ່ແມ່ນລາຍການ: ໂຄງສ້າງແກນ, ປະເພດຄໍາສັ່ງຂອງໄດ, ເສັ້ນທາງຄໍາຄຶດຄໍາເຫັນ, ລໍາດັບ I/O, PLC ແລະຄວາມຮັບຜິດຊອບການມອບຫມາຍຄວນຈະມາກ່ອນຄວາມມັກຂອງຜະລິດຕະພັນ.
ການນັບແກນເທົ່າກັບຄວາມເຂົ້າກັນໄດ້ຂອງຕົວຄວບຄຸມບໍ?
ບໍ່. ການນັບແກນເປັນເລື່ອງສຳຄັນ, ແຕ່ຄວາມເຂົ້າກັນໄດ້ແມ່ນຂຶ້ນກັບການເຄື່ອນໄຫວພ້ອມກັນ, ການໂຕ້ຕອບຂອງໄດຣຟ໌, ສັນຍານຕິຊົມ, I/O ແລະຟັງຊັນຊ່ວຍ.
ຂ້ອຍຄວນລະບຸສັນຍານຂັບໃດກ່ອນການສະເໜີລາຄາ?
ລະບຸວ່າເຄື່ອງໃຊ້ປະເພດສັນຍານເຊັ່ນ: Pulse+Direction, AB Phase ຫຼື analog 0–10V, ແລະບັນທຶກວິທີການສາຍແຕ່ລະແກນ.
ເມື່ອໃດທີ່ການເຊື່ອມໂຍງຫຸ່ນຍົນມີຜົນກະທົບຕໍ່ການເລືອກຕົວຄວບຄຸມ?
ມັນສົ່ງຜົນກະທົບຕໍ່ການເລືອກໃນເວລາທີ່ CNC ຕ້ອງປະສານງານກັບການໂຫຼດ, ການໂຫຼດ, interlocks, ສ່ວນສັນຍານໃນປະຈຸບັນຫຼືຫ້ອງອັດຕະໂນມັດ CNC-and-robot ທີ່ກວ້າງຂວາງ.
ການກວດສອບຄວາມປອດໄພ cyber ມີຄວາມ ສຳ ຄັນຕໍ່ການປັບຕົວ CNC ບໍ?
ແມ່ນແລ້ວ, ເມື່ອຕົວຄວບຄຸມຖືກເຊື່ອມຕໍ່, ເຂົ້າເຖິງຫ່າງໄກສອກຫຼີກຫຼືເຊື່ອມຕໍ່ກັບລະບົບພືດ; ລວມເອົາການເຊື່ອມຕໍ່ເຫຼົ່ານັ້ນຢູ່ໃນການປະເມີນຄວາມສ່ຽງດ້ານຄວາມປອດໄພທາງອິນເຕີເນັດ.
ການປ່ຽນແທນຕົວຄວບຄຸມສາມາດຂ້າມຜ່ານການປ້ອງກັນທີ່ມີຢູ່ແລ້ວຫຼື interlocks?
ບໍ່. ການປັບປ່ຽນເຄື່ອງຄວບຄຸມຄວນຮັກສາ ຫຼືປັບປຸງພຶດຕິກຳສະຖານະທີ່ປອດໄພຂອງເຄື່ອງ, ແລະການເຂົ້າເຖິງອຸປະກອນທີ່ໃຊ້ພະລັງງານຄວນເລີ່ມຕົ້ນດ້ວຍການປິດ ແລະຕັດການເຊື່ອມຕໍ່ແຫຼ່ງພະລັງງານທີ່ກ່ຽວຂ້ອງກ່ອນເຮັດວຽກດ້ວຍມື.
ຂ້ອຍຄວນໃຊ້ຫນ້າຄວບຄຸມ SZGH ແນວໃດໃນລະຫວ່າງການເລືອກ?
ໃຊ້ຫນ້າແບບຈໍາລອງເປັນຕົວຢ່າງການໂຕ້ຕອບສໍາລັບຄໍາຖາມທີ່ຈະຖາມ, ເຊັ່ນ: ປະເພດສັນຍານທີ່ຮອງຮັບແລະຟັງຊັນ I/O, ແລະຢືນຢັນຄວາມພ້ອມໃນປັດຈຸບັນແລະໂຄງການທີ່ເຫມາະສົມໂດຍກົງກ່ອນທີ່ຈະຊື້.
ຂ້ອຍຄວນເລືອກຕົວຄວບຄຸມໂດຍການຈັດອັນດັບຍີ່ຫໍ້ບໍ?
ສໍາລັບເຄື່ອງຈັກທີ່ມີຢູ່ແລ້ວ, ປຽບທຽບຕົວຄວບຄຸມໂດຍຄວາມຕ້ອງການທີ່ເຫມາະສົມ: ການໂຕ້ຕອບ, ຄວາມຕ້ອງການການເຄື່ອນໄຫວ, ເອກະສານ, ການສະຫນັບສະຫນູນການມອບຫມາຍ, ຂອບເຂດການເຊື່ອມໂຍງແລະການຄວບຄຸມຄວາມສ່ຽງແມ່ນມີປະໂຫຍດຫຼາຍກ່ວາການຈັດອັນດັບຍີ່ຫໍ້ທົ່ວໄປ.


