Kézi hegesztési út
Használja ezt az útvonalat, ha a munka geometriája, hozzáférése, javítási állapota vagy sorrendje szerint változik. A kulcskérdés az, hogy a képzett hegesztők elfogadható minőségben és nyomon követhetően kezelik-e az eltéréseket.

Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-12-10 Eredet: Telek


A robothegesztés általában annak ellenőrzésére szolgál, hogy az alkatrészcsalád megismételhető, a rögzítés és a csatlakozás stabil maradhat, és a projekt támogathatja a robotprogramozást, az őrzést, az integrációt és a biztonsági felülvizsgálatot. A kézi hegesztést általában meg kell hagyni, ha a keverék gyakran változik, a hozzáférés bizonytalan, a tételek kicsik, vagy a munka még mindig szakképzett megítéléstől függ. Hasonlítsa össze mindkettőt ugyanazon alkatrész, illesztés, ellenőrzés, beállítás, átdolgozás és személyzeti feltételezések között, mielőtt kiválasztaná.
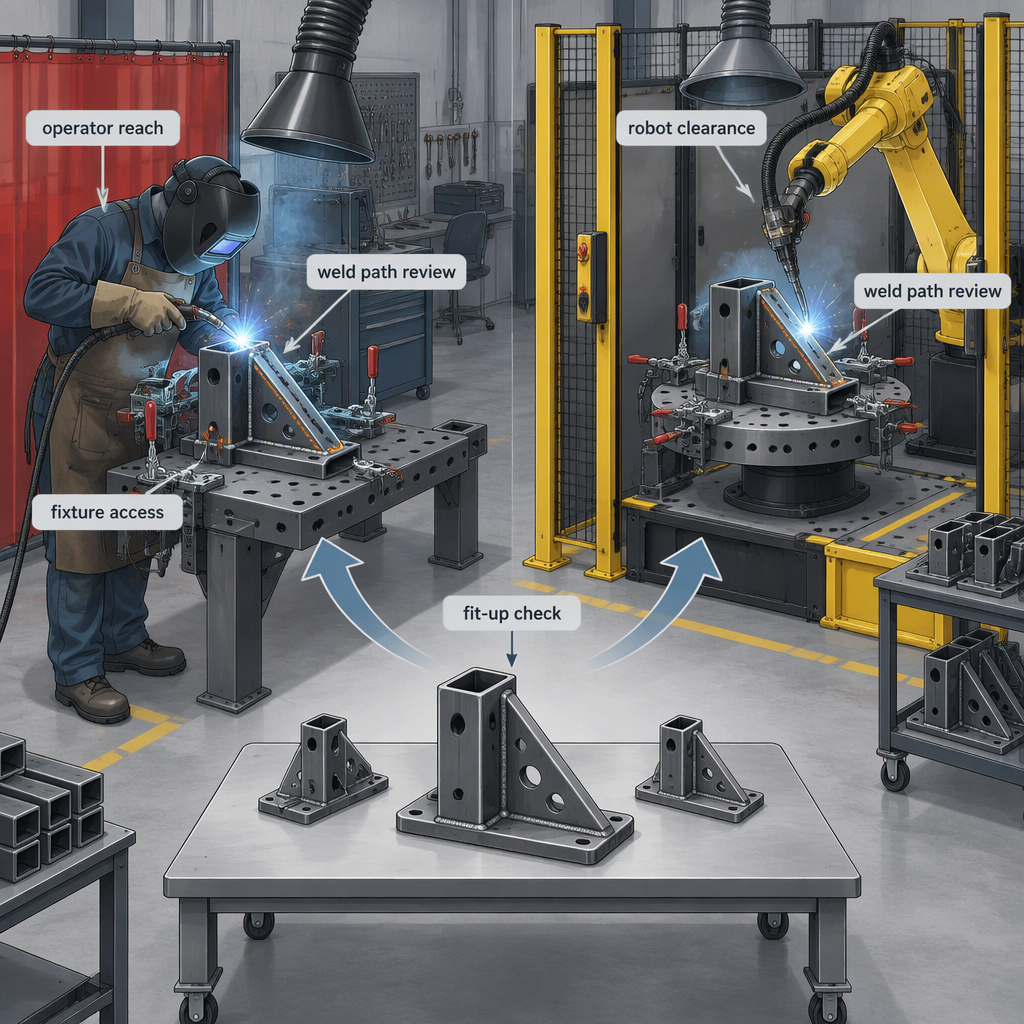
Használja ezt az útvonalat, ha a munka geometriája, hozzáférése, javítási állapota vagy sorrendje szerint változik. A kulcskérdés az, hogy a képzett hegesztők elfogadható minőségben és nyomon követhetően kezelik-e az eltéréseket.
Használja ezt az utat, ha az alkatrészek, szerelvények, hegesztési útvonalak és ellenőrzési szabályok megismételhetők. A kulcskérdés az, hogy a cella integrálható-e, őrzhető-e, hibakereshető-e és támogatható-e a gyártási változtatásokkal.
A tisztességes robothegesztés és a kézi hegesztés összehasonlítása ugyanazt a munkadarab-családot, a hegesztési definíciót, a rögzítési koncepciót, az ellenőrzési szabályt, a beállítási határt és az utómunkálati szabályzatot használja mindkét lehetőséghez.
| Összehasonlító tétel | Kézi hegesztési kérdés | Robothegesztési kérdés |
|---|---|---|
| Rész keverék | Milyen gyakran változik a geometria, a vastagság, a hozzáférés vagy a hegesztési sorrend? | Csoportosítható-e az alkatrészcsalád megismételhető programokba és szerelvényekbe? |
| Kötet | A tétel mérete indokolja a szakszerű beállítást túlzott várakozás nélkül? | Az ismétlési hangerő elegendő a programozási, rögzítési és cellabeállítási munkák elnyeléséhez? |
| Hegesztési hozzáférés | El tudja-e érni a hegesztő, és következetesen látja a csatlakozást? | Megtanítható-e a fáklya útja, szöge, távolsága és megközelítése ütközések nélkül? |
| Minőségi szabály | Milyen ellenőrzési kritériumok, átvételi határok és átdolgozási szabályok érvényesek? | Ellenőrizhetők-e ugyanazok a kritériumok automatizált átadások és programmódosítások után? |
| Átállás | Mennyi időt töltenek szerszámok, rajzok, tapadási pontok és bilincsek megtalálásával? | Mennyi időt töltenek a készülékek betöltésével, a programok kiválasztásával és az eltolások megerősítésével? |
A kézi hegesztés a legalkalmasabb a teszteléshez, ha az alkatrészek szabálytalanok, a tételek rövidek, vagy a művelet olyan emberi adaptáción múlik, amelyet még nem alakítottak át szerelvényekké, programokká és megismételhető ellenőrzésekké.
A robothegesztés akkor válik érdemessé a tesztelésre, ha az ismétlődő térfogat, a stabil rögzítések és a tanítható hegesztési utak az első bemutató részen túl is támogathatóvá teszik az automatizálást.
A A NIOSH Foglalkozási Robotikai Kutatóközpont a robotok biztonságát a robotokat használó, hordó vagy a közelében dolgozó munkavállalók köré szervezi, beleértve a hagyományos ipari robotokat a cellákban vagy ketrecekben, valamint az újabb, párhuzamosan létező technológiákat.
A NIOSH ismerteti a robotokkal kapcsolatos sérülések megfigyelésével, a robotok munkahelyi kockázati profiljaival és a konszenzusos biztonsági szabványok támogatásával kapcsolatos munkát is, így a robothegesztéssel kapcsolatos döntésnek tartalmaznia kell a cellakockázat felülvizsgálatát, nem csak az ívidőt.
Ne számítsa ki a megtérülést a robot árából vagy a munkadíjból; magában foglalja a beállítást, a felszereléseket, a programozást, az őrzést, az állásidőt, az ellenőrzést, az átdolgozást, a betanítást és az átállást mindkét lehetőséghez.
| Ha a domináns költség... | Ellenőrizze, mielőtt | a Döntési implikációt választja |
|---|---|---|
| Mérje meg a ciklust, a felszerelést és az átdolgozást ugyanazon a közös családon. | ||
| Kövesse nyomon, hogy milyen gyakran változnak a rajzok, rögzítések vagy sorozatszabályok. | ||
| Ellenőrzés és átdolgozás | Különítse el azokat a hibákat, amelyeket szakértelem, felszerelés, hozzáférés vagy folyamat instabilitása okoz. | Javítsa ki a kiváltó okot, mielőtt értéket rendel az automatizáláshoz. |
| Leállás és támogatás | Becsülje meg, hogy ki tudja elhárítani a programokat, meghajtókat, vezérlőket és biztonsági eszközöket. | A robothegesztéshez támogatási kapacitásra van szükség, nem csak a berendezés költségvetésére. |
A CNC utólagos felszereléssel és a robotalkalmazással foglalkozó csapatok esetében a robothegesztési döntésnek tartalmaznia kell az interfész jeleit, a mozgáskoordinációt, a hajtás visszajelzését, a rögzítéseket, a hibakeresési hozzáférést és a cella körüli biztonsági architektúrát.
Az összehasonlítás során a robotveszélyeket és a hegesztési környezeti veszélyeket különálló, de összefüggő munkafolyamatokként kell kezelni: a cellának kell kezelnie az ember-robot interakciót, míg a hegesztési terület az ív-, füst-, tűz-, szellőzés- és a kapcsolódó folyamatkockázatokat.
A NIOSH a munkahelyi robotika biztonságát a robotokat használó, hordó vagy a közelében dolgozó munkavállalók szempontjából írja le, beleértve a hagyományos ipari robotokat a cellákban és ketrecekben.
AWS/ANSI Z49.1:2021, Biztonság a hegesztésben, vágásban és kapcsolódó folyamatokban , mint a hegesztési környezet biztonsági és egészségügyi témáira vonatkozik, beleértve a személyzet védelmét, a terület védelmét, a szellőzést, a tűzmegelőzést és -védelmet, valamint a zárt tereket.
Használja a biztonsági szabványokat és a hatósági erőforrásokat az ellenőrzőlista kialakításához, de erősítse meg az elfogadott törvényt, a szabványos kiadást, a helyi módosításokat és a helyszíni biztonsági fájlt arra az országra és üzemre vonatkozóan, ahol a hegesztőrendszer működni fog.
A kézi hegesztés nagymértékben függ a hegesztő készségeitől, míg a robothegesztés programozási, technikusi, hibakeresési és biztonsági-helyreállítási készségeket ad hozzá, amelyeket a gyártás megkezdése előtt meg kell tervezni.
Az AWS az AWS D16.4M/D16.4:2025 szabványt a robot ívhegesztő személyzet képesítésének előírásaként azonosítja a technikus technikusok, a technikusok és a mérnökök besorolásaiban.
Válasszon egy ellenőrzött próba után, amely ugyanazt az alkatrészcsaládot, rögzítéseket, hegesztési feltételeket, beállítási időt, utómunkálati szabályokat, kezelői feladatokat, integrációs határértékeket és biztonsági intézkedéseket mér mindkét lehetőséghez.
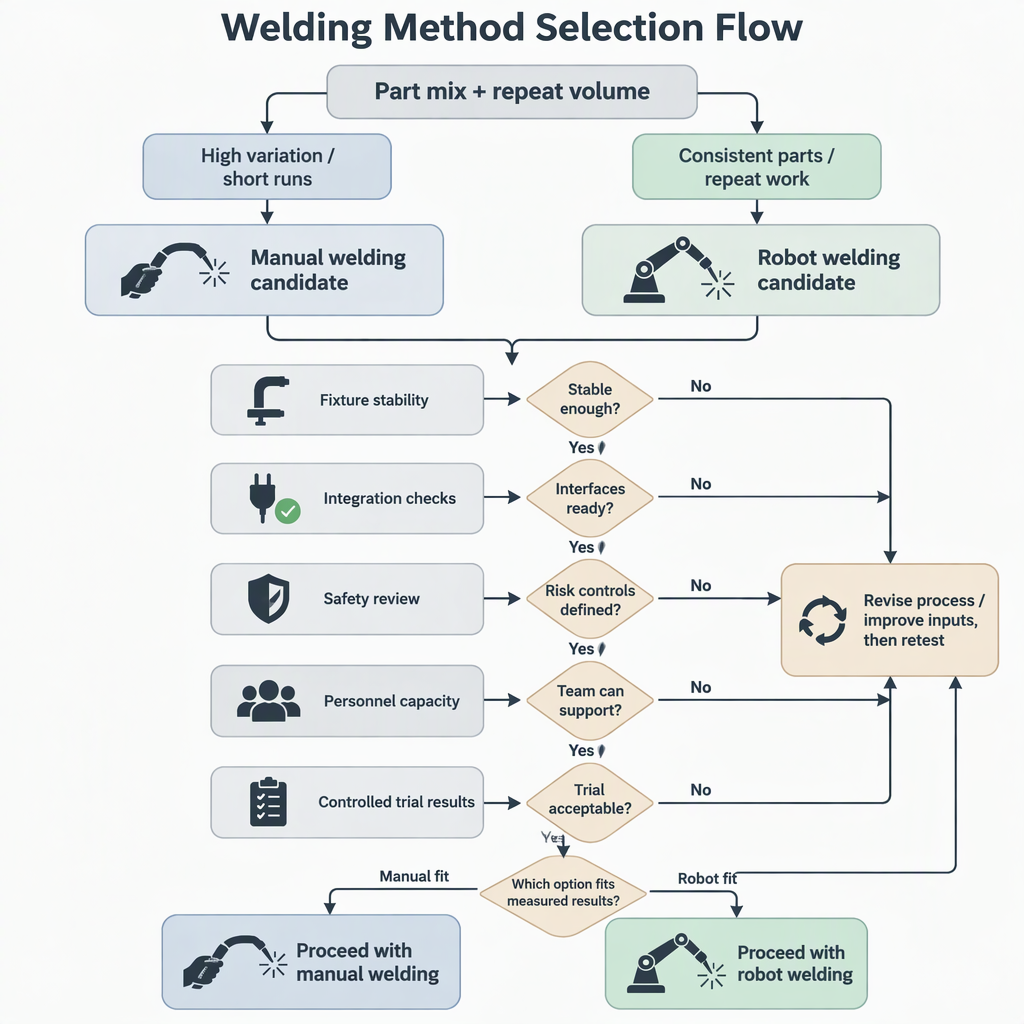
A robothegesztés nem automatikusan a jobb választás, és a kézi hegesztés nem automatikusan biztonságosabb vagy olcsóbb választás; a jobb illeszkedés az, amelyik megfelel az alkatrészkeveréknek, az ismétlési térfogatnak, az integrációs kapacitásnak, a biztonsági követelményeknek és a mért próbaeredményeknek.
Ezek a kérdések segítenek szűkíteni a hegesztési lehetőségeket, miután elkészült a fő összehasonlító táblázat és a próbaterv.
Nem. A robothegesztés csökkentheti az ismétlődő ívút-ingadozást, de a teljes időbe beletartozik a terhelés, a befogás, a programválasztás, a hibaelhárítás, az ellenőrzés és az átállás is. Measure the whole cycle before making a speed claim.
A kézi hegesztést általában jobb megtartani, ha az alkatrészkeverék gyakran változik, a hozzáférés bizonytalan, a rögzítés megismételhetősége alacsony, vagy a munka gyakori emberi döntést igényel a felszerelés és javítás során.
A robothegesztést általában jobb tesztelni, ha a tételek ismétlődnek, a szerelvények stabilak, a hegesztési útvonalak taníthatók, és a csapat támogatja a programozást, az őrzést, a karbantartást és a biztonságos helyreállítást.
A gyakran kimaradt tételek közé tartozik a szerelvények tervezése, a robotprogramozás, az őrzés, a biztonsági ellenőrzés, a kezelői képzés, az ellenőrzési változtatások, az utómunkálatok, a pótalkatrészek, a hibakeresési idő és a termékrevíziók alatti leállások.
Az interfészek számítanak: a jelek, a hajtás visszacsatolása, a pozicionáló koordináció, a robot elérése, a berendezés állapota, a hibaelhárítás és a programmódosítások felelőssége a berendezés vásárlása előtt határozza meg.
Nem. Ez megváltoztatja a biztonsági problémát. A projekthez továbbra is szükség van a hegesztési környezet szabályozására, valamint robotcella őrzésre, beléptetésre, biztonságos helyreállításra és energiaszigetelési eljárásokra.
Igen. A kézi hegesztés hegesztési jártasságot és ellenőrzési fegyelmet igényel, míg a robothegesztés programozási, technikusi, karbantartási és biztonsági-helyreállítási készségeket tesz lehetővé. Treat those people requirements as part of the business case.


2026-07-23 1156
SZGH-Technology-Full-Product-Catalog-Robots-CNC-Automation-2026.pdf
2026-06-18 46
SZGH CNC maróvezérlő katalógus.pdf.pdf
2026-06-17 8
SCARA Robot fehér könyv.pdf
2026-06-11 30
SZGH-Collaborative-Robot-Cobot-Catalog-BCi-Series.pdf
2026-06-10 81
Shenzhen Guanhong technológia – Szervomotorok brosúrája 2025.4.pdf
2026-05-11 57
CNC SZERSZÁMSZERSZÁM KATALÓGUS.pdf


