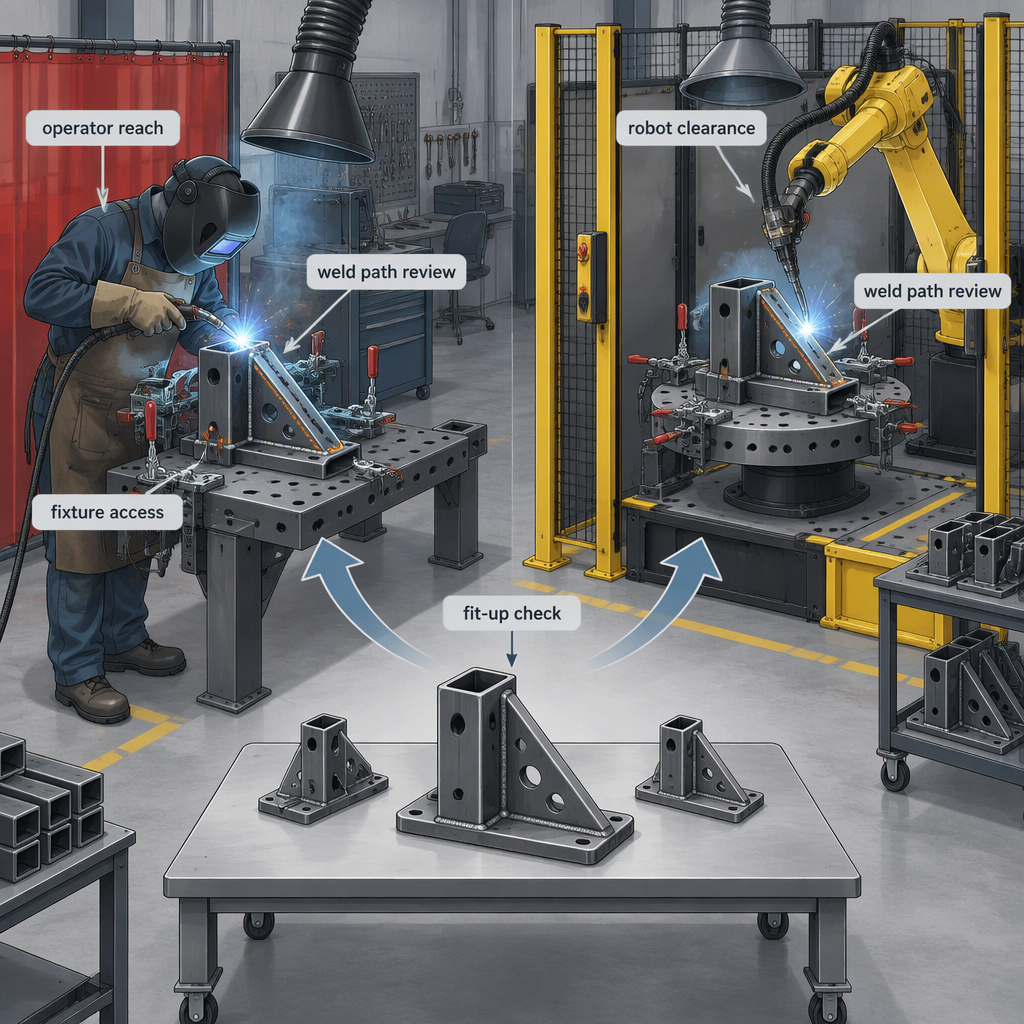
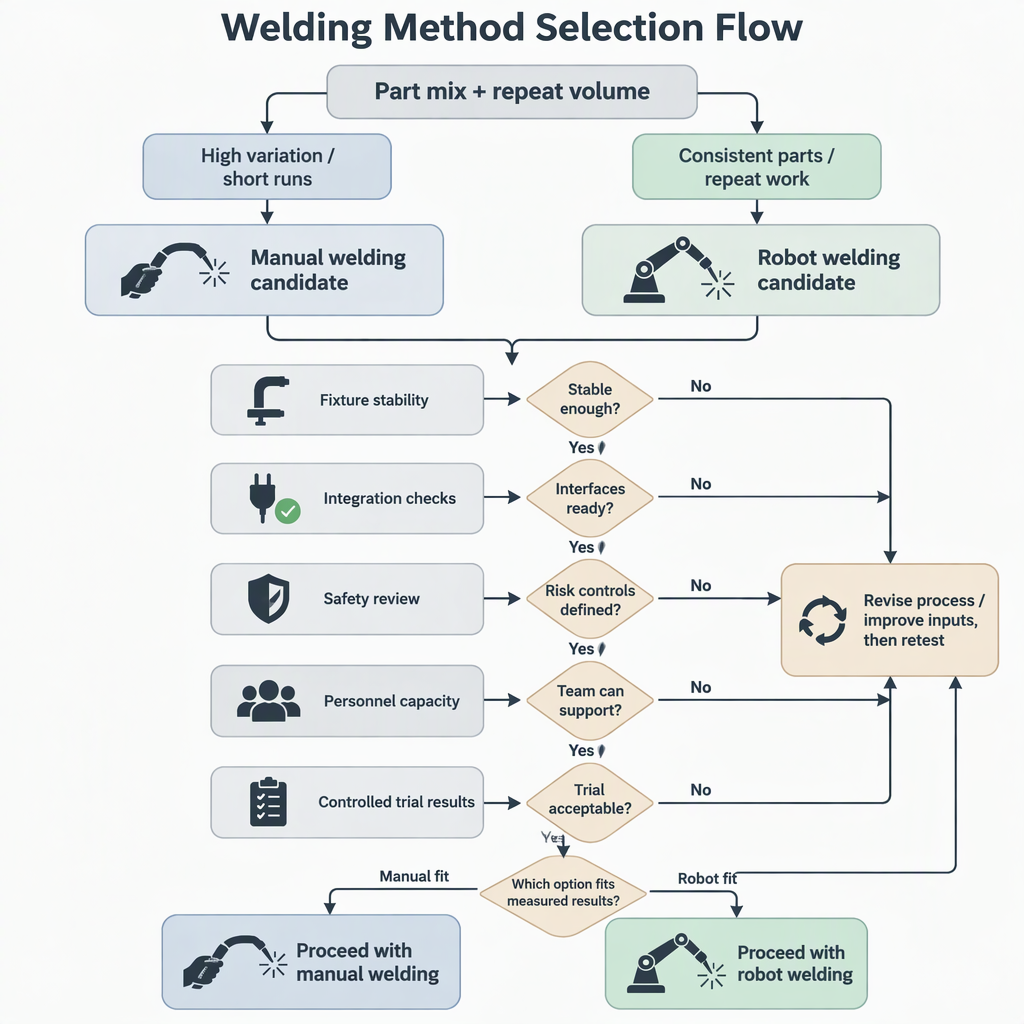
Robottihitsaus on yleensä vaihtoehto validoida, milloin osaperhe on toistettava, kiinnitys ja liitospääsy voivat pysyä vakaina ja projekti voi tukea robotin ohjelmointia, vartiointia, integrointia ja turvallisuustarkastelua. Manuaalinen hitsaus on yleensä vaihtoehto säilytettäväksi, kun seos vaihtuu usein, pääsy on epävarmaa, erät ovat pieniä tai työ riippuu edelleen ammattitaidosta. Vertaa molempia saman osan, liitoksen, tarkastuksen, asennuksen, uudelleenkäsittelyn ja henkilöstöoletusten alla ennen valintaa.
Manuaalinen hitsauspolku
Käytä tätä polkua, kun työ vaihtelee geometrian, pääsyn, korjausolosuhteiden tai järjestyksen mukaan. Keskeinen kysymys on, pystyvätkö ammattitaitoiset hitsaajat käsittelemään vaihtelua hyväksyttävällä laadulla ja jäljitettävyydellä.
Robottihitsauspolku
Käytä tätä polkua, kun osat, kiinnikkeet, hitsausreitit ja tarkastussäännöt voidaan toistaa. Keskeinen kysymys on, voidaanko solua integroida, suojata, virheenkorjata ja tukea tuotantomuutoksilla.
Vertaa kahta vaihtoehtoa samoissa käyttöehdoissa
Reilu robottihitsauksen ja manuaalisen hitsauksen vertailu käyttää samaa työkappaleperhettä, hitsin määritelmää, kiinnityskonseptia, tarkastussääntöä, asetusrajaa ja uudelleentyöstökäytäntöä molemmissa vaihtoehdoissa.
Vertailukohde
Manuaalinen hitsauskysymys
Robottihitsauskysymys
Osa sekoitus
Kuinka usein geometria, paksuus, pääsy tai hitsausjärjestys muuttuvat?
Voidaanko osaperhe ryhmitellä toistettavissa oleviin ohjelmiin ja kiinnikkeisiin?
Äänenvoimakkuus
Oikeuttaako eräkoko ammattitaitoisen asennuksen ilman liiallista odottelua?
Onko toistovoimakkuus riittävä omaksumaan ohjelmointi-, kiinnitys- ja soluasetustyöt?
Hitsauspääsy
Voiko hitsaaja saavuttaa ja nähdä liitoksen johdonmukaisesti?
Voidaanko polttimen polku, kulma, välys ja lähestyminen opettaa ilman törmäyksiä?
Laatu sääntö
Mitä tarkastuskriteerejä, hyväksymisrajoja ja uudelleenkäsittelysääntöjä sovelletaan?
Voidaanko samat kriteerit tarkistaa automaattisten läpivientien ja ohjelmamuutosten jälkeen?
Vaihto
Kuinka paljon aikaa kuluu työkalujen, piirustusten, kiinnityspisteiden ja puristimien etsimiseen?
Kuinka paljon aikaa kuluu kalusteiden lataamiseen, ohjelmien valintaan ja siirtymien vahvistamiseen?
Mihin manuaalinen hitsaus sopii osasekoitukseen
Manuaalinen hitsaus sopii parhaiten testauksen perusviivaksi, kun osat ovat epäsäännöllisiä, erät ovat lyhyitä tai toiminta riippuu ihmisen mukautumisesta, jota ei ole vielä muunnettu kiinnikkeiksi, ohjelmiksi ja toistetuiksi tarkastuksiksi.
Hyvä käsihitsaussovitus
Kertaluonteiset korjaus-, prototyyppi- tai suunnittelutyöt.
Osien käyttöoikeus muuttuu työstä toiseen.
Kiinnikkeet eivät ole vielä tarpeeksi vakaita toistettavia polttimen polkuja varten.
Projekti tarvitsee nopean arvioinnin sovituksesta, tack-sekvenssistä tai vääristymien hallinnasta.
Käsinhitsauksen varoitusmerkit
Suuret toistuvat erät riippuvat samasta hitsaussekvenssistä joka vuorossa.
Uudelleentyöskentely johtuu epäjohdonmukaisesta asennosta, näkyvyydestä tai käyttäjän väsymyksestä.
Tarkastus hylkää toiston saman liitoksen tai tukikohdan ympärillä.
Ammattitaitoisen työvoiman saatavuus rajoittaa toimitusta enemmän kuin laitteiden saatavuutta.
Missä robottihitsaus sopii tilavuuteen
Robottihitsauksesta tulee testaamisen arvoinen, kun toistotilavuus, vakaat kiinnikkeet ja opetettavat hitsausreitit tekevät automaatiosta tuettavan ensimmäisen esittelyosan jälkeen.
Kiinnikkeet, jotka paikantavat liitoksen ilman toistuvaa manuaalista korjausta.
Määritellyt tarkastussäännöt ja uudelleentyöstökäynnistimet.
Riittävästi tuotannon toistoa oikeuttaakseen ohjelmanhallinnan ja virheenkorjauksen.
Robottihitsauksen varoitusmerkit
Sovitusvaihtelu on suurempi kuin robottiohjelma voi sietää.
Liitospääsy muuttuu ylävirran koneistuksen tai muovauksen jälkeen.
Tiimillä ei ole aikaa kiinnityskokeisiin, ohjelman testaamiseen ja turvallisten solujen käyttöönottoon.
Käyttäjien odotetaan saapuvan soluun tai tyhjentävän soluun ilman valmiita turvallisuussuunnitelmaa.
The NIOSH Center for Occupational Robotics Research kehystää robotiikan turvallisuutta työntekijöiden ympärillä, jotka käyttävät, käyttävät tai työskentelevät niiden lähellä, mukaan lukien perinteiset teollisuusrobotit soluissa tai häkeissä ja uudemmat rinnakkaiset tekniikat.
NIOSH kuvaa myös työtä robottiin liittyvien vammojen seurantaan, robottien työpaikan riskiprofiileihin ja konsensusturvastandardien tukemiseen, joten robottihitsauspäätökseen tulisi sisältyä soluriskien arviointi, ei vain kaariaika.
Kustannuskomponentit sisällytettäväksi ennen takaisinmaksua
Älä laske takaisinmaksukykyä pelkästään robotin hinnasta tai työmäärästä; sisältää asennuksen, kalusteet, ohjelmoinnin, vartioinnin, seisokit, tarkastukset, uudelleentyöskentelyn, koulutuksen ja vaihdon molemmille vaihtoehdoille.
Manuaaliset hitsaustyöt, valvonta-, tarkastus-, korjaus-, kulutustarvikkeet ja savunhallintakustannukset.
Robotti, asennoitin, taskulamppupaketti, virtalähde, kalusteet, vartiointi, anturit ja asennuskustannukset.
Ohjelmointi, opetus, offline-valmistelut, näyteajot ja tuotannon testausaika.
Vaihtoaika jokaiselle osaperheelle, mukaan lukien ohjelman valinta ja kalustevaihto.
Huolto, varaosat, kalibrointi- tai todentamisrutiinit ja palautus seisokkien jälkeen.
Koulutuksia käyttäjille, teknikoille, ohjelmoijille ja turvallisuusvastuuhenkilöille.
Jos hallitseva kustannus on...
Tarkista ennen kuin valitset
Päätöksen implikaatio
Hitsausaika toistuvissa osissa
Mittaa sykli, sovitus ja työskentely samassa yhteisessä perheessä.
Robottihitsaus saattaa ansaita kontrolloidun kokeilun.
Tekninen muutos ja asennus
Seuraa, kuinka usein piirustukset, kiinnikkeet tai järjestyssäännöt muuttuvat.
Manuaalinen hitsaus voi jäädä joustavammaksi.
Tarkastus ja korjaustyöt
Erilliset viat, jotka johtuvat taidosta, sovituksesta, pääsystä tai prosessin epävakaudesta.
Korjaa perimmäinen syy ennen arvon määrittämistä automaatiolle.
Katkos ja tuki
Arvioi, kuka voi suorittaa ohjelmien, asemien, ohjaimien ja turvalaitteiden vianmäärityksen.
Robottihitsaus tarvitsee tukikapasiteettia, ei vain laitebudjettia.
Integraatiotarkistukset CNC-jälkiasennus- ja robottiryhmille
CNC-jälkiasennus- ja robottisovellustiimeille robottihitsauspäätöksen tulisi sisältää käyttöliittymäsignaalit, liikkeen koordinointi, käyttöpalaute, kiinnikkeet, virheenkorjaus ja solun ympärillä oleva turvallisuusarkkitehtuuri.
SZGH esittelee CNC-koneet, teollisuusrobottivarret, hitsausrobotit ja CNC + robottiintegraation tuote- tai ratkaisukategorioina; Käytä tämän tyyppistä toimittajaluokkaa vain hankekohtaisten tarkastusten lähtökohtana.
Määritä, kuka omistaa CNC-laitteiden, robottiohjaimen, hitsausvirtalähteen, asennoittimen ja turvalaitteiden välisen rajapinnan.
Vahvista vaaditut signaalit käynnistykselle, pysäytykselle, valmiudelle, vialle, kaaren tilalle, osan läsnäololle, puristimen tilalle ja hätäpysäytysarkkitehtuurille.
Tarkista, ovatko aseman palaute, akselirajat, kohdistus, siirtymät ja törmäyksen palautus näkyvät ihmisille, jotka tekevät solun virheenkorjauksen.
Varmista kiinnittimen toistettavuus ennen kuin käytät robotin toistettavuutta pääasiallisena myyntivalttina.
Dokumentoi, kuka muuttaa ohjelmia, kun osien korjaukset, hitsausjärjestys tai tarkastussäännöt muuttuvat.
Kartoita kone, robotti, hitsaus, kiinnitys ja turvaliitännät.
Suorita kuivan polun tarkistus ulottuvuuden, polttimen kulman, kaapelin reitityksen ja pääsyn suhteen.
Testaa ensimmäistä artikkelia samalla tarkastussäännöllä, jota tuotanto käyttää.
Kirjaa muistiin vianpalautusvaiheet ennen kennon luovuttamista tuotantoon.
Turvallisuus-, vartiointi- ja hitsausympäristörajoitukset
Vertailussa tulee käsitellä robottivaarat ja hitsausympäristön vaarat erillisinä, mutta toisiinsa yhteydessä olevina työvirroina: solun tulee hallita ihmisen ja robotin välistä vuorovaikutusta, kun taas hitsausalueen hallitsee valokaaren, savun, tulipalon, ilmanvaihdon ja niihin liittyvät prosessiriskit.
NIOSH kuvaa työrobotiikan turvallisuutta työntekijöiden kannalta, jotka käyttävät, käyttävät tai työskentelevät niiden lähellä, mukaan lukien perinteiset teollisuusrobotit soluissa ja häkeissä.
Ennen kuin pääset käsiksi sähkökäyttöisiin hitsauslaitteisiin, robottityökaluihin, asennoittimiin, kuljettimiin tai kennon sisällä olevaan kiinnittimeen, katkaise virta ja irrota sopiva virtalähde tai noudata paikan hyväksyttyä lukitus- ja energiaeristysmenettelyä ennen kuin kurkotat laitteeseen.
Varmista, että turvallisuusasiakirjat vastaavat kohdemaata, paikan sääntöjä ja lopullista solusuunnittelua.
Turvallisuuslähteiden rajat ja lainkäyttöalueen rajat
Käytä turvallisuusstandardeja ja viranomaisresursseja tarkistuslistan muokkaamiseen, mutta vahvista hyväksytty laki, standardipainos, paikalliset muutokset ja työpaikan turvallisuustiedosto sen maan ja laitoksen osalta, jossa hitsausjärjestelmä toimii.
Pätevyys, koulutus ja virheenkorjauskapasiteetti
Manuaalinen hitsaus riippuu suuresti hitsaajan taidoista, kun taas robottihitsaus lisää ohjelmointi-, teknikko-, virheenkorjaus- ja turvallisuuteen liittyviä taitoja, jotka on suunniteltava ennen tuotannon aloittamista.
AWS tunnistaa AWS D16.4M/D16.4:2025 robottikaarihitsaushenkilöstön pätevyyden spesifikaatioksi apulaisteknikon, teknikon ja insinöörin luokitteluissa.
Tunnista, kuka on pätevä hitsausmenettelyt ja henkilöstö projektin sopimusta ja lainkäyttöaluetta varten.
Tarkista manuaalisessa hitsauksessa hitsauslaitteiden saatavuus liitostyypin, materiaalin, sijainnin ja tarkastusstandardin mukaan.
Tarkista robottihitsauksessa, kuka voi opettaa pisteitä, säätää ohjelmia, korjata vikoja, huoltaa polttimen laitteistoa ja tukea vuoromuutoksia.
Pidä koulutustiedot ja vastuumatriisit selkeänä, kun integraattorit, jälkiasennustiimit ja loppukäyttäjät jakavat solun.
Mitä testata ennen valintaa
Valitse kontrolloidun kokeilun jälkeen, joka mittaa samaa osaperhettä, kiinnittimiä, hitsauskriteerejä, asennusaikaa, uudelleentyöstösääntöjä, käyttäjän tehtäviä, integrointirajoja ja turvallisuustoimenpiteitä molemmille vaihtoehdoille.
Valitse edustava osaperhe helpoimman yksittäisen näytteen sijaan.
Määritä hitsauskartta, tarkastuskriteerit, sallitut korjaustyöt ja vastaanottotiedot.
Suorita manuaalinen prosessi ja tallenna asetukset, hitsaus, tarkastus, uudelleentyöstö ja odotusaika.
Suorita robottikoe aiotulla kiinnityskonseptilla, ohjelmarakenteella ja palautusmenetelmällä.
Tarkista turvatoimenpiteet ennen manuaalista käyttöä, epänormaalia palautusta, huoltoa ja vuorojen vaihtoa.
Vertaa tuloksia vasta kun samoja laatu- ja dokumentointisääntöjä on sovellettu.
Oliko teline riittävän vakaa toistuvaa paikkaa varten?
Pysyikö hitsausrata käytettävissä todellisen osan vaihtelun jälkeen?
Voisiko tiimi toipua vioista ilman vaarallisia oikoteitä?
Sisältyikö kustannusmalli vaihtoon, virheenkorjaukseen, tarkastukseen ja uudelleenkäsittelyyn?
Voiko tiimi tukea valittua lähestymistapaa teknisten muutosten aikana?
Johtopäätös
Robottihitsaus ei ole automaattisesti parempi valinta, eikä manuaalinen hitsaus ole automaattisesti turvallisempi tai halvempi valinta; parempi istuvuus on se, joka vastaa osien sekoitusta, toistotilavuutta, integrointikapasiteettia, turvallisuusvaatimuksia ja mitattuja koetuloksia.
Käytä molemmissa vaihtoehdoissa samoja työkappale-, tarkastus-, asetus- ja uudelleenkäsittelysääntöjä.
Suosi manuaalista hitsausta, kun vaihtelu ja taitava harkinta hallitsevat.
Suosi robottihitsauskokeita, kun toistettavuus, kiinnikkeet ja tukikapasiteetti ovat vahvoja.
Sisällytä integrointi, vartiointi, pätevyys ja virheenkorjaus kustannusmalliin.
Vahvista kohdesivuston sovellettavat turvallisuussäännöt ja versiot ennen sitoutumista.
Usein kysytyt kysymykset robottihitsauksesta ja manuaalisesta hitsauksesta
Nämä kysymykset auttavat kaventamaan hitsausvalintaa, kun päävertailutaulukko ja kokeilusuunnitelma on valmis.
Onko robottihitsaus aina nopeampaa kuin manuaalinen hitsaus?
Ei. Robottihitsaus voi vähentää toistuvaa valokaaren polun vaihtelua, mutta kokonaisaika sisältää myös kuormituksen, kiinnityksen, ohjelman valinnan, vian korjaamisen, tarkastuksen ja vaihdon. Mittaa koko sykli ennen nopeusvaatimuksen tekemistä.
Milloin manuaalinen hitsaus sopii paremmin?
Manuaalinen hitsaus on yleensä parempi säilyttää, kun osien sekoitus vaihtuu usein, pääsy on epävarmaa, kiinnittimen toistettavuus on alhainen tai työ vaatii usein ihmisen harkintaa asennuksen ja korjauksen aikana.
Milloin robottihitsaus sopii paremmin?
Robottihitsausta on yleensä parempi testata, kun erät toistuvat, kiinnikkeet ovat vakaat, hitsausreitit voidaan opettaa ja tiimi voi tukea ohjelmointia, vartiointia, huoltoa ja turvallista palautusta.
Mitkä kustannuserät jäävät usein huomaamatta?
Yleisesti puuttuvia kohteita ovat kalustesuunnittelu, robottien ohjelmointi, vartiointi, turvallisuuden validointi, kuljettajien koulutus, tarkastusmuutokset, uudelleentyöt, varaosat, virheenkorjausajat ja seisokit tuoteversioiden aikana.
Mikä on tärkeää CNC-jälkiasennus- tai työstökoneintegraatiotiimeille?
Liitännät ovat tärkeitä: määritä signaalit, ajopalaute, asennoittimen koordinaatio, robotin ulottuvuus, kalusteen tila, vian korjaus ja vastuu ohjelmamuutoksista ennen laitteiden hankintaa.
Ei. Se muuttaa turvallisuusongelman. Projekti tarvitsee edelleen hitsausympäristön hallintaa, ja se tarvitsee myös robottisoluvartiointia, kulunvalvontaa, turvallista talteenottoa ja energiaeristystä.
Pitäisikö koulutus olla osa valintapäätöstä?
Kyllä. Manuaalinen hitsaus vaatii hitsaustaitoa ja tarkastuskuria, kun taas robottihitsaus lisää ohjelmointi-, teknikko-, huolto- ja turvallisuuteen liittyviä taitoja. Käsittele näitä ihmisten vaatimuksia osana liiketoimintaa.
Autamme pieniä ja keskisuuria valmistajia kilpailemaan pienemmällä työvoimalla, halvemmalla ja älykkäämmällä koneella – CNC-järjestelmän ja CNC-koneiden sekä teollisuusrobottien kokonaisratkaisun avulla, joka on rakennettu oikeille tehtaan kerroksille, ei vain esittelytiloihin.
Yli 3 000 tehdasta 126 maassa luottivat.