


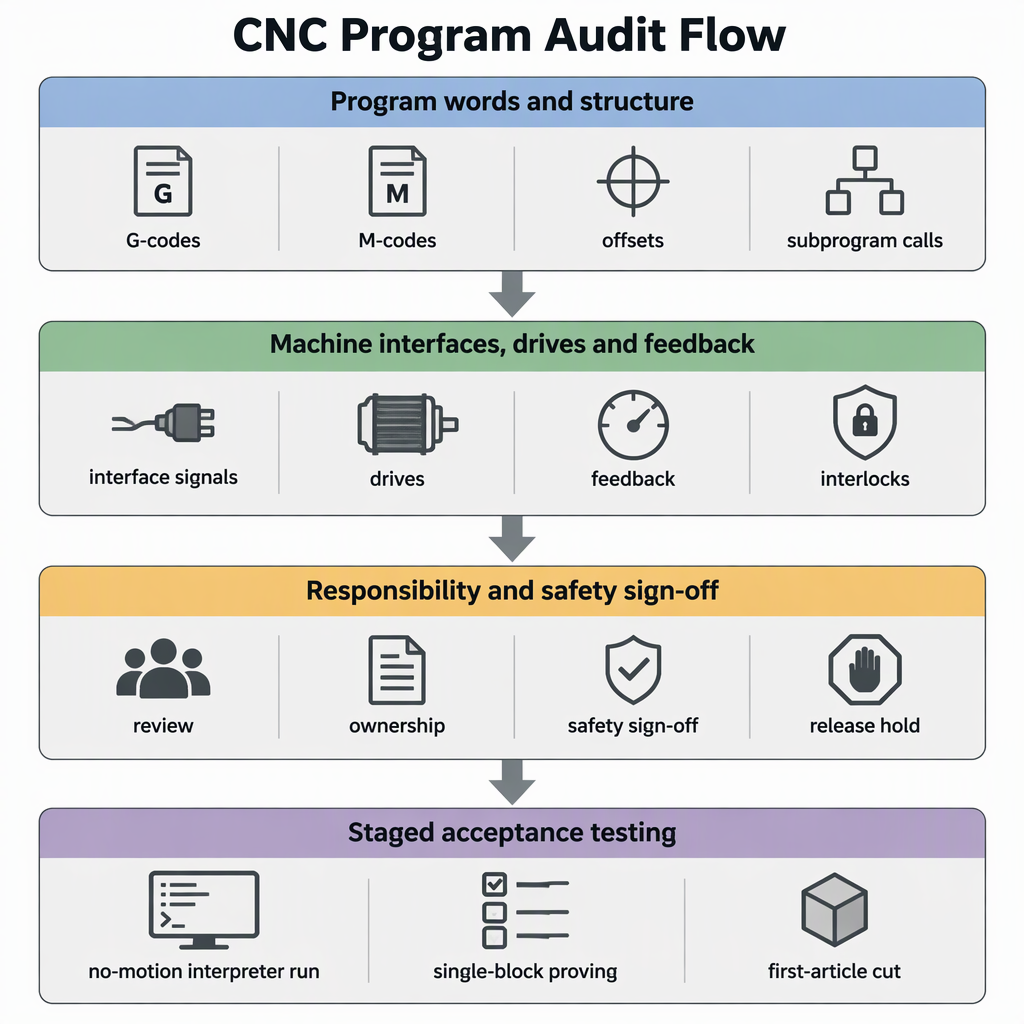
G-code ដែលត្រូវគ្នាគឺជាការទាមទារដើម្បីសាកល្បង មិនមែនជាការសន្យាទទួលយកទេ។ RS274/NGC គឺជាគ្រាមភាសាដែលបានចងក្រងជាឯកសារមួយនៅក្នុងគ្រួសារនេះ៖ the របាយការណ៍អ្នកបកប្រែ NIST RS274NGC ពិពណ៌នាអំពីអ្នកបកប្រែដែលអានកូដ RS274 ជាគ្រាមភាសានោះជាមួយនឹងការកែប្រែគម្រោង និងជំរុញមជ្ឈមណ្ឌលម៉ាស៊ីនពី 3 អ័ក្សទៅ 6 អ័ក្ស។ ចាត់ទុកការជំនួសឧបករណ៍បញ្ជាជាការត្រួតពិនិត្យចំនួនបួន៖ សវនកម្មបណ្ណាល័យកម្មវិធីធៀបនឹងសំណុំពាក្យបញ្ជាដែលបានចងក្រងជាឯកសាររបស់បេក្ខជន ផ្គូផ្គងការគ្រប់គ្រង ដ្រាយ និងចំណុចប្រទាក់មតិកែលម្អ យល់ព្រមថាអ្នកណាជាម្ចាស់សុវត្ថិភាព និងការបំប្លែង បន្ទាប់មកបង្ហាញលទ្ធផលពីការរត់គ្មានចលនាទៅអត្ថបទទីមួយដែលបានវាស់វែង មុនពេលចេញផ្សាយបណ្ណាល័យ។ ឈ្មោះគ្រួសារមិនមែនជាការសន្យា; ឯកសារផ្ទាល់ខ្លួនរបស់អ្នកត្រួតពិនិត្យបេក្ខជនគឺ។
កន្លែងដែលគ្រាមភាសារបស់ Controller ពិតជា Diverge
វាក្យសព្ទចលនាគឺជាប្រភពនៃបញ្ហាតិចតួចបំផុត៖ ល្បឿនលឿន ចលនាលីនេអ៊ែរ និងរាងជារង្វង់ ពាក្យបញ្ជា feed និង spindle និង offsets ការងារមានពាក្យដូចគ្នានៅក្នុងការពិពណ៌នាគ្រាមភាសា និងនៅក្នុងឯកសារអនុវត្តដែលបានភ្ជាប់ខាងក្រោម។ Divergence ស្ថិតនៅក្នុងព័ត៌មានលម្អិតជុំវិញពួកគេ — របៀបដែលការផ្លាស់ប្តូរឧបករណ៍បញ្ចប់ ឯកតាអុហ្វសិត និងតារាងឧបករណ៍ប្រើប្រាស់ វដ្តមួយណាដែលមាន និងរបៀបដែលកម្មវិធីរង និងលេខកូដកំណត់ដោយអ្នកប្រើប្រាស់ត្រូវបានដាក់លេខ។ កម្មវិធីអាចអានដូចគ្នាបេះបិទ ហើយនៅតែកាត់ខុសគ្នា។
នេះ។ ឯកសារ RS274/NGC ភាពខុសគ្នា នៃឧបករណ៍បញ្ជាប្រភពបើកចំហដែលប្រើយ៉ាងទូលំទូលាយបង្ហាញលំនាំដែលត្រូវរកមើល ព្រោះវាផ្លាស់ប្តូរអ្វីដែលកម្មវិធីធ្វើជាជាងរបៀបដែលវាមើលទៅ៖ ការផ្លាស់ប្តូរឧបករណ៍ដែលលែងត្រឡប់ទៅទីតាំងដើម អុហ្វសិត និងតម្លៃតារាងឧបករណ៍ដែលអាននៅក្នុងឯកតាការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីន វដ្តដែលមិនត្រូវបានអនុវត្ត និងការផ្លាស់ទីផ្ទះដែលផ្លាស់ទីតែអ័ក្សដែលមានឈ្មោះនៅក្នុងពាក្យបញ្ជា។
| ធាតុកម្មវិធី | ភាពខុសគ្នានៃឯកសារ ឬបន្ថែម | ហេតុអ្វីបានជាលទ្ធផលផ្លាស់ប្តូរ | អ្វីដែលត្រូវបញ្ជាក់មុនពេលប្តូរ |
|---|---|---|---|
| ការផ្លាស់ប្តូរឧបករណ៍ | គ្មានការត្រលប់ទៅទីតាំងដើមវិញទេ បន្ទាប់ពីការផ្លាស់ប្តូរឧបករណ៍ | ចលនាខាងក្រោមចាប់ផ្តើមពីចំណុចផ្សេងពីអ្នកនិពន្ធសន្មត់ | ទីតាំងដែលឧបករណ៍បញ្ជាគោលដៅទុកបន្ទាប់ពីការផ្លាស់ប្តូរឧបករណ៍ និងថាតើកម្មវិធីរបស់អ្នករួមបញ្ចូលការបញ្ជូនត្រឡប់មកវិញច្បាស់លាស់ដែរឬទេ |
| អុហ្វសិតនិងតារាងឧបករណ៍ | តម្លៃអុហ្វសិត និងតារាងឧបករណ៍ត្រូវបានបង្ហាញក្នុងឯកតាកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីន | លេខដែលបានរក្សាទុកដូចគ្នាអាចមានន័យថាចម្ងាយខុសគ្នា | ឯកតាណាដែលជំនួសអាន និងរបៀបដែលតម្លៃដែលមានស្រាប់នឹងត្រូវបានបំប្លែង |
| វដ្តនិងយន្តហោះ | វដ្តអផ្សុក G87 និង G88 ត្រូវបានរាយបញ្ជីថាមិនទាន់បានអនុវត្តនៅឡើយ ហើយយន្តហោះ G17.1, G18.1 និង G19.1 បច្ចុប្បន្នមិនត្រូវបានគាំទ្រទេ | វដ្តដែលគេហៅថាអាចបញ្ឈប់កម្មវិធីជំនួសឱ្យការកាត់ | បញ្ជីជាលាយលក្ខណ៍អក្សរនៃរាល់វដ្ត និងលេខកូដយន្តហោះដែលបណ្ណាល័យរបស់អ្នកប្រើ ពិនិត្យទល់នឹងសំណុំដែលបានគាំទ្រ |
| ផ្លាស់ទីផ្ទះ | ជាមួយនឹង G28 ឬ G30 ហើយមានតែពាក្យអ័ក្សមួយចំនួន មានតែអ័ក្សទាំងនោះប៉ុណ្ណោះដែលផ្លាស់ទី | អ័ក្សដែលធ្លាប់ផ្លាស់ទីអាចនៅដដែល ដោយផ្លាស់ប្តូរប្រតិបត្តិការបន្ទាប់ | ថាតើអ័ក្សគ្មានឈ្មោះផ្លាស់ទី និងថាតើកម្មវិធីរបស់អ្នកពឹងផ្អែកលើឥរិយាបថពីមុនដែរឬទេ |
| កម្មវិធីរង និងលេខកូដអ្នកប្រើប្រាស់ | M98 និង M99 ហៅ និងត្រឡប់កម្មវិធីរងរចនាប័ទ្ម Fanuc ហើយ M100 ទៅ M199 គឺជាកូដដែលកំណត់ដោយអ្នកប្រើប្រាស់ដំណើរការជាកម្មវិធីខាងក្រៅ | រចនាសម្ព័ន្ធការហៅទូរសព្ទ និងជួរលេខដែលបានបម្រុងទុកអាចខុសគ្នា | លេខ M មួយណាដែលកំណត់គោលដៅបម្រុង និងរបៀបដែលវាកំណត់ការហៅ និងត្រឡប់កម្មវិធីរង |
របៀបស្តុកសារពើភ័ណ្ឌ និងសវនកម្មកម្មវិធីដែលមានស្រាប់របស់អ្នកជាមុនសិន
អ្នកអាចបញ្ចាំងបណ្ណាល័យទាំងមូលដោយមិនចាំបាច់សរសេរវាឡើងវិញ។ បង្កើតបញ្ជីសារពើភណ្ឌមួយនៃកម្មវិធីនីមួយៗ និងកម្មវិធីដំណើរការក្រោយរបស់វា ស្រង់ពាក្យ និងរចនាសម្ព័ន្ធផ្សេងគ្នាដែលពួកគេមាន ហើយចាត់ថ្នាក់នីមួយៗប្រឆាំងនឹងពាក្យបញ្ជាដែលបានកំណត់ឯកសាររបស់ឧបករណ៍បញ្ជាបេក្ខជន - ពីព្រោះការបញ្ចូលដែលមិនត្រូវបានអនុញ្ញាតយ៉ាងច្បាស់ធ្វើឱ្យមានកំហុសអ្នកបកប្រែ ខណៈពេលដែលកូដដែលមានន័យថាអ្វីផ្សេងទៀតមិនមាន។
- រាយបញ្ជីឯកសារកម្មវិធីនីមួយៗជាមួយម៉ាស៊ីន ឧបករណ៍បញ្ជាបច្ចុប្បន្ន ប្រកាស CAM និងកាលបរិច្ឆេទដំណើរការចុងក្រោយ។ ឯកសារដែលមិនប្រើអាចនៅក្រៅវិសាលភាព។
- ស្រង់ពាក្យផ្សេងគ្នានៅក្នុងបណ្ណាល័យ៖ កូដ G, M-codes, ប៉ារ៉ាម៉ែត្រ, ការងារ និងឧបករណ៍អុហ្វសិត, ការហៅកម្មវិធីរង, ម៉ាក្រូ ឬកូដ o និងរចនាសម្ព័ន្ធកម្រិតឯកសារដូចជាការកំណត់ព្រំដែន និងតួអក្សរបញ្ចប់កម្មវិធី។
- ចាត់ថ្នាក់ពាក្យនីមួយៗជាចលនារួមគ្នា កូដដូចគ្នាដែលមានអត្ថន័យផ្សេងគ្នា មិនត្រូវបានអនុវត្ត ឬផ្នែកបន្ថែមរបស់អ្នកលក់។
- ពិនិត្យថ្នាក់នីមួយៗទល់នឹងបញ្ជីពាក្យបញ្ជាដែលបានចងក្រងជាឯកសាររបស់អ្នកត្រួតពិនិត្យបេក្ខជន ហើយដាក់ឯកសារណាមួយដែលឯកសារមិនគ្របដណ្តប់ទៅអ្នកផ្គត់ផ្គង់ជាលាយលក្ខណ៍អក្សរ។
- ដាក់ពិន្ទុឯកសារនីមួយៗដែលដំណើរការដូចដែលវា បំប្លែងម្តង ឬសរសេរឡើងវិញ និងបង្ហោះឡើងវិញ។ ការបំបែកនោះគឺជាវិសាលភាពដែលអ្នកដកស្រង់ និងវិសាលភាពដែលអ្នកសាកល្បង។
- បញ្ជាក់ឯកសារបានបញ្ចប់៖ កម្មវិធីប្រើការកំណត់សម្គាល់ឯកសារភាគរយ និងបញ្ចប់ដោយ M2 ឬ M30 ដូច្នេះឯកសារដែលត្រូវបានភ្ជាប់ ឬកាត់ខ្លីអំឡុងពេលកែសម្រួលត្រូវការបំបែកមុនពេលវាយតម្លៃ។
- ចាត់ទុកកូដដែលមិនស្គាល់ថាជាការទប់ស្កាត់រហូតទាល់តែមានការបញ្ជាក់ផ្សេងពីនេះ ចាប់តាំងពីការបញ្ចូលដែលមិនត្រូវបានអនុញ្ញាតច្បាស់លាស់នឹងបង្កើនកំហុសអ្នកបកប្រែ។
- ដាក់ទង់រង្វង់ និងការជ្រើសរើសយន្តហោះដែលបណ្ណាល័យរបស់អ្នកប្រើ រួមទាំងវដ្តគួរឱ្យធុញ និងយន្តហោះ G17.1, G18.1 និង G19.1 ដូច្នេះពួកគេអាចពិនិត្យមើលបញ្ជីដែលគាំទ្របាន។
- ដាក់ទង់រាល់ការផ្លាស់ប្តូរឧបករណ៍ អុហ្វសិត ឬឯកសារយោងតារាងឧបករណ៍ និងការផ្លាស់ប្តូរផ្ទះ G28 ឬ G30 ដែលភាពខុសគ្នាដែលបានចងក្រងជាឯកសារផ្លាស់ប្តូរលទ្ធផលជំនួសឱ្យការបញ្ឈប់កម្មវិធី។
- រក្សាសវនកម្មដែលបានបញ្ចប់ជាឯកសារចុះកាលបរិច្ឆេទជាមួយនឹងបញ្ជីឯកសារភ្ជាប់មកជាមួយ។ វាគឺជាកម្រិតមូលដ្ឋានដែលការធ្វើតេស្តលើម៉ាស៊ីនរបស់អ្នកត្រូវបានវាស់ទល់នឹង។
ចំណុចប្រទាក់ ដ្រាយវ៍ និងមតិកែលម្អណាមួយដែលពិនិត្យសម្រេចលទ្ធភាព
G-code គឺគ្រាន់តែជាស្រទាប់កំពូលនៃការសម្រេចចិត្តប៉ុណ្ណោះ។ សួរអ្នកផ្គត់ផ្គង់ឧបករណ៍បញ្ជាថាតើមានអ័ក្សប៉ុន្មាន និងប្រភេទម៉ាស៊ីនណាដែលវាបើកបរ ចំណុចប្រទាក់ពាក្យបញ្ជា និងថ្នាក់ interpolation ដែលវាប្រើ ថាតើដ្រាយវ៍ និងឧបករណ៍ផ្តល់មតិកែលម្អដែលមានស្រាប់របស់អ្នកអាចត្រូវបានរក្សាទុក និងរបៀបដែលក្រឡាស្វ័យប្រវត្តិកម្មប្រគល់ឱ្យ។ ជាឧទាហរណ៍ SZGH បញ្ជាក់ថាវាអភិវឌ្ឍ និងផលិតឧបករណ៍បញ្ជា CNC ផ្ទាល់ខ្លួន ដ្រាយ servo ម៉ូទ័រ servo និងឧបករណ៍បញ្ជាមនុស្សយន្ត រួមជាមួយនឹងកម្មវិធីបញ្ជានៅក្នុងម៉ាស៊ីនរបស់វា ហើយថាវារួមបញ្ចូលម៉ាស៊ីន CNC និងអាវុធមនុស្សយន្តនៅលើវេទិកាត្រួតពិនិត្យតែមួយ។
| ពិនិត្យមើល | អ្វីដែលអ្នកផ្គត់ផ្គង់ផ្សព្វផ្សាយ | ការសម្រេចចិត្ត |
|---|---|---|
| ប្រភេទម៉ាស៊ីន និងចំនួនអ័ក្ស | ឧបករណ៍បញ្ជាក្រឡឹងឆ្លងកាត់អ័ក្ស 2 ទៅ 6 ឧបករណ៍បញ្ជាម៉ាស៊ីនកិន 6 អ័ក្ស (SZGH-CNC880MC) និងឧបករណ៍បញ្ជាម៉ាស៊ីនកិន EtherCAT (SZGH-CNC1080MIC) | រក្សាទុកប្រសិនបើចំនួនអ័ក្សរបស់ម៉ាស៊ីន និង kinematics ត្រូវបានគ្របដណ្តប់; បញ្ឈប់ប្រសិនបើប្រភេទម៉ាស៊ីនស្ថិតនៅខាងក្រៅជួរដែលបានបោះពុម្ព |
| ចំណុចប្រទាក់ពាក្យបញ្ជានិងអន្តរប៉ូល។ | ឧបករណ៍បញ្ជាម៉ាស៊ីនកិន 6 អ័ក្សត្រូវបានពិពណ៌នាជាមួយ 1 ms interpolation និងការកែសម្រួល PLC តាមអ៊ីនធឺណិត។ ឧបករណ៍បញ្ជាម៉ាស៊ីនកិន EtherCAT ជាមួយនឹង 0.25 ms interpolation, ស្ថាបត្យកម្ម ARM + FPGA និង interpolation spline | ផ្ទៀងផ្ទាត់ប្រឆាំងនឹងតម្រូវការផ្ទៃ និងពេលវេលាវដ្តរបស់អ្នក ហើយសួរថាតើថ្នាក់ដែលបានបោះផ្សាយមួយណាដែលគ្រួសារអ្នកត្រូវការ |
| ដ្រាយ ម៉ូទ័រ និងមតិកែលម្អ | អ្នកផ្គត់ផ្គង់បង្កើត និងផលិតដ្រាយ servo ផ្ទាល់ខ្លួន ម៉ូទ័រ servo និងឧបករណ៍បញ្ជាមនុស្សយន្ត | ផ្ទៀងផ្ទាត់ថាតើដ្រាយវ៍មានស្រាប់ និងឧបករណ៍ផ្តល់មតិត្រឡប់នៅដដែល ឬត្រូវបានជំនួស ហើយនិងសញ្ញាអ្វីដែលឧបករណ៍បញ្ជារំពឹងទុក |
| ការចាប់ដៃដោយស្វ័យប្រវត្តិ | ម៉ាស៊ីន CNC និងដៃមនុស្សយន្តត្រូវបានរួមបញ្ចូលនៅលើវេទិកាគ្រប់គ្រងតែមួយ | ផ្ទៀងផ្ទាត់ថាអ្នកណាជាម្ចាស់លំដាប់ ប្រទាក់ក្រឡា និងឈប់ដោយសុវត្ថិភាព មុនពេលក្រឡាត្រូវបានដកស្រង់ |
ការធ្វើតេស្តកម្មវិធីមិនបង្ហាញអ្វីអំពីធាតុបញ្ចូល ទិន្នផល បញ្ជា spindle ប្រេងរំអិល ឬខ្សែសង្វាក់សុវត្ថិភាពរបស់ម៉ាស៊ីនទេ។ សញ្ញានីមួយៗត្រូវតែត្រួតពិនិត្យទល់នឹងឯកសារអគ្គិសនីផ្ទាល់របស់ម៉ាស៊ីនមុនពេលចេញផ្សាយផលិតកម្ម។
លទ្ធភាពក៏មានផ្នែកខាងរាងកាយផងដែរ។ វាស់ទំហំគណៈរដ្ឋមន្ត្រីសម្រាប់ការគ្រប់គ្រងការជំនួស និងដ្រាយរបស់វា ហើយបញ្ជាក់ទំហំម៉ោន ការកាត់បន្ទះ និងការបញ្ចូលខ្សែ និងបន្ទប់ពត់ប្រឆាំងនឹងវិមាត្រដែលបានបោះពុម្ពផ្សាយរបស់អ្នកផ្គត់ផ្គង់ មិនមែនជាស្នាមជើងរបស់អង្គភាពចាស់នោះទេ។ ពីឯកសារអគ្គិសនីរបស់ម៉ាស៊ីន កត់ត្រាការផ្គត់ផ្គង់នាពេលបច្ចុប្បន្ន — វ៉ុល ដំណាក់កាល និងសមត្ថភាព — ហើយសួរអ្នកផ្គត់ផ្គង់នូវអ្វីដែលការគ្រប់គ្រង ដ្រាយ និងការគៀបរបស់វា ហ្វ្រាំង ឬសៀគ្វី spindle ជាជាងការសន្មត់ថាការផ្គត់ផ្គង់ដែលមានស្រាប់ត្រូវបានប្រើប្រាស់ឡើងវិញដោយមិនផ្លាស់ប្តូរ។ បញ្ជាក់ថាគណៈរដ្ឋមន្ត្រីដកកម្ដៅបន្ថែមចេញ ហើយខ្យល់ចេញចូល ឬភាពត្រជាក់ដែលមានស្រាប់នៅតែស័ក្តិសមនឹងបរិយាកាសរបស់ម៉ាស៊ីន។ រាយបញ្ជីសេវាកម្មដែលម៉ាស៊ីនប្រើប្រាស់ — ខ្យល់បង្ហាប់ ធារាសាស្ត្រ ប្រេងរំអិល និងទឹកត្រជាក់ — ហើយបញ្ជាក់ការស្នាក់នៅនីមួយៗដែលមាន និងបន្តបន្ទាប់គ្នាបន្ទាប់ពីការប្តូរ។ រាល់ការត្រួតពិនិត្យដែលបើកទូចាប់ផ្តើមដោយការបិទម៉ាស៊ីន ហើយផ្តាច់វាចេញពីការផ្គត់ផ្គង់ថាមពលរបស់វា ដូច្នេះវាមិនអាចបញ្ចូលថាមពលឡើងវិញបានទេ។
ព្រំដែនផ្នែកខាងម៉ាស៊ីន និងសុវត្ថិភាពដែលត្រូវដោះស្រាយមុនពេលអ្នកធ្វើការ
ដាក់ឈ្មោះម្ចាស់មុននឹងបញ្ជាទិញផ្នែករឹង ពីព្រោះការកែលម្អឡើងវិញដែលមានព្រំដែនមិនច្បាស់លាស់គឺជាកន្លែងដែលខូចខាត។ ម្ចាស់ម៉ាស៊ីនរក្សាមុខងារសុវត្ថិភាពរបស់ម៉ាស៊ីន ឆ្មាំ ប្រទាក់ក្រឡា ដែនកំណត់ និងឯកសារអគ្គិសនី។ អ្នកផ្គត់ផ្គង់ឧបករណ៍បញ្ជាឆ្លើយសម្រាប់ការគ្រប់គ្រងដែលវាផ្គត់ផ្គង់ និងអាកប្បកិរិយាដែលវាកត់ត្រា។ អ្នកធ្វើសមាហរណកម្មជាម្ចាស់ការបំប្លែងកម្មវិធី ខ្សែភ្លើង និងការដាក់កំហិត។ ហើយអ្នកដែលមានសមត្ថកិច្ចរបស់អ្នកប្រើចុងក្រោយបញ្ចេញម៉ាស៊ីនសម្រាប់ផលិត។ ដាក់ទាំងបួននៅក្នុងឯកសារគម្រោងជាលាយលក្ខណ៍អក្សរ។
ព្រំដែនពីរបណ្តាលឱ្យមានជម្លោះភាគច្រើនបន្ទាប់ពីការប្តូរឧបករណ៍បញ្ជា។ ទីមួយគឺសុវត្ថិភាព៖ ការឈប់សង្គ្រោះបន្ទាន់របស់ម៉ាស៊ីន មុខងារការពារ និងមុខងារកំណត់ត្រូវតែនៅតែមានប្រសិទ្ធភាពតាមរយៈការផ្លាស់ប្តូរ ហើយត្រូវធ្វើតេស្តម្តងទៀតនៅពេលក្រោយ។ ទីពីរគឺការផ្ទៀងផ្ទាត់៖ សួរអ្នកដែលមានសមត្ថកិច្ចរបស់ម្ចាស់ម៉ាស៊ីន និងអ្នកម៉ៅការអគ្គិសនីរបស់អ្នក ថាតើតម្រូវការអគ្គិសនី និងសុវត្ថិភាពម៉ាស៊ីនក្នុងតំបន់អនុវត្តចំពោះការជួសជុលឡើងវិញ កត់ត្រាចម្លើយនៅក្នុងឯកសារគម្រោង និងចុះហត្ថលេខាលើការទទួលយកចម្លើយដែលបានកត់ត្រានោះ។
របៀបបញ្ជាក់ភាពឆបគ្នានៅលើម៉ាស៊ីនមុនពេលកាត់ពេញ
បង្ហាញពីភាពឆបគ្នាជាដំណាក់កាល នៅលើម៉ាស៊ីន។ ចាប់ផ្តើមជាមួយការត្រួតពិនិត្យអ្នកបកប្រែដែលបង្កើនកំហុសលើអ្វីដែលវត្ថុបញ្ជាមិនអនុញ្ញាត បន្ទាប់មកផ្ទៀងផ្ទាត់កូដដែលបានដាក់ទង់នៅក្នុងប្លុកតែមួយនៅកម្រិតទាប ហើយគ្រាន់តែកាត់អត្ថបទដំបូងដែលបានវាស់វែង ហើយប្រៀបធៀបវាជាមួយគំនូរ មិនមែនលទ្ធផលរបស់ឧបករណ៍បញ្ជាចាស់នោះទេ។
- ផ្ទុកកម្មវិធីទៅក្នុងឧបករណ៍បញ្ជាជំនួស ហើយដំណើរការពួកវាតាមរយៈអ្នកបកប្រែដោយគ្មានចលនា។ ការបញ្ចូលដែលបានចងក្រងជាឯកសារដែលមិនត្រូវបានអនុញ្ញាតច្បាស់លាស់បង្កើតឱ្យមានកំហុស ដូច្នេះពាក្យដែលមិនគាំទ្រលេចឡើងនៅទីនេះជាជាងនៅ spindle ។
- ពិនិត្យមើលទីតាំងបញ្ចប់នៃការផ្លាស់ប្តូរឧបករណ៍ និងគ្រឿងដែលបានប្រើសម្រាប់អុហ្វសិត និងតារាងឧបករណ៍ ពីព្រោះឥរិយាបថដែលបានចងក្រងជាឯកសារអាចទុកអ័ក្សនៅកន្លែងណាមួយដែលកម្មវិធីមិនរំពឹងទុក។
- បញ្ជាក់លេខកូដដែលបានដាក់ទង់នីមួយៗនៅក្នុងប្លុកតែមួយនៅ feed ទាបបំផុត និងការបដិសេធយ៉ាងឆាប់រហ័ស ដោយមានស្រោមសំបុត្រការងារច្បាស់លាស់ និងប្រតិបត្តិករនៅផ្ទុកព័ត៌មាន។
- កាត់អត្ថបទទីមួយអំពីសម្ភារៈដែលមិនសំខាន់ វាស់វាទល់នឹងគំនូរ ហើយអនុវត្តការផ្លាស់ទីផ្ទះ និងបង្វិលសវនកម្មរបស់អ្នកដែលបានដាក់ទង់។
- បង្កកកម្មវិធីដែលបានចេញផ្សាយ ហើយកត់ត្រាកម្មវិធីឧបករណ៍បញ្ជា និងកំណែកំណត់រចនាសម្ព័ន្ធជាមួយនឹងកំណត់ចំណាំសាកល្បង។
- មុនពេលនរណាម្នាក់ធ្វើការនៅខាងក្នុងទូ ឬនៅលើខ្សែភ្លើង សូមបិទម៉ាស៊ីន ហើយផ្តាច់វាចេញពីការផ្គត់ផ្គង់ថាមពលរបស់វា ហើយបញ្ជាក់ថាវាមិនអាចបញ្ចូលថាមពលឡើងវិញបានទេ។ ការធ្វើតេស្តកម្មវិធីមិនតម្រូវឱ្យគណៈរដ្ឋមន្ត្រីបើកទេ។
- រក្សាគម្រប និងយាមនៅនឹងកន្លែងសម្រាប់រាល់ការធ្វើតេស្តដែលមានថាមពល រក្សាអ្នកផ្សេងទៀតឱ្យរួចផុតពីស្រោមសំបុត្រការងារ ហើយរក្សាដៃនៅលើការសង្កត់ចំណី និងការឈប់សង្គ្រោះបន្ទាន់សម្រាប់ការដំណើរការដំបូងនៃកម្មវិធីនីមួយៗ។
- រំពឹងផ្នែកខុសជាជាងសំឡេងរោទិ៍៖ ការផ្លាស់ប្តូរឧបករណ៍ដែលបានបកស្រាយខុសគ្នា ឬវដ្តដែលមិនអនុវត្តអាចបង្កើតគម្លាតស្ងាត់ ដូច្នេះប្រៀបធៀបវិមាត្រដែលបានវាស់វែង មិនត្រឹមតែថាតើកម្មវិធីដំណើរការឬអត់នោះទេ។
- ធ្វើតេស្តអត្ថបទទីមួយម្ដងទៀតបន្ទាប់ពីការផ្លាស់ប្ដូរក្រោយដំណើរការ អុហ្វសិត ឬប៉ារ៉ាម៉ែត្រ ព្រោះការផ្លាស់ប្ដូរនីមួយៗបង្កើតកម្មវិធីថ្មីដែលលទ្ធផលមុនលែងពណ៌នា។
សេចក្តីសន្និដ្ឋាន៖ ភាពឆបគ្នាត្រូវបានផ្ទៀងផ្ទាត់ មិនត្រូវបានសន្មត់ទេ។
យល់ព្រមលើការជំនួសនៅពេលដែលឯកសារ និងម៉ាស៊ីនយល់ព្រម៖ ដែលពាក្យកម្មវិធី វដ្ត និងរចនាសម្ព័ន្ធដែលគោលដៅគាំទ្រ និងរបៀបដែលភាពខុសគ្នារបស់វាផ្លាស់ប្តូរឯកសាររបស់អ្នក។ ចំណុចប្រទាក់គ្រប់គ្រង ដ្រាយ និងមតិកែលម្អដែលវាត្រូវគ្នា; ដែលជាម្ចាស់ការប្រែចិត្តជឿ សុវត្ថិភាព និងសញ្ញាបិទ; និងការធ្វើតេស្តជាដំណាក់កាលពីការពិនិត្យអ្នកបកប្រែគ្មានចលនាទៅអត្ថបទទីមួយដែលបានវាស់វែង។
ច្បាប់នៃការសម្រេចចិត្តជាក់ស្តែង៖ គ្មានឯកសារទុកក្នុងបញ្ជីសវនកម្មទេ រហូតទាល់តែវាត្រូវបានគេដាក់ពិន្ទុ និងបញ្ជាក់នៅលើម៉ាស៊ីន ហើយគ្មានម៉ាស៊ីនត្រឡប់ទៅផលិតកម្មវិញទេ រហូតដល់អ្នកទទួលខុសត្រូវចុះហត្ថលេខាលើកំណត់ត្រាសាកល្បង។ នៅកន្លែងដែលឯកសាររបស់អ្នកផ្គត់ផ្គង់មិនឆ្លើយសំណួរ ទទួលបានចម្លើយជាលាយលក្ខណ៍អក្សរ ហើយរក្សាទុកវាជាមួយសវនកម្ម។
- សវនកម្មបណ្ណាល័យកម្មវិធីមុនពេលដកស្រង់ការប្តូរ។
- ផ្គូផ្គងចំណុចប្រទាក់ ដ្រាយ និងមតិកែលម្អ មិនត្រឹមតែ G-code ប៉ុណ្ណោះទេ។
- បញ្ជាក់ទំហំទូ ការផ្គត់ផ្គង់ថាមពល ភាពត្រជាក់ និងខ្យល់ដែលបានបង្ហាប់ជាមួយនឹងឯកសារផ្ទាល់ខ្លួនរបស់ម៉ាស៊ីន។
- យល់ព្រមព្រំដែនការទទួលខុសត្រូវជាលាយលក្ខណ៍អក្សរ។
- បញ្ចេញកម្មវិធីបន្ទាប់ពីការធ្វើតេស្តលើម៉ាស៊ីនជាដំណាក់កាល។
សំណួរដែលសួរញឹកញាប់
សំណួរទាំងនេះគ្របដណ្ដប់លើការត្រួតពិនិត្យដែលសម្រេចចិត្តជំនួស៖ អ្វីដែលបំបែកនៅក្នុងបណ្ណាល័យកម្មវិធី តើមានអ្វីកើតឡើងចំពោះអ្នកដំណើរការក្រោយ និងរបៀបដែលក្រឡាស្វ័យប្រវត្តិកម្មផ្លាស់ប្តូររូបភាព។
តើកម្មវិធីដែលមានស្រាប់របស់ខ្ញុំនឹងដំណើរការមិនផ្លាស់ប្តូរនៅលើឧបករណ៍បញ្ជាជំនួសទេ?
សន្មតថាពួកគេត្រូវការការបញ្ជាក់ជាជាងការសរសេរឡើងវិញ។ ពាក្យចលនាដែលបានចែករំលែកជាធម្មតាផ្លាស់ទីតាមរបៀបដូចគ្នា ប៉ុន្តែការផ្លាស់ប្តូរឧបករណ៍ដែលបញ្ចប់ក្នុងទីតាំងផ្សេងគ្នា ឬអុហ្វសិតដែលបានអាននៅក្នុងឯកតាការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីននឹងផ្លាស់ប្តូរផ្នែកដោយមិនបង្កើនសំឡេងរោទិ៍។
តើមានស្តង់ដារ G-code ដែលធានាភាពត្រូវគ្នាដែរឬទេ?
គ្មានឯកសារតែមួយធ្វើឱ្យឧបករណ៍បញ្ជាពីរអាចផ្លាស់ប្តូរគ្នាបានទេ។ របាយការណ៍អ្នកបកប្រែ RS274/NGC ពិពណ៌នាអំពីគ្រាមភាសាមួយ និងការកែប្រែរបស់វា ហើយគ្រប់ឧបករណ៍បញ្ជាទាំងអស់ផ្សព្វផ្សាយសំណុំពាក្យបញ្ជាផ្ទាល់របស់វា ដូច្នេះភាពត្រូវគ្នាត្រូវបានវិនិច្ឆ័យរវាងឧបករណ៍បញ្ជាជាក់លាក់ពីរ។
តើលេខកូដ G និង M-codes មួយណាដែលទំនងបំផុតនឹងបំបែកបន្ទាប់ពីការប្តូរ?
ការផ្លាស់ប្តូរឧបករណ៍ អុហ្វសិត និងឯកតាតារាងឧបករណ៍ ការផ្លាស់ទីផ្ទះដែលផ្លាស់ទីតែអ័ក្សដែលមានឈ្មោះ វដ្តគួរឱ្យធុញដូចជា G87 និង G88 យន្តហោះ G17.1 G18.1 និង G19.1 និងកម្មវិធីរង ឬជួរកូដអ្នកប្រើប្រាស់ដូចជា M98, M99 និង M100 ដល់ M199 ។
តើខ្ញុំត្រូវសរសេរកម្មវិធីដំណើរការក្រោយ CAM ឡើងវិញបន្ទាប់ពីជំនួសឧបករណ៍បញ្ជាដែរឬទេ?
លុះត្រាតែសវនកម្មរកឃើញពាក្យដែលប្រកាសរបស់អ្នកបញ្ចេញថា គោលដៅដោះស្រាយខុសគ្នា ឬអត់ទាំងអស់។ បណ្ណាល័យខ្លះត្រូវការការកែប្រែលទ្ធផល ខ្លះទៀតប្រកាសសរសេរឡើងវិញ។ សវនកម្មប្រាប់ការដកស្រង់ដែល។
តើចំណុចប្រទាក់ឧបករណ៍បញ្ជា ដ្រាយ និងមតិកែលម្អមួយណាដែលត្រូវនឹងម៉ាស៊ីន?
ចំនួនអ័ក្ស និងប្រភេទម៉ាស៊ីន ចំណុចប្រទាក់ពាក្យបញ្ជា និងថ្នាក់ interpolation ថាតើដ្រាយវ៍ដែលមានស្រាប់ និងឧបករណ៍ផ្តល់មតិត្រឡប់នៅដដែល ឬត្រូវបានជំនួស និងរបៀបដែលក្រឡាស្វ័យប្រវត្តិកម្មប្រគល់ឱ្យ។ សុំចម្លើយនីមួយៗជាលាយលក្ខណ៍អក្សរ។
តើមនុស្សយន្ត ឬក្រឡាស្វ័យប្រវត្តិកម្មផ្លាស់ប្តូរការត្រួតពិនិត្យឧបករណ៍បញ្ជាទេ?
បាទ។ ក្រឡាមួយបន្ថែមការចាប់ដៃ៖ ឧបករណ៍មួយណាដែលតម្រៀបមនុស្សយន្ត និងម៉ាស៊ីន ដែលគ្រប់គ្រងការចាក់សោរ និងការបញ្ឈប់សុវត្ថិភាព ហើយអ្នកណាជាអ្នកផ្ទៀងផ្ទាត់ពួកគេ។ ការរួមបញ្ចូល CNC និងការគ្រប់គ្រងមនុស្សយន្តនៅលើវេទិកាមួយនៅតែទុកព្រំដែនទាំងនោះសម្រាប់គម្រោងរបស់អ្នកដើម្បីកំណត់។
តើខ្ញុំធ្វើសវនកម្មបណ្ណាល័យកម្មវិធីធំដែលមានស្រាប់យ៉ាងរហ័សដោយរបៀបណា?
រាយបញ្ជីឯកសារ ស្រង់ពាក្យ និងរចនាសម្ព័ន្ធផ្សេងគ្នា ចាត់ថ្នាក់ពួកវាជាការចែករំលែក បកស្រាយខុសគ្នា មិនគាំទ្រ ឬជាក់លាក់ពីអ្នកលក់ បន្ទាប់មកដាក់ពិន្ទុឯកសារនីមួយៗដែលដំណើរការដូចដែលធ្លាប់មាន បម្លែងម្តង ឬសរសេរឡើងវិញ ហើយរក្សាលទ្ធផលជាឯកសារចុះកាលបរិច្ឆេទ។
តើខ្ញុំត្រូវសាកល្បងភាពឆបគ្នាយ៉ាងដូចម្តេច មុនពេលកាត់ផ្នែកពិតប្រាកដ?
ដំណើរការអ្នកបកប្រែដោយចលនាត្រូវបានបិទ ពិនិត្យមើលទីតាំងចុងនៃការផ្លាស់ប្តូរឧបករណ៍ និងគ្រឿងអុហ្វសិត បង្ហាញកូដដែលបានដាក់ទង់នីមួយៗក្នុងប្លុកតែមួយនៅកម្រិតទាប បន្ទាប់មកកាត់អត្ថបទទីមួយដែលបានវាស់វែងលើសម្ភារៈដែលមិនសំខាន់ ហើយប្រៀបធៀបវាជាមួយគំនូរ។
តើអ្នកណាជាអ្នកទទួលខុសត្រូវ ប្រសិនបើកម្មវិធីបំប្លែង ឬកម្មវិធីកែលំអរធ្វើឱ្យខូចម៉ាស៊ីន?
សរសេរវាមុនពេលបញ្ជាទិញផ្នែករឹង៖ ម្ចាស់ម៉ាស៊ីនរក្សាមុខងារសុវត្ថិភាព ឆ្មាំ និងដែនកំណត់។ អ្នកផ្គត់ផ្គង់ឧបករណ៍បញ្ជាឆ្លើយតបចំពោះការគ្រប់គ្រងដែលវាផ្គត់ផ្គង់។ អ្នកធ្វើសមាហរណកម្មជាម្ចាស់ការបំប្លែង ខ្សែភ្លើង និងការផ្ទេរប្រាក់។ អ្នកប្រើប្រាស់ចុងក្រោយមានសមត្ថកិច្ចបញ្ចេញផលិតកម្ម។
តើយើងគួរមានគម្រោងអ្វីខ្លះសម្រាប់ការហ្វឹកហាត់ និងពេលទំនេរ?
រៀបចំផែនការវាជាកិច្ចការរបស់គម្រោង៖ ប្រតិបត្តិករ និងបុគ្គលិកថែទាំត្រូវការពេលវេលានៅលើអេក្រង់ថ្មី ការជូនដំណឹង និងជំហាននៃការស្តារឡើងវិញ ហើយកម្មវិធីដែលបានបំប្លែងត្រូវការការបញ្ជាក់ឡើងវិញ។ យល់ព្រមលើវិសាលភាពនៃការប្រគល់ និងបណ្តុះបណ្តាលនៅក្នុងសម្រង់។


