


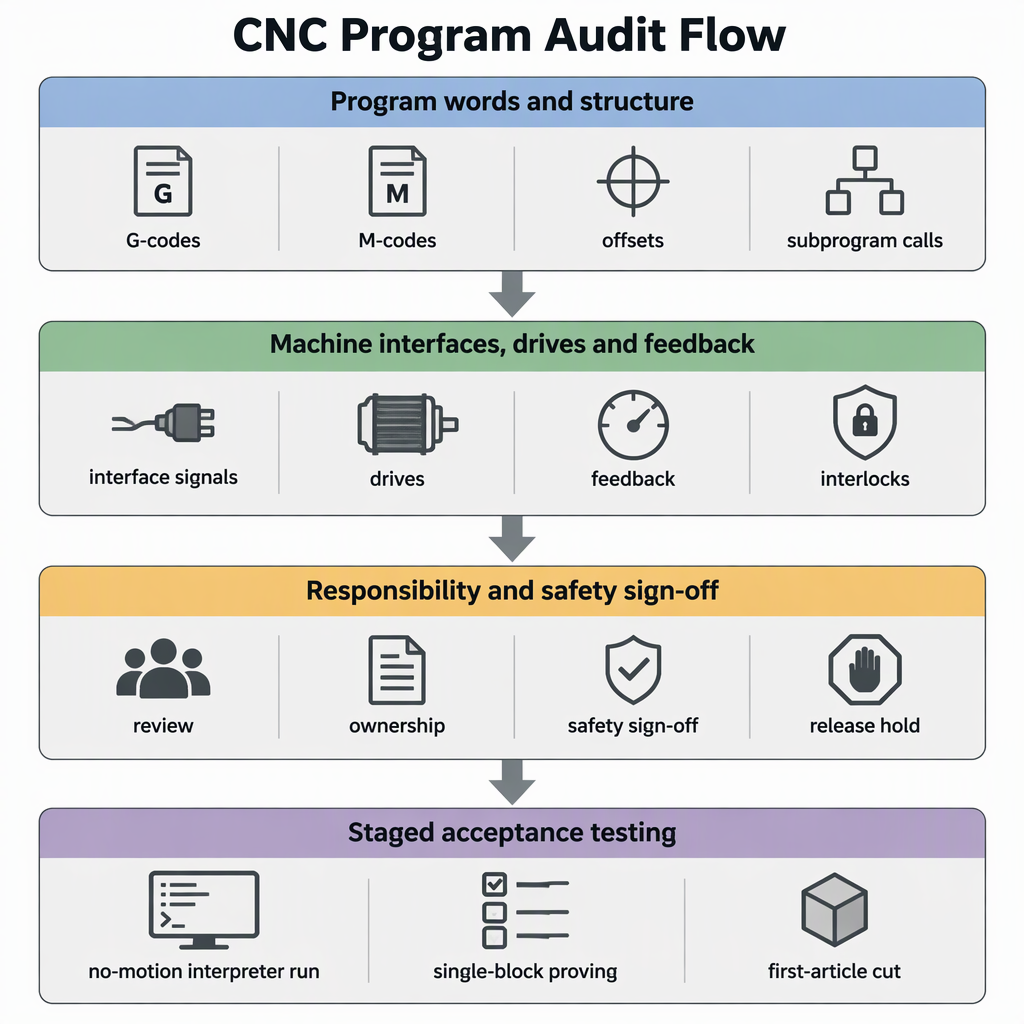
Kompatibilnost s G-kodom je tvrdnja za testiranje, a ne obećanje za prihvaćanje. RS274/NGC jedan je dokumentirani dijalekt u ovoj obitelji: the NIST RS274NGC izvješće tumača opisuje tumač koji čita RS274 kod na tom dijalektu s izmjenama projekta i pokreće 3-osne do 6-osne obradne centre. Tretirajte zamjenu kontrolera kao četiri provjere: pregledajte programsku biblioteku prema kandidatovom dokumentiranom skupu naredbi, uskladite sučelja upravljanja, pogona i povratnih informacija, dogovorite se tko je vlasnik sigurnosti i pretvorbe, zatim dokažite rezultat od pokretanja bez pokreta do izmjerenog prvog artikla prije puštanja biblioteke. Obiteljsko ime nije obećanje; vlastita dokumentacija kandidata za kontrolora je.
Gdje se dijalekti kontrolera zapravo razlikuju
Rječnik pokreta najmanje je vjerojatan izvor problema: brzaci, linearni i kružni pomaci, naredbe posmaka i vretena te odmaci obratka nose iste riječi u opisu dijalekta iu dokumentaciji o implementaciji na poveznici u nastavku. Divergencija leži u detaljima oko njih - kako završava promjena alata, koje jedinice odstupanja i tablice alata koriste, koji ciklusi postoje i kako su podprogrami i korisnički definirani kodovi numerirani. Program može identično čitati, a rezati drugačije.
The dokumentirane RS274/NGC razlike jednog široko korištenog kontrolera otvorenog koda pokazuju uzorak koji treba tražiti, jer mijenjaju ono što program radi, a ne kako izgleda: promjena alata koja se više ne vraća na izvorni položaj, odmaci i vrijednosti tablice alata očitane u jedinicama konfiguracije stroja, ciklusi koji nisu implementirani i početni pomaci koji pomiču samo osi navedene u naredbi.
| Programski element | Dokumentirana razlika ili dodatak | Zašto se rezultat mijenja | Što potvrditi prije zamjene |
|---|---|---|---|
| Promjena alata | Nema povratka u prvobitni položaj nakon promjene alata | Sljedeći potez počinje s druge točke nego što je autor pretpostavio | Položaj koji ciljni kontroler ostavlja nakon promjene alata i uključuju li vaši programi eksplicitni povratni potez |
| Odstupanja i tablica alata | Vrijednosti ofseta i tablice alata izražene su u jedinicama konfiguracije stroja | Isti pohranjeni broj može značiti različitu udaljenost | Koje jedinice glasi zamjena i kako će se postojeće vrijednosti pretvoriti |
| Ciklusi i ravnine | Ciklusi bušenja G87 i G88 navedeni su kao još neprimijenjeni, a ravnine G17.1, G18.1 i G19.1 trenutno nisu podržane | Pozvani ciklus može zaustaviti program umjesto rezanja | Pisani popis svakog ciklusa i ravninskog koda koji vaša biblioteka koristi, provjeren u odnosu na podržani skup |
| Domaći potezi | S G28 ili G30 i samo nekim riječima osi, samo se te osi pomiču | Os koja se prije pomicala može ostati na mjestu, mijenjajući sljedeću operaciju | Pomiču li se neimenovane osi i oslanjaju li se vaši programi na prethodno ponašanje |
| Potprogrami i korisničke šifre | M98 i M99 pozivaju i vraćaju podprograme u Fanuc stilu, a M100 do M199 su korisnički definirani kodovi koji se pokreću kao vanjski programi | Strukture poziva i rezervirani rasponi brojeva mogu se razlikovati | Koje M-brojeve rezervira cilj i kako definira poziv i povratak potprograma |
Kako najprije napraviti popis i reviziju postojećih programa
Možete prikazati cijelu biblioteku bez ponovnog pisanja. Napravite jedan popis svakog programa i njegovog postprocesora, izdvojite različite riječi i strukture koje sadrže i klasificirajte svaku prema skupu naredbi u dokumentima kandidata za kontroler — jer unos koji nije izričito dopušten izaziva pogrešku tumača, dok kod koji znači nešto drugo ne.
- Navedite svaku programsku datoteku sa svojim strojem, trenutnim kontrolerom, CAM postom i datumom zadnjeg pokretanja. Neiskorištene datoteke mogu ostati izvan opsega.
- Ekstrahirajte različite riječi u biblioteci: G-kodovi, M-kodovi, parametri, odmaci rada i alata, pozivi potprograma, makronaredbe ili o-kodovi i struktura na razini datoteke kao što su razgraničenje i znakovi za kraj programa.
- Klasificirajte svaku riječ kao zajedničko kretanje, isti kod s drugačijim značenjem, nije implementirano ili proširenje dobavljača.
- Provjerite svaku klasu prema dokumentiranom popisu naredbi kandidata za kontrolora i sve što dokumentacija ne pokriva dostavite dobavljaču u pisanom obliku.
- Ocijenite svaku datoteku pokrenutu kakva jest, konverziju jednom ili ponovno pisanje i ponovno objavljivanje. Ta podjela je opseg koji navodite i opseg koji testirate.
- Potvrdite da su datoteke potpune: programi koriste razgraničenje datoteke s predznakom postotka i završavaju s M2 ili M30, tako da datoteke koje su bile spojene ili skraćene tijekom uređivanja moraju se podijeliti prije procjene.
- Tretirajte nepoznate kodove kao blokirajuće dok se ne dokaže suprotno, budući da unos koji nije izričito dopušten izaziva pogrešku tumača.
- Označite izbore ciklusa i ravnina koje vaša knjižnica koristi, uključujući cikluse bušenja i ravnine G17.1, G18.1 i G19.1, tako da se mogu provjeriti na popisu podržanih.
- Označite svaku promjenu alata, ofset ili referencu tablice alata i G28 ili G30 početno kretanje, gdje dokumentirane razlike mijenjaju rezultat umjesto zaustavljanja programa.
- Čuvajte gotovu reviziju kao dokument s datumom s priloženim popisom datoteka; to je osnovna vrijednost prema kojoj se mjeri vaše testiranje na stroju.
Koje sučelje, pogon i provjere povratnih informacija odlučuju o izvedivosti
G-kod je samo gornji sloj odluke. Pitajte dobavljača kontrolera koliko osi i koje tipove strojeva pokreće, koje naredbeno sučelje i klasu interpolacije koristi, mogu li se zadržati vaši postojeći pogoni i povratni uređaji i kako se automatska ćelija predaje. SZGH, na primjer, navodi da razvija i proizvodi vlastite CNC kontrolere, servo pogone, servo motore i robotske kontrolere zajedno sa softverom za upravljanje unutar svojih strojeva, te da integrira CNC strojeve i robotske ruke na jednoj upravljačkoj platformi.
| Provjerite | što dobavljač objavljuje | Odluka |
|---|---|---|
| Vrsta stroja i broj osovina | Kontroleri tokarilica preko 2 do 6 osi, kontroler za 6-osno glodanje (SZGH-CNC880MC) i EtherCAT kontroler za glodanje (SZGH-CNC1080MIC) | Zadržati ako su pokriveni broj osovina stroja i kinematika; zaustaviti ako je tip stroja izvan objavljenog raspona |
| Komandno sučelje i interpolacija | Kontroler 6-osnog glodanja opisan je s interpolacijom od 1 ms i online PLC uređivanjem; EtherCAT kontroler za glodanje s interpolacijom od 0,25 ms, ARM+FPGA arhitekturom i interpolacijom splaina | Provjerite prema zahtjevima vaše površine i vremena ciklusa i pitajte koju objavljenu klasu treba vaša obitelj dijelova |
| Pogoni, motori i povratna sprega | Dobavljač razvija i proizvodi vlastite servo pogone, servo motore i kontrolere robota | Provjerite ostaju li postojeći pogoni i uređaji za povratnu informaciju ili su zamijenjeni te kakav signal kontroler očekuje |
| Rukovanje automatizacijom | CNC strojevi i robotske ruke integrirani su na jednoj upravljačkoj platformi | Provjerite tko je vlasnik niza, blokada i sigurnog zaustavljanja prije nego što se ćelija navede |
Programski test ne dokazuje ništa o ulazima, izlazima, naredbama vretena, podmazivanju ili sigurnosnom lancu stroja. Svaki signal mora se provjeriti u skladu s vlastitom električnom dokumentacijom stroja prije puštanja u proizvodnju.
Izvedivost ima i fizičku stranu. Izmjerite prostor u ormaru za zamjensku kontrolu i njegove pogone i potvrdite prostor za montažu, izreze na ploči i ulaz kabela i prostor za savijanje prema objavljenim dimenzijama dobavljača, a ne otisku stare jedinice. Iz električne dokumentacije stroja zabilježite današnju opskrbu — napon, faze i kapacitet — i pitajte dobavljača što je potrebno njegovoj kontroli, pogonima i stezaljkama, kočnicama ili krugovima vretena, umjesto da pretpostavite da će se postojeća opskrba ponovno koristiti nepromijenjena. Potvrdite da kućište uklanja dodatnu toplinu i da postojeća ventilacija ili hlađenje i dalje odgovaraju okruženju stroja. Navedite usluge koje stroj koristi - komprimirani zrak, hidraulika, podmazivanje i rashladno sredstvo - i potvrdite da svaki ostaje dostupan i u redoslijedu nakon zamjene. Svaka provjera koja otvara kućište počinje isključivanjem stroja i odspajanjem od napajanja kako se ne bi mogao ponovno uključiti.
Granice na strani stroja i sigurnosne granice koje treba odrediti prije nego što se posvetite
Imenujte vlasnike prije naručivanja hardvera, jer je naknadna ugradnja s nejasnim granicama mjesto gdje dolazi do oštećenja. Vlasnik stroja čuva sigurnosne funkcije stroja, štitnike, blokade, ograničenja i električnu dokumentaciju; dobavljač kontrolera odgovara za kontrolu koju isporučuje i ponašanje koje dokumentira; integrator posjeduje konverziju programa, ožičenje i puštanje u rad; a nadležna osoba krajnjeg korisnika pušta stroj u proizvodnju. Stavite sve četiri u datoteku projekta u pisanom obliku.
Dvije granice uzrokuju većinu sporova nakon zamjene kontrolera. Prva je sigurnost: zaustavljanje stroja u nuždi, zaštitne blokade i granične funkcije moraju ostati učinkovite tijekom promjene i nakon toga se ponovno testirati. Drugi je provjera: pitajte nadležnu osobu vlasnika stroja i vašeg izvođača radova koji se lokalni električni i sigurnosni zahtjevi za stroj odnose na naknadnu ugradnju, zabilježite odgovor u projektnu datoteku i potpišite prihvaćanje uz taj snimljeni odgovor.
Kako dokazati kompatibilnost na stroju prije potpunog prekida
Dokažite kompatibilnost u fazama, na stroju. Započnite s provjerom tumača koja otkriva pogreške na bilo čemu što kontrola ne dopušta, zatim provjerite označene kodove u jednom bloku pri niskom nadjačavanju, a tek onda izrežite izmjereni prvi članak i usporedite ga s crtežom, a ne s izlazom starog kontrolera.
- Učitajte programe u zamjenski kontroler i pokrenite ih kroz tumač bez pokreta; dokumentirani unos koji nije izričito dopušten proizvodi pogrešku, tako da nepodržane riječi izlaze ovdje, a ne na vretenu.
- Provjerite krajnji položaj izmjene alata i jedinice koje se koriste za odmake i tablice alata, jer dokumentirano ponašanje može ostaviti osi negdje gdje program ne očekuje.
- Dokažite svaki označeni kod u jednom bloku pri najnižem pomaku i brzom nadjačavanju, s čistom radnom omotnicom i operaterom na zadržavanju pomaka.
- Izrežite prvi članak na nekritičnom materijalu, izmjerite ga prema crtežu i vježbajte početne poteze i cikluse označene revizijom.
- Zamrznite objavljeni skup programa i zabilježite verziju softvera kontrolera i konfiguracije s bilješkama o testiranju.
- Prije nego bilo tko radi unutar ormarića ili na ožičenju, isključite stroj i odspojite ga s napajanja te provjerite da se ne može ponovno uključiti. Testiranje programa ne zahtijeva da kabinet bude otvoren.
- Držite poklopce i štitnike na mjestu za svaki električni test, držite druge ljude podalje od radnog omotača i držite ruku na držaču za uvlačenje i hitnom zaustavljanju za prvo pokretanje svakog programa.
- Očekujte pogrešan dio radije nego alarm: drugačije protumačena promjena alata ili neprovedeni ciklus mogu proizvesti tiho odstupanje, stoga usporedite izmjerene dimenzije, ne samo to je li se program izvodio.
- Ponovite test prvog članka nakon bilo koje promjene postprocesora, pomaka ili parametra, jer svaka promjena stvara novi program koji raniji rezultat više ne opisuje.
Zaključak: kompatibilnost je provjerena, a ne pretpostavljena
Odobrite zamjenu kada se dokumenti i stroj slažu: koje programske riječi, cikluse i strukture cilj podržava i kako njegove razlike mijenjaju vaše datoteke; kojim upravljačkim, pogonskim i povratnim sučeljima odgovara; tko posjeduje pretvorbu, sigurnost i odjavu; i inscenirani test od provjere tumača bez pokreta do odmjerenog prvog članka.
Praktično pravilo odlučivanja: nijedna datoteka ne napušta revizijski popis sve dok nije ocijenjena i dokazana na stroju, i nijedan se stroj ne vraća u proizvodnju dok odgovorna osoba ne potpiše zapisnik o testiranju. Ako u dokumentaciji dobavljača nema odgovora na pitanje, dobijte odgovor u pisanom obliku i zadržite ga uz reviziju.
- Provjerite programsku biblioteku prije citiranja zamjene.
- Uskladite sučelja, pogone i povratne informacije, ne samo G-kod.
- Potvrdite prostor u ormaru, napajanje, hlađenje i komprimirani zrak vlastitim dokumentima stroja.
- Pismeno dogovorite granicu odgovornosti.
- Pustite programe samo nakon postupnog testa na stroju.
Često postavljana pitanja
Ova pitanja pokrivaju provjere koje odlučuju o zamjeni: što se kvari unutar programske biblioteke, što se događa s postprocesorima i kako stanica za automatizaciju mijenja sliku.
Hoće li moji postojeći programi raditi nepromijenjeni na zamjenskom kontroleru?
Pretpostavimo da ih treba dokazivati, a ne prepisivati. Zajedničke riječi kretanja obično se kreću na isti način, ali promjena alata koja završava u drugom položaju ili pomacima očitanim u jedinicama strojne konfiguracije mijenja dio bez podizanja alarma.
Postoji li jedan standard G-koda koji jamči kompatibilnost?
Nijedan pojedinačni dokument ne čini dva kontrolera međusobno zamjenjivima. Izvješće tumača RS274/NGC opisuje jedan dijalekt i njegove izmjene, a svaki kontroler objavljuje vlastiti skup naredbi, tako da se kompatibilnost procjenjuje između dva određena kontrolera.
Koji G-kodovi i M-kodovi će se najvjerojatnije pokvariti nakon zamjene?
Promjene alata, odstupanja i jedinice tablice alata, početni pomaci koji pomiču samo imenovane osi, ciklusi bušenja kao što su G87 i G88, ravnine G17.1, G18.1 i G19.1 i rasponi potprograma ili korisničkih kodova kao što su M98, M99 i M100 do M199.
Trebam li ponovno pisati CAM postprocesore nakon zamjene kontrolera?
Samo ako revizija pronađe riječi koje vaša objava emitira, a koje meta obrađuje drugačije ili ih uopće ne obrađuje. Neke biblioteke trebaju podešavanje izlaza, druge ponovno napisanu objavu; revizija govori citat koji.
Koja sučelja kontrolera, pogona i povratne informacije moraju odgovarati stroju?
Broj osi i vrsta stroja, naredbeno sučelje i klasa interpolacije, ostaju li postojeći pogoni i povratni uređaji ili se zamjenjuju te kako se ćelija za automatizaciju predaje. Pitajte za svaki odgovor pismeno.
Mijenja li robot ili ćelija za automatizaciju kontrole kontrolera?
Da. Ćelija dodaje rukovanje: koji uređaj sekvencira robota i stroj, koji posjeduje blokade i sigurno zaustavljanje i tko ih provjerava. Integrirano CNC i upravljanje robotom na jednoj platformi i dalje ostavlja te granice za definiranje vašeg projekta.
Kako mogu brzo revidirati veliku postojeću biblioteku programa?
Navedite datoteke, izdvojite različite riječi i strukture, klasificirajte ih kao dijeljene, različito interpretirane, nepodržane ili specifične za dobavljača, zatim ocijenite svaku datoteku pokrenutu kakva jest, konvertiranje jednom ili ponovno pisanje i zadržite rezultat kao datirani dokument.
Kako testirati kompatibilnost prije rezanja pravog dijela?
Pokrenite tumač s onemogućenim kretanjem, provjerite krajnji položaj izmjene alata i jedinice pomaka, provjerite svaki označeni kod u jednom bloku pri niskom nadjačavanju, zatim izrežite izmjereni prvi članak na nekritičnom materijalu i usporedite ga s crtežom.
Tko je odgovoran ako konvertirani program ili retrofit uzrokuje oštećenje stroja?
Zapišite prije naručivanja hardvera: vlasnik stroja čuva sigurnosne funkcije, štitnike i ograničenja; dobavljač kontrolera odgovara za kontrolu koju isporučuje; integrator posjeduje pretvorbu, ožičenje i puštanje u rad; nadležna osoba krajnjeg korisnika oslobađa proizvodnju.
Što trebamo planirati za obuku i zastoje?
Planirajte to kao projektni zadatak: operaterima i osoblju za održavanje potrebno je vrijeme na novim ekranima, alarmima i koracima oporavka, a konvertirani programi trebaju ponovno provjeru. Dogovorite primopredaju i opseg obuke u ponudi.


