


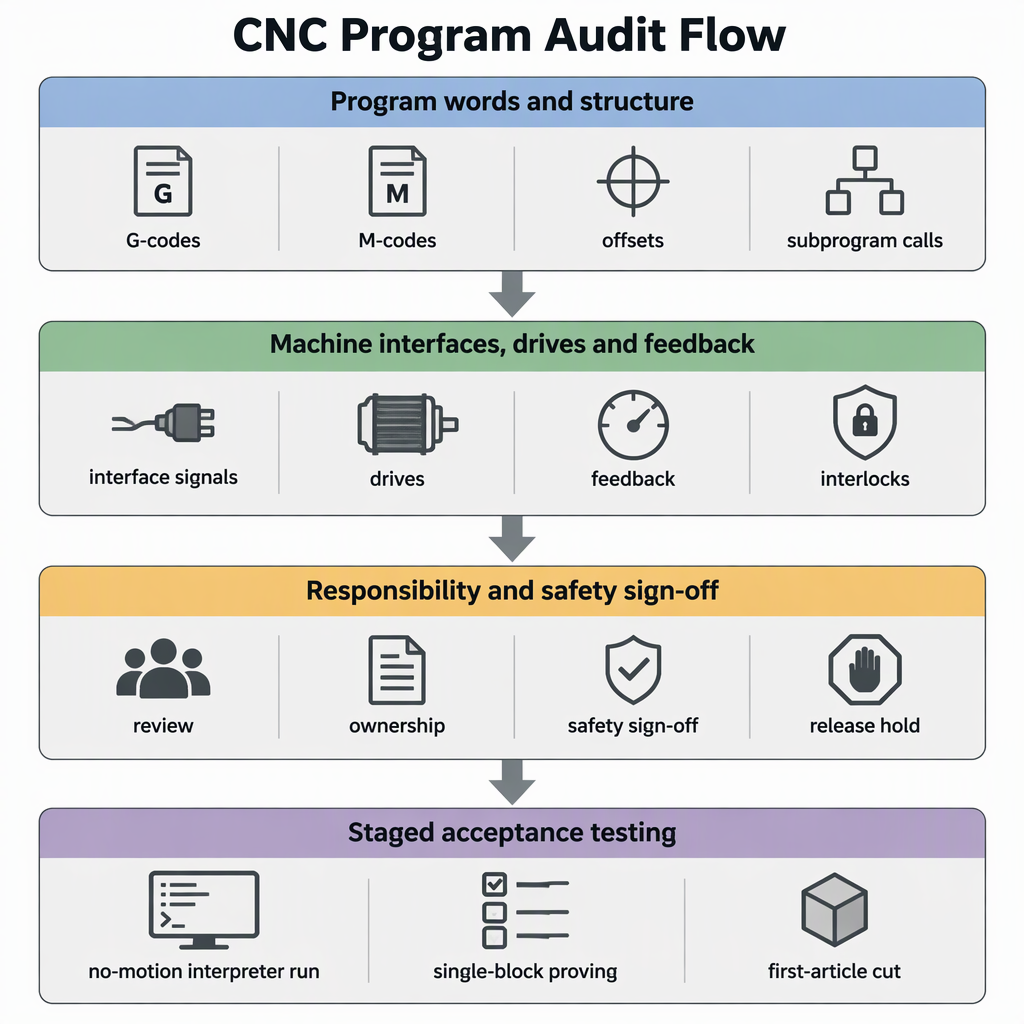
G-kode-kompatibel er et krav om å teste, ikke et løfte om å akseptere. RS274/NGC er en dokumentert dialekt i denne familien: den NIST RS274NGC tolkerapport beskriver en tolk som leser RS274-kode på den dialekten med prosjektmodifikasjoner og driver 3-akset til 6-akset maskineringssenter. Behandle en kontrollererstatning som fire kontroller: revider programbiblioteket mot kandidatens dokumenterte kommandosett, match kontroll-, kjøre- og tilbakemeldingsgrensesnittene, avtal hvem som eier sikkerhet og konvertering, bevis deretter resultatet fra en bevegelse uten bevegelse til en målt første artikkel før du frigir biblioteket. Familienavnet er ikke løftet; kandidatkontrollørens egen dokumentasjon er.
Hvor kontrolldialekter faktisk divergerer
Bevegelsesvokabular er den minst sannsynlige kilden til problemer: stryk, lineære og sirkulære bevegelser, mate- og spindelkommandoer og arbeidsforskyvninger bærer de samme ordene i dialektbeskrivelsen og i implementeringsdokumentasjonen lenket nedenfor. Divergens sitter i detaljene rundt dem - hvordan et verktøyskifte ender, hvilke enheter forskyvninger og verktøytabeller bruker, hvilke sykluser som finnes, og hvordan underprogrammer og brukerdefinerte koder er nummerert. Et program kan lese identisk og likevel kutte annerledes.
De dokumenterte RS274/NGC-forskjeller for en mye brukt åpen kildekodekontroller viser mønsteret du skal se etter, fordi de endrer hva et program gjør i stedet for hvordan det ser ut: en verktøyendring som ikke lenger går tilbake til den opprinnelige posisjonen, forskyvninger og verktøytabellverdier lest i maskinkonfigurasjonsenheter, sykluser som ikke er implementert, og hjemmebevegelser som bare beveger seg i aksenes navn.
| Programelement | Dokumentert forskjell eller tillegg | Hvorfor resultatet endres | Hva skal bekreftes før byttet |
|---|---|---|---|
| Verktøyskifte | Ingen retur til den opprinnelige posisjonen etter et verktøyskifte | Følgende trekk starter fra et annet punkt enn forfatteren antok | Posisjonen målkontrolleren forlater etter et verktøyskifte, og om programmene dine inkluderer et eksplisitt returtrekk |
| Forskyvninger og verktøybord | Offset- og verktøytabellverdier er uttrykt i maskinkonfigurasjonsenheter | Det samme lagrede nummeret kan bety en annen avstand | Hvilke enheter erstatningen leser, og hvordan eksisterende verdier vil bli konvertert |
| Sykler og fly | G87- og G88-boresykluser er oppført som ikke implementert ennå, og G17.1-, G18.1- og G19.1-planene støttes for øyeblikket ikke | En kalt syklus kan stoppe programmet i stedet for å kutte | En skriftlig liste over hver syklus og flykode biblioteket ditt bruker, sjekket mot det støttede settet |
| Hjem flytter | Med G28 eller G30 og bare noen akseord, er det bare disse aksene som beveger seg | En akse som pleide å bevege seg kan bli liggende, og endre den neste operasjonen | Hvorvidt navngitte akser beveger seg, og om programmene dine er avhengige av tidligere oppførsel |
| Underprogrammer og brukerkoder | M98 og M99 kaller og returnerer Fanuc-stil underprogrammer, og M100 til M199 er brukerdefinerte koder som kjøres som eksterne programmer | Samtalestrukturer og reserverte nummerområder kan variere | Hvilke M-numre målreservene, og hvordan det definerer subprogram call and return |
Hvordan inventar og revidere dine eksisterende programmer først
Du kan screene et helt bibliotek uten å skrive det om. Bygg én inventar av hvert program og dets etterbehandler, trekk ut de distinkte ordene og strukturene de inneholder, og klassifiser hver mot kommandosettet som kandidatkontrolløren dokumenterer – fordi inndata som ikke er eksplisitt tillatt gir en tolkefeil, mens en kode som betyr noe annet ikke gjør det.
- List opp hver programfil med maskin, gjeldende kontroller, CAM-post og siste kjøredato. Ubrukte filer kan holde seg utenfor omfanget.
- Trekk ut de distinkte ordene i biblioteket: G-koder, M-koder, parametere, arbeids- og verktøyforskyvninger, underprogramkall, makroer eller o-koder, og filnivåstruktur som avgrensning og programslutttegn.
- Klassifiser hvert ord som delt bevegelse, samme kode med en annen betydning, ikke implementert, eller en leverandørutvidelse.
- Sjekk hver klasse mot kandidatkontrollørens dokumenterte kommandoliste, og legg alt dokumentasjonen ikke dekker til leverandøren skriftlig.
- Poengsum hver fil kjøre-som-er, konverter-en gang eller omskriv-og-repost. Den splitten er omfanget du siterer og omfanget du tester.
- Bekreft at filene er komplette: programmer bruker prosenttegn filavgrensning og slutter med M2 eller M30, så filer som ble sammenkoblet eller avkortet under redigering må deles før vurdering.
- Behandle ukjente koder som blokkering inntil det motsatte er bevist, siden inndata som ikke er eksplisitt tillatt gir en tolkefeil.
- Flagg syklusene og flyvalgene biblioteket ditt bruker, inkludert kjedelige sykluser og G17.1-, G18.1- og G19.1-planene, slik at de kan kontrolleres mot listen som støttes.
- Flagg hvert verktøyskifte, offset eller verktøytabellreferanse og G28 eller G30 hjemflytting, der dokumenterte forskjeller endrer resultatet i stedet for å stoppe programmet.
- Behold den ferdige revisjonen som et datert dokument med fillisten vedlagt; det er grunnlinjen din testing på maskinen måles mot.
Hvilket grensesnitt, stasjon og tilbakemeldingskontroller avgjør gjennomførbarhet
G-kode er bare det øverste laget av avgjørelsen. Spør kontrollerleverandøren hvor mange akser og hvilke maskintyper den driver, hvilket kommandogrensesnitt og interpolasjonsklasse den bruker, om dine eksisterende stasjoner og tilbakemeldingsenheter kan beholdes, og hvordan en automasjonscelle overleverer. SZGH opplyser for eksempel at de utvikler og produserer egne CNC-kontrollere, servodrev, servomotorer og robotkontrollere sammen med kontrollprogramvaren inne i maskinene sine, og at de integrerer CNC-maskiner og robotarmer på én kontrollplattform.
| Sjekk | hva leverandøren publiserer | Beslutning |
|---|---|---|
| Maskintype og aksetall | Dreiebenkkontrollere over 2 til 6 akser, en 6-akset fresekontroller (SZGH-CNC880MC) og en EtherCAT fresekontroller (SZGH-CNC1080MIC) | Behold hvis maskinens aksetall og kinematikk er dekket; stopp hvis maskintypen ligger utenfor det publiserte området |
| Kommandogrensesnitt og interpolering | Den 6-aksede fresekontrolleren er beskrevet med 1 ms interpolering og online PLS-redigering; EtherCAT-fresekontrolleren med 0,25 ms interpolering, ARM+FPGA-arkitektur og spline-interpolering | Bekreft mot overflate- og syklustidskravet ditt, og spør hvilken publisert klasse din delfamilie trenger |
| Drivverk, motorer og tilbakemeldinger | Leverandøren utvikler og produserer egne servodrev, servomotorer og robotkontrollere | Kontroller om eksisterende stasjoner og tilbakemeldingsenheter forblir eller erstattes, og hvilket signal kontrolleren forventer |
| Automatiseringshåndtrykk | CNC-maskiner og robotarmer er integrert på én kontrollplattform | Bekreft hvem som eier sekvensen, forriglingene og sikker stopp før cellen blir sitert |
En programtest beviser ingenting om maskinens innganger, utganger, spindelkommando, smøring eller sikkerhetskjede. Hvert signal skal kontrolleres mot maskinens egen elektriske dokumentasjon før produksjonsfrigivelse.
Gjennomførbarhet har også en fysisk side. Mål skapplassen for erstatningskontrollen og dens stasjoner, og bekreft monteringsplass, panelutskjæringer og kabelinnføring og bøyningsrom mot leverandørens publiserte dimensjoner, ikke den gamle enhetens fotavtrykk. Fra maskinens elektriske dokumentasjon, registrer dagens forsyning – spenning, faser og kapasitet – og spør leverandøren hva dens styring, stasjoner og klemme-, bremse- eller spindelkretser trenger, i stedet for å anta at den eksisterende forsyningen gjenbrukes uendret. Bekreft at skapet fjerner den tilførte varmen og at eksisterende ventilasjon eller kjøling fortsatt passer til maskinens miljø. List opp tjenestene maskinen forbruker – trykkluft, hydraulikk, smøring og kjølevæske – og bekreft at hvert opphold er tilgjengelig og i rekkefølge etter byttet. Enhver kontroll som åpner skapet begynner med å slå av maskinen og koble den fra strømforsyningen slik at den ikke kan gjenopprettes.
Maskinside- og sikkerhetsgrenser som må avgjøres før du forplikter deg
Navngi eierne før du bestiller maskinvare, fordi en ettermontering med uklar grense er der skaden lander. Maskineieren oppbevarer maskinens sikkerhetsfunksjoner, verner, forriglinger, grenser og elektrisk dokumentasjon; kontrolleren leverandøren svarer for kontrollen den leverer og atferden den dokumenterer; integratoren eier programkonvertering, kabling og igangkjøring; og sluttbrukerens kompetente person frigir maskinen for produksjon. Skriv alle fire i prosjektmappen skriftlig.
To grenser forårsaker de fleste tvister etter et kontrollerbytte. Den første er sikkerheten: Maskinens nødstopp, beskyttelsesforriglinger og grensefunksjoner må forbli effektive gjennom endringen og testes igjen etterpå. Den andre er verifisering: spør maskineierens kompetente person og din elektroentreprenør hvilke lokale el- og maskinsikkerhetskrav som gjelder for ettermonteringen, noter svaret i prosjektfilen og signer aksept mot det registrerte svaret.
Hvordan bevise kompatibilitet på maskinen før full kapping
Bevis kompatibilitet i etapper, på maskinen. Start med en tolkesjekk som tar opp feil på alt kontrollen ikke tillater, verifiser deretter de flaggede kodene i enkeltblokk ved lav overstyring, og først deretter kuttet en målt første artikkel og sammenligne den med tegningen, ikke den gamle kontrollerens utgang.
- Last inn programmene i erstatningskontrolleren og kjør dem gjennom tolken uten bevegelse; dokumentert inndata som ikke er eksplisitt tillatt produserer en feil, så ustøttede ord dukker opp her i stedet for ved spindelen.
- Sjekk endeposisjonen for verktøybytte og enhetene som brukes for forskyvninger og verktøytabeller, fordi den dokumenterte oppførselen kan etterlate aksene et sted programmet ikke forventer.
- Bevis hver flagget kode i én blokk ved laveste fôring og rask overstyring, med arbeidskonvolutten klar og operatøren ved fôrhold.
- Klipp ut en første artikkel om ikke-kritisk materiale, mål den opp mot tegningen, og tren hjemmebevegelsene og syklusene som revisjonen din flagget.
- Frys det utgitte programsettet og registrer kontrollerprogramvaren og konfigurasjonsversjonen med testnotatene.
- Før noen jobber inne i skapet eller på ledningene, slå av maskinen og koble den fra strømforsyningen, og bekreft at den ikke kan gjenopprettes. Programtesting krever ikke at skapet er åpent.
- Hold deksler og beskyttelser på plass for hver drevet test, hold andre mennesker unna arbeidskonvolutten, og hold en hånd på fôringsholderen og nødstoppen for den første kjøringen av hvert program.
- Forvent en feil del i stedet for en alarm: en annerledes tolket verktøyendring eller en uimplementert syklus kan produsere et stille avvik, så sammenlign målte dimensjoner, ikke bare om programmet kjørte.
- Gjenta den første artikkeltesten etter enhver postprosessor, offset eller parameterendring, fordi hver endring skaper et nytt program som det tidligere resultatet ikke lenger beskriver.
Konklusjon: Kompatibilitet er bekreftet, ikke antatt
Godkjenn en erstatning når dokumentene og maskinen er enige: hvilke programord, sykluser og strukturer målet støtter og hvordan forskjellene endrer filene dine; hvilke kontroll-, driv- og tilbakemeldingsgrensesnitt den matcher; hvem som eier konvertering, sikkerhet og sign-off; og en trinnvis test fra en tolk uten bevegelse til en målt første artikkel.
En praktisk beslutningsregel: ingen fil forlater revisjonslisten før den er skåret og bevist på maskinen, og ingen maskin går tilbake til produksjon før den ansvarlige personen signerer testprotokollen. Der leverandørens dokumentasjon ikke svarer på et spørsmål, få svaret skriftlig og ta vare på tilsynet.
- Revider programbiblioteket før du siterer byttet.
- Match grensesnitt, stasjoner og tilbakemeldinger, ikke bare G-kode.
- Bekreft skapplass, strømforsyning, kjøling og trykkluft med maskinens egne dokumenter.
- Avtal ansvarsgrensen skriftlig.
- Frigi programmer bare etter en trinnvis test på maskinen.
Ofte stilte spørsmål
Disse spørsmålene dekker sjekkene som bestemmer en erstatning: hva som går i stykker inne i et programbibliotek, hva som skjer med post-prosessorer, og hvordan en automatiseringscelle endrer bildet.
Vil de eksisterende programmene mine kjøre uendret på en erstatningskontroller?
Anta at de trenger bevis i stedet for omskrivning. Delte bevegelsesord beveger seg vanligvis på samme måte, men et verktøyskifte som ender i en annen posisjon eller forskyvninger som leses i maskinkonfigurasjonsenheter endrer delen uten å slå alarm.
Finnes det én G-kodestandard som garanterer kompatibilitet?
Ingen enkelt dokument gjør to kontrollere utskiftbare. RS274/NGC-tolkerapporten beskriver én dialekt og dens modifikasjoner, og hver kontroller publiserer sitt eget kommandosett, så kompatibilitet vurderes mellom to spesifikke kontrollere.
Hvilke G-koder og M-koder vil mest sannsynlig gå i stykker etter et bytte?
Verktøyendringer, offset- og verktøytabellenheter, hjemmebevegelser som bare flytter navngitte akser, boresykluser som G87 og G88, G17.1-, G18.1- og G19.1-planene, og underprogram- eller brukerkodeområder som M98, M99 og M100 til M199.
Må jeg omskrive CAM-postprosessorer etter at jeg har byttet ut kontrolleren?
Bare hvis tilsynet finner ord innlegget ditt avgir som målet håndterer annerledes eller ikke i det hele tatt. Noen biblioteker trenger en utdatajustering, andre et omskrevet innlegg; revisjonen forteller sitatet hvilket.
Hvilke kontroller, stasjoner og tilbakemeldingsgrensesnitt må samsvare med maskinen?
Akseantall og maskintype, kommandogrensesnittet og interpolasjonsklassen, om eksisterende stasjoner og tilbakemeldingsenheter forblir eller erstattes, og hvordan en automasjonscelle overleverer. Be om hvert svar skriftlig.
Endrer en robot eller automasjonscelle kontrolleren?
Ja. En celle legger til et håndtrykk: hvilken enhet som sekvenserer robot og maskin, hvem eier låsene og den sikre stoppet, og hvem som verifiserer dem. Integrert CNC- og robotkontroll på én plattform etterlater fortsatt disse grensene for prosjektet ditt å definere.
Hvordan reviderer jeg et stort eksisterende programbibliotek raskt?
List opp filene, trekk ut de distinkte ordene og strukturene, klassifiser dem som delte, forskjellig tolket, ikke støttet eller leverandørspesifikke, poeng så hver fil kjøres som den er, konverter en gang eller omskriv, og behold resultatet som et datert dokument.
Hvordan tester jeg kompatibilitet før jeg kutter en ekte del?
Kjør tolken med bevegelse deaktivert, kontroller verktøyskiftende endeposisjon og forskyvningsenheter, bevis hver flagget kode i en enkelt blokk ved lav overstyring, kutt deretter en målt første artikkel på ikke-kritisk materiale og sammenlign den med tegningen.
Hvem er ansvarlig hvis et konvertert program eller ettermontering forårsaker maskinskade?
Skriv det ned før du bestiller maskinvare: maskineieren holder sikkerhetsfunksjoner, verner og grenser; kontrolleren leverandøren svarer for kontrollen den leverer; integratoren eier konvertering, kabling og igangkjøring; sluttbrukerens kompetente person slipper produksjonen.
Hva bør vi planlegge for trening og nedetid?
Planlegg det som en prosjektoppgave: Operatører og vedlikeholdspersonell trenger tid på nye skjermer, alarmer og gjenopprettingstrinn, og konverterte programmer må prøves på nytt. Avtal overlevering og opplæringsomfang i tilbudet.


