


La compatibilidad con código G es un reclamo para probar, no una promesa para aceptar. RS274/NGC es un dialecto documentado de esta familia: el El informe del intérprete NIST RS274NGC describe un intérprete que lee el código RS274 en ese dialecto con modificaciones del proyecto y controla centros de mecanizado de 3 a 6 ejes. Trate el reemplazo de un controlador como cuatro comprobaciones: audite la biblioteca del programa con el conjunto de comandos documentado del candidato, haga coincidir las interfaces de control, accionamiento y retroalimentación, acuerde quién es el propietario de la seguridad y la conversión, y luego pruebe el resultado de una ejecución sin movimiento con un primer artículo medido antes de liberar la biblioteca. El apellido no es la promesa; La propia documentación del controlador candidato es.
Donde los dialectos del controlador realmente divergen
El vocabulario de movimiento es la fuente menos probable de problemas: rápidos, movimientos lineales y circulares, comandos de avance y husillo y compensaciones de trabajo llevan las mismas palabras en la descripción del dialecto y en la documentación de implementación vinculada a continuación. La divergencia reside en los detalles que los rodean: cómo finaliza un cambio de herramienta, qué unidades de compensación y tablas de herramientas se utilizan, qué ciclos existen y cómo se numeran los subprogramas y los códigos definidos por el usuario. Un programa puede leer de manera idéntica y aun así cortar de manera diferente.
El Las diferencias RS274/NGC documentadas de un controlador de código abierto ampliamente utilizado muestran el patrón a buscar, porque cambian lo que hace un programa en lugar de su apariencia: un cambio de herramienta que ya no regresa a la posición original, compensaciones y valores de tabla de herramientas leídos en unidades de configuración de la máquina, ciclos que no se implementan y movimientos de inicio que mueven solo los ejes nombrados en el comando.
| Elemento del programa | Diferencia o adición documentada | Por qué cambia el resultado | Qué confirmar antes del intercambio |
|---|---|---|---|
| Cambio de herramienta | No retorno a la posición original después de un cambio de herramienta | El siguiente movimiento comienza desde un punto diferente al que asumió el autor. | La posición que deja el controlador de destino después de un cambio de herramienta y si sus programas incluyen un movimiento de retorno explícito |
| Compensaciones y tabla de herramientas. | Los valores de compensación y tabla de herramientas se expresan en unidades de configuración de la máquina. | El mismo número almacenado puede significar una distancia diferente | Qué unidades lee el reemplazo y cómo se convertirán los valores existentes |
| Ciclos y aviones | Los ciclos de mandrinado G87 y G88 figuran como aún no implementados y los planos G17.1, G18.1 y G19.1 no son compatibles actualmente. | Un ciclo llamado puede detener el programa en lugar de cortarlo. | Una lista escrita de cada ciclo y código de plano que utiliza su biblioteca, cotejados con el conjunto admitido. |
| mudanzas de casa | Con G28 o G30 y solo algunas palabras de eje, solo esos ejes se mueven | Un eje que solía moverse puede quedarse quieto, cambiando la siguiente operación | Si los ejes sin nombre se mueven y si sus programas se basan en el comportamiento anterior |
| Subprogramas y códigos de usuario. | M98 y M99 llaman y devuelven subprogramas estilo Fanuc, y M100 a M199 son códigos definidos por el usuario que se ejecutan como programas externos. | Las estructuras de llamadas y los rangos de números reservados pueden diferir | Qué números M reserva el objetivo y cómo define la llamada y el retorno del subprograma |
Cómo inventariar y auditar sus programas existentes primero
Puede examinar una biblioteca completa sin tener que reescribirla. Cree un inventario de cada programa y su posprocesador, extraiga las distintas palabras y estructuras que contienen y clasifique cada una según el conjunto de comandos de los documentos del controlador candidato, porque la entrada que no está permitida explícitamente genera un error de interpretación, mientras que un código que significa otra cosa no.
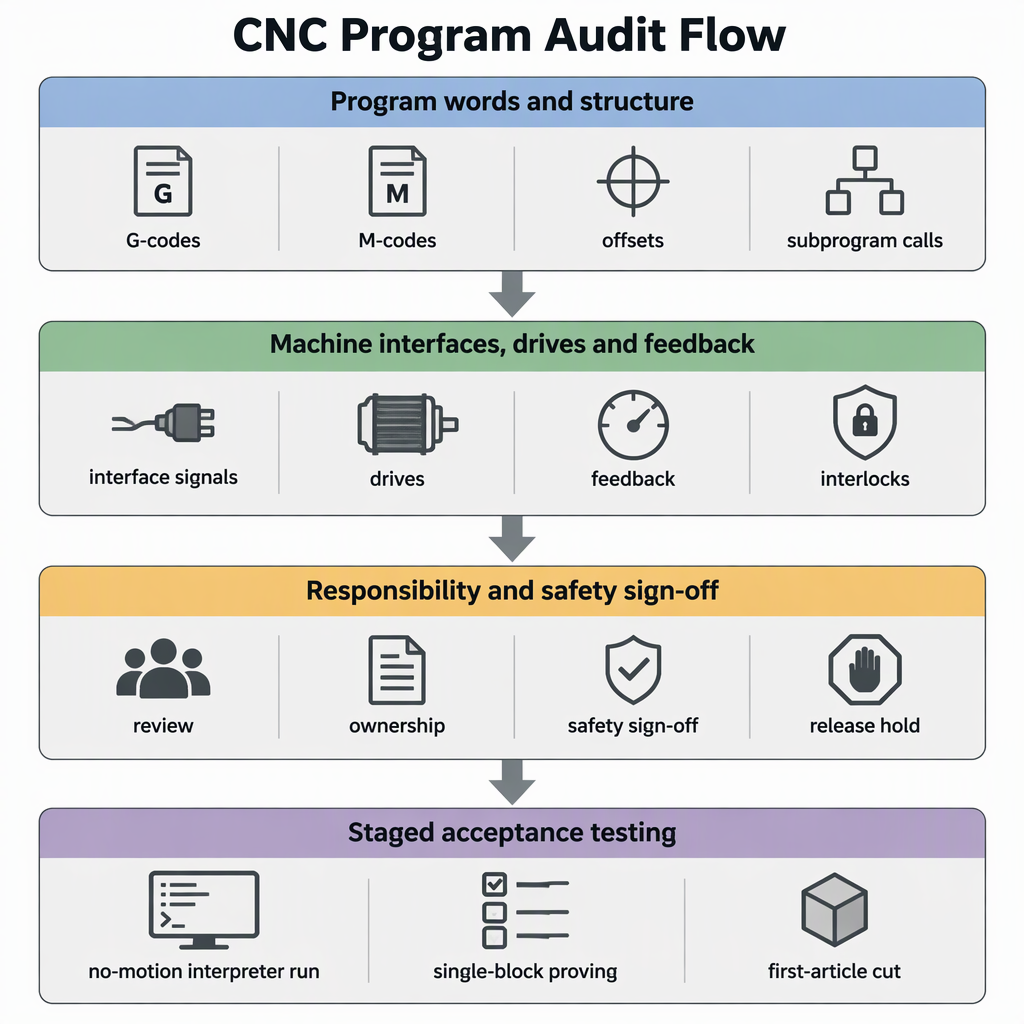
- Enumere cada archivo de programa con su máquina, controlador actual, publicación CAM y fecha de última ejecución. Los archivos no utilizados pueden permanecer fuera de alcance.
- Extraiga las distintas palabras de la biblioteca: códigos G, códigos M, parámetros, compensaciones de trabajo y herramientas, llamadas de subprogramas, macros o códigos O y estructuras a nivel de archivos, como demarcaciones y caracteres de fin de programa.
- Clasifique cada palabra como movimiento compartido, mismo código con un significado diferente, no implementado o una extensión del proveedor.
- Verifique cada clase con la lista de comandos documentada del controlador candidato y envíe por escrito al proveedor todo lo que la documentación no cubra.
- Califique cada archivo ejecutado tal como está, conviértalo una vez o reescriba y vuelva a publicar. Esa división es el alcance que cita y el alcance que prueba.
- Confirme que los archivos estén completos: los programas usan una demarcación de archivos con signo de porcentaje y terminan con M2 o M30, por lo que los archivos que se concatenaron o truncaron durante la edición deben dividirse antes de la evaluación.
- Trate los códigos desconocidos como bloqueo hasta que se demuestre lo contrario, ya que la entrada que no está permitida explícitamente genera un error de interpretación.
- Marque los ciclos y las selecciones de planos que utiliza su biblioteca, incluidos los ciclos de mandrinado y los planos G17.1, G18.1 y G19.1, para que puedan compararse con la lista admitida.
- Marque cada cambio de herramienta, compensación o referencia de tabla de herramientas y movimiento de inicio G28 o G30, donde las diferencias documentadas cambian el resultado en lugar de detener el programa.
- Mantener la auditoría terminada como un documento fechado con la lista de archivos adjunta; es la línea de base con la que se miden sus pruebas en máquina.
¿Qué controles de interfaz, accionamiento y retroalimentación deciden la viabilidad?
El código G es sólo la capa superior de la decisión. Pregunte al proveedor del controlador cuántos ejes y qué tipos de máquinas controla, qué interfaz de comando y clase de interpolación utiliza, si sus accionamientos y dispositivos de retroalimentación existentes se pueden conservar y cómo se transfiere una celda de automatización. SZGH, por ejemplo, afirma que desarrolla y fabrica sus propios controladores CNC, servoaccionamientos, servomotores y controladores de robots junto con el software de control dentro de sus máquinas, e integra máquinas CNC y brazos robóticos en una plataforma de control.
| Verifique | lo que publica el proveedor | Decisión |
|---|---|---|
| Tipo de máquina y número de ejes. | Controladores de torno de 2 a 6 ejes, un controlador de fresado de 6 ejes (SZGH-CNC880MC) y un controlador de fresado EtherCAT (SZGH-CNC1080MIC) | Mantener si el número de ejes y la cinemática de la máquina están cubiertos; detenerse si el tipo de máquina se encuentra fuera del rango publicado |
| Interfaz de comando e interpolación. | Se describe el controlador de fresado de 6 ejes con interpolación de 1 ms y edición PLC en línea; el controlador de fresado EtherCAT con interpolación de 0,25 ms, arquitectura ARM+FPGA e interpolación spline | Verifique sus requisitos de superficie y tiempo de ciclo y pregunte qué clase publicada necesita su familia de piezas. |
| Accionamientos, motores y retroalimentación | El proveedor desarrolla y fabrica sus propios servoaccionamientos, servomotores y controladores de robots. | Verifique si las unidades y dispositivos de retroalimentación existentes permanecen o se reemplazan, y qué señal espera el controlador |
| Apretón de manos de automatización | Las máquinas CNC y los brazos robóticos están integrados en una plataforma de control | Verificar quién es el propietario de la secuencia, los enclavamientos y la parada segura antes de cotizar la celda. |
Una prueba de programa no demuestra nada sobre las entradas y salidas de la máquina, el control del husillo, la lubricación o la cadena de seguridad. Cada señal debe compararse con la documentación eléctrica propia de la máquina antes del lanzamiento a producción.
La viabilidad también tiene un aspecto físico. Mida el espacio del gabinete para el control de reemplazo y sus unidades, y confirme el espacio de montaje, los recortes del panel y la entrada de cables y el espacio para doblar con las dimensiones publicadas por el proveedor, no con la huella de la unidad anterior. A partir de la documentación eléctrica de la máquina, registre el suministro actual (voltaje, fases y capacidad) y pregunte al proveedor qué necesitan sus circuitos de control, accionamientos y abrazadera, freno o husillo, en lugar de asumir que el suministro existente se reutiliza sin cambios. Confirme que el gabinete elimina el calor agregado y que la ventilación o refrigeración existente aún se adapta al entorno de la máquina. Enumere los servicios que consume la máquina (aire comprimido, sistema hidráulico, lubricación y refrigerante) y confirme que cada uno de ellos permanezca disponible y secuenciado después del cambio. Cualquier control que abra el armario comienza con el apagado de la máquina y su desconexión de la alimentación para que no pueda volver a energizarse.
Límites de seguridad y del lado de la máquina que deben establecerse antes de comprometerse
Nombre a los propietarios antes de ordenar hardware, porque una modernización con un límite poco claro es donde se produce el daño. El propietario de la máquina conserva las funciones de seguridad, protecciones, enclavamientos, límites y documentación eléctrica de la máquina; el proveedor del controlador responde por el control que suministra y el comportamiento que documenta; el integrador es propietario de la conversión, el cableado y la puesta en servicio del programa; y la persona competente del usuario final libera la máquina para la producción. Coloque los cuatro en el archivo del proyecto por escrito.
Dos límites causan la mayoría de las disputas después de un cambio de controlador. El primero es la seguridad: la parada de emergencia de la máquina, los enclavamientos de protección y las funciones de limitación deben permanecer eficaces durante el cambio y volver a probarse después. La segunda es la verificación: pregunte a la persona competente del propietario de la máquina y a su contratista eléctrico qué requisitos eléctricos y de seguridad de las máquinas locales se aplican a la modernización, registre la respuesta en el archivo del proyecto y firme la aceptación de esa respuesta registrada.
Cómo demostrar la compatibilidad en la máquina antes de la transición completa
Demostrar la compatibilidad por etapas, en la máquina. Comience con una verificación del intérprete que genere errores en cualquier cosa que el control no permita, luego verifique los códigos marcados en un solo bloque con anulación baja, y solo luego corte un primer artículo medido y compárelo con el dibujo, no con la salida del controlador anterior.
- Cargue los programas en el controlador de reemplazo y ejecútelos a través del intérprete sin movimiento; la entrada documentada que no está permitida explícitamente produce un error, por lo que las palabras no admitidas aparecen aquí en lugar de en el eje.
- Verifique la posición final del cambio de herramienta y las unidades utilizadas para compensaciones y tablas de herramientas, porque el comportamiento documentado puede dejar los ejes en algún lugar que el programa no espera.
- Pruebe cada código marcado en un solo bloque en el avance más bajo y en anulación rápida, con el área de trabajo despejada y el operador en la espera de avance.
- Corte un primer artículo sobre material no crítico, mídalo con el dibujo y ejerza los movimientos y ciclos de inicio que su auditoría marcó.
- Congele el conjunto de programas publicado y registre el software del controlador y la versión de configuración con las notas de prueba.
- Antes de que alguien trabaje dentro del gabinete o en el cableado, apague la máquina y desconéctela de su fuente de alimentación, y confirme que no se puede volver a energizar. Las pruebas del programa no requieren que el gabinete esté abierto.
- Mantenga cubiertas y protecciones en su lugar para cada prueba motorizada, mantenga a otras personas alejadas del área de trabajo y mantenga una mano en la retención de alimentación y la parada de emergencia durante la primera ejecución de cada programa.
- Espere una pieza incorrecta en lugar de una alarma: un cambio de herramienta interpretado de manera diferente o un ciclo no implementado pueden producir una desviación silenciosa, así que compare las dimensiones medidas, no solo si se ejecutó el programa.
- Repita la prueba del primer artículo después de cualquier cambio de posprocesador, compensación o parámetro, porque cada cambio crea un nuevo programa que el resultado anterior ya no describe.
Conclusión: la compatibilidad se verifica, no se asume
Aprobar un reemplazo cuando los documentos y la máquina coincidan: qué palabras de programa, ciclos y estructuras admite el destino y cómo sus diferencias cambian sus archivos; con qué interfaces de control, accionamiento y retroalimentación coincide; quién es el propietario de la conversión, la seguridad y la aprobación; y una prueba por etapas desde una verificación de intérprete sin movimiento hasta un primer artículo medido.
Una regla de decisión práctica: ningún archivo sale de la lista de auditoría hasta que haya sido calificado y probado en la máquina, y ninguna máquina regresa a producción hasta que la persona responsable firme el registro de prueba. Cuando la documentación del proveedor no responda una pregunta, obtenga la respuesta por escrito y consérvela con la auditoría.
- Audite la biblioteca del programa antes de cotizar el intercambio.
- Haga coincidir interfaces, unidades y retroalimentación, no solo código G.
- Confirme el espacio del gabinete, el suministro de energía, la refrigeración y el aire comprimido con los propios documentos de la máquina.
- Acordar el límite de responsabilidad por escrito.
- Libere los programas solo después de una prueba en la máquina por etapas.
Preguntas frecuentes
Estas preguntas cubren las comprobaciones que deciden un reemplazo: qué se rompe dentro de una biblioteca de programas, qué sucede con los posprocesadores y cómo una celda de automatización cambia la imagen.
¿Mis programas existentes se ejecutarán sin cambios en un controlador de reemplazo?
Supongamos que necesitan demostrarlo en lugar de reescribirlo. Las palabras de movimiento compartido generalmente se mueven de la misma manera, pero un cambio de herramienta que termina en una posición diferente o compensaciones leídas en las unidades de configuración de la máquina cambia la pieza sin generar una alarma.
¿Existe algún estándar de código G que garantice la compatibilidad?
Ningún documento hace que dos controladores sean intercambiables. El informe del intérprete RS274/NGC describe un dialecto y sus modificaciones, y cada controlador publica su propio conjunto de comandos, por lo que se juzga la compatibilidad entre dos controladores específicos.
¿Qué códigos G y códigos M tienen más probabilidades de romperse después de un intercambio?
Cambios de herramientas, unidades de compensación y tabla de herramientas, movimientos iniciales que mueven solo ejes con nombre, ciclos de mandrinado como G87 y G88, los planos G17.1, G18.1 y G19.1, y rangos de subprogramas o códigos de usuario como M98, M99 y M100 a M199.
¿Necesito reescribir los postprocesadores CAM después de reemplazar el controlador?
Solo si la auditoría encuentra palabras que emite su publicación y que el objetivo maneja de manera diferente o no las maneja en absoluto. Algunas bibliotecas necesitan un ajuste de salida, otras una publicación reescrita; la auditoría le dice a la cotización cuál.
¿Qué interfaces de controlador, accionamiento y retroalimentación deben coincidir con la máquina?
El número de ejes y el tipo de máquina, la interfaz de comando y la clase de interpolación, si los accionamientos y dispositivos de retroalimentación existentes se mantienen o se reemplazan y cómo se transfiere una celda de automatización. Solicite cada respuesta por escrito.
¿Un robot o una célula de automatización cambia los controles del controlador?
Sí. Una celda agrega un apretón de manos: qué dispositivo secuencia el robot y la máquina, quién posee los enclavamientos y la parada segura, y quién los verifica. El control integrado de CNC y robot en una plataforma aún deja esos límites que su proyecto debe definir.
¿Cómo audito rápidamente una gran biblioteca de programas existente?
Enumere los archivos, extraiga las distintas palabras y estructuras, clasifíquelas como compartidas, interpretadas de manera diferente, no compatibles o específicas del proveedor, luego califique cada archivo ejecutado tal como está, conviértalo una vez o reescriba, y mantenga el resultado como un documento fechado.
¿Cómo pruebo la compatibilidad antes de cortar una pieza real?
Ejecute el intérprete con el movimiento desactivado, verifique la posición final del cambio de herramienta y las unidades de compensación, pruebe cada código marcado en un solo bloque con anulación baja, luego corte un primer artículo medido en material no crítico y compárelo con el dibujo.
¿Quién es responsable si un programa modificado o una actualización causan daños a la máquina?
Anótelo antes de realizar el pedido de hardware: el propietario de la máquina conserva las funciones, protecciones y límites de seguridad; el proveedor del controlador responde por el control que suministra; el integrador es propietario de la conversión, el cableado y la puesta en servicio; la persona competente del usuario final libera la producción.
¿Qué debemos planificar para la formación y el tiempo de inactividad?
Planifíquelo como una tarea de proyecto: los operadores y el personal de mantenimiento necesitan tiempo en nuevas pantallas, alarmas y pasos de recuperación, y los programas convertidos necesitan volver a probarse. Acordar el alcance de la entrega y la formación en el presupuesto.


