


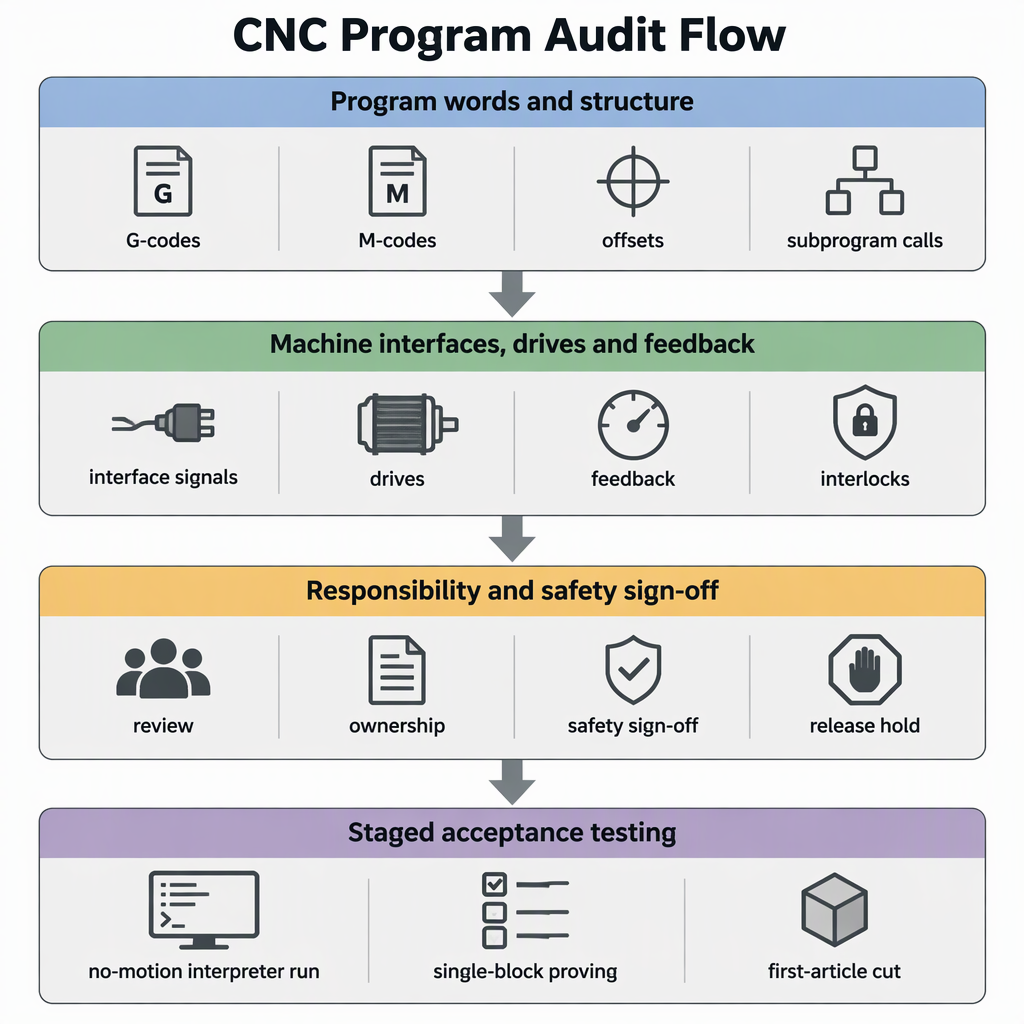
G-코드 호환은 테스트하라는 주장이지 수락하겠다는 약속은 아닙니다. RS274/NGC는 이 계열에 속하는 문서화된 방언 중 하나입니다. NIST RS274NGC 통역사 보고서는 프로젝트 수정을 통해 해당 방언으로 RS274 코드를 읽고 3축~6축 머시닝 센터를 구동하는 통역사에 대해 설명합니다. 컨트롤러 교체를 4가지 점검으로 간주합니다. 즉, 후보자의 문서화된 명령 세트에 대해 프로그램 라이브러리를 감사하고, 제어, 드라이브 및 피드백 인터페이스를 일치시키고, 안전 및 변환을 소유한 사람에 동의한 다음, 라이브러리를 출시하기 전에 측정된 첫 번째 항목에 대한 무동작 실행 결과를 증명합니다. 성은 약속이 아닙니다. 후보 컨트롤러의 자체 문서는 다음과 같습니다.
컨트롤러 방언이 실제로 갈라지는 곳
모션 어휘는 문제의 원인이 될 가능성이 가장 낮습니다. 급류, 선형 및 원형 이동, 피드 및 스핀들 명령, 작업 오프셋은 방언 설명과 아래 링크된 구현 문서에서 동일한 단어를 전달합니다. 도구 변경이 어떻게 끝나는지, 어떤 단위 오프셋과 도구 테이블이 사용되는지, 어떤 사이클이 존재하는지, 서브프로그램과 사용자 정의 코드에 번호가 매겨지는 방법 등 세부 사항에 차이가 있습니다. 프로그램은 동일하게 읽을 수 있지만 여전히 다르게 잘라낼 수 있습니다.
그만큼 널리 사용되는 오픈 소스 컨트롤러 중 하나의 문서화된 RS274/NGC 차이점은 프로그램이 보이는 방식보다는 수행하는 작업을 변경하기 때문에 찾아야 할 패턴을 보여줍니다. 즉, 더 이상 원래 위치로 돌아가지 않는 도구 변경, 기계 구성 단위에서 읽은 오프셋 및 도구 테이블 값, 구현되지 않은 사이클, 명령에 명명된 축만 이동하는 원점 이동 등이 있습니다.
| 프로그램 요소 | 문서화된 차이점 또는 추가 | 결과가 변경되는 이유 | 교체 전 확인해야 할 사항 |
|---|---|---|---|
| 도구 변경 | 공구 교환 후 원래 위치로 돌아갈 수 없음 | 다음 행보는 작가가 가정한 것과는 다른 지점에서 시작된다. | 도구 변경 후 대상 컨트롤러가 떠나는 위치 및 프로그램에 명시적인 복귀 이동이 포함되어 있는지 여부 |
| 오프셋 및 도구 테이블 | 오프셋 및 공구 테이블 값은 기계 구성 단위로 표현됩니다. | 저장된 동일한 숫자는 다른 거리를 의미할 수 있습니다. | 교체가 읽는 단위 및 기존 값이 변환되는 방법 |
| 사이클과 비행기 | G87 및 G88 보링 사이클은 아직 구현되지 않은 것으로 나열되며 G17.1, G18.1 및 G19.1 평면은 현재 지원되지 않습니다. | 호출된 사이클은 절단하는 대신 프로그램을 중지할 수 있습니다. | 라이브러리에서 사용하는 모든 사이클 및 평면 코드의 목록을 지원되는 세트와 비교하여 확인합니다. |
| 집 이사 | G28 또는 G30과 일부 축 단어만 사용하면 해당 축만 이동합니다. | 이동하던 축이 그대로 유지되어 다음 작업이 변경될 수 있습니다. | 이름 없는 축 이동 여부 및 프로그램이 이전 동작에 의존하는지 여부 |
| 서브프로그램 및 사용자 코드 | M98 및 M99 호출 및 반환 Fanuc 스타일 하위 프로그램, M100 ~ M199는 외부 프로그램으로 실행되는 사용자 정의 코드입니다. | 통화 구조와 예약 번호 범위는 다를 수 있습니다. | 대상이 예약하는 M-번호 및 하위 프로그램 호출 및 반환을 정의하는 방법 |
기존 프로그램을 먼저 조사하고 감사하는 방법
다시 작성하지 않고도 전체 라이브러리를 스크리닝할 수 있습니다. 모든 프로그램과 그 후처리기에 대해 하나의 인벤토리를 구축하고, 포함된 고유한 단어와 구조를 추출하고, 후보 컨트롤러 문서에 설정된 명령에 대해 각각을 분류합니다. 왜냐하면 명시적으로 허용되지 않은 입력은 인터프리터 오류를 발생시키는 반면, 다른 것을 의미하는 코드는 그렇지 않기 때문입니다.
- 기계, 현재 컨트롤러, CAM 포스트 및 마지막 실행 날짜와 함께 모든 프로그램 파일을 나열합니다. 사용하지 않는 파일은 범위를 벗어날 수 있습니다.
- G 코드, M 코드, 매개변수, 작업 및 공구 오프셋, 서브프로그램 호출, 매크로 또는 O 코드, 경계 및 프로그램 종료 문자와 같은 파일 수준 구조 등 고유 단어를 라이브러리에서 추출합니다.
- 각 단어를 공유 모션, 다른 의미를 갖는 동일한 코드, 구현되지 않음 또는 공급업체 확장으로 분류합니다.
- 후보 컨트롤러의 문서화된 명령 목록과 비교하여 각 클래스를 확인하고 문서에서 다루지 않는 모든 내용을 공급업체에 서면으로 전달하십시오.
- 각 파일을 있는 그대로 실행하거나, 한 번만 변환하거나, 다시 작성하고 다시 게시하여 점수를 매깁니다. 해당 분할은 인용하는 범위와 테스트하는 범위입니다.
- 파일이 완전한지 확인하십시오. 프로그램은 퍼센트 기호 파일 구분을 사용하고 M2 또는 M30으로 끝나므로 편집 중에 연결되거나 잘린 파일은 평가 전에 분할해야 합니다.
- 명시적으로 허용되지 않은 입력은 해석기 오류를 발생시키므로 달리 입증될 때까지 알 수 없는 코드를 차단으로 처리합니다.
- 보링 사이클 및 G17.1, G18.1 및 G19.1 평면을 포함하여 라이브러리에서 사용하는 사이클 및 평면 선택에 플래그를 지정하여 지원되는 목록과 비교하여 확인할 수 있습니다.
- 문서화된 차이점이 프로그램을 중지하는 대신 결과를 변경하는 모든 공구 변경, 오프셋 또는 공구 테이블 참조와 G28 또는 G30 홈 이동에 플래그를 지정합니다.
- 완료된 감사를 파일 목록이 첨부된 날짜가 지정된 문서로 보관하십시오. 이는 기계 내 테스트를 측정하는 기준입니다.
어떤 인터페이스, 드라이브 및 피드백 검사가 타당성을 결정하는지
G 코드는 결정의 최상위 계층일 뿐입니다. 컨트롤러 공급업체에 구동하는 축 수와 기계 유형, 사용하는 명령 인터페이스 및 보간 클래스, 기존 드라이브 및 피드백 장치를 유지할 수 있는지 여부, 자동화 셀 인계 방법을 문의하십시오. 예를 들어 SZGH는 기계 내부의 제어 소프트웨어와 함께 자체 CNC 컨트롤러, 서보 드라이브, 서보 모터 및 로봇 컨트롤러를 개발 및 제조하며 CNC 기계와 로봇 암을 하나의 제어 플랫폼에 통합한다고 밝혔습니다.
| 확인 | 공급자가 게시한 내용 | 결정 |
|---|---|---|
| 기계 유형 및 축 수 | 2~6축 선반 컨트롤러, 6축 밀링 컨트롤러(SZGH-CNC880MC) 및 EtherCAT 밀링 컨트롤러(SZGH-CNC1080MIC) | 기계의 축 수와 운동학이 포함되는 경우 유지하십시오. 머신 유형이 게시된 범위를 벗어나면 중지하세요. |
| 명령 인터페이스 및 보간 | 6축 밀링 컨트롤러는 1ms 보간 및 온라인 PLC 편집으로 설명됩니다. 0.25 ms 보간, ARM+FPGA 아키텍처 및 스플라인 보간을 갖춘 EtherCAT 밀링 컨트롤러 | 표면 및 주기 시간 요구 사항을 확인하고 부품군에 필요한 게시 클래스를 문의하세요. |
| 드라이브, 모터 및 피드백 | 공급업체는 자체 서보 드라이브, 서보 모터 및 로봇 컨트롤러를 개발 및 제조합니다. | 기존 드라이브 및 피드백 장치가 그대로 유지되거나 교체되는지 여부와 컨트롤러가 예상하는 신호가 무엇인지 확인하십시오. |
| 자동화 핸드셰이크 | CNC 기계와 로봇 암이 하나의 제어 플랫폼에 통합되어 있습니다. | 셀이 인용되기 전에 시퀀스, 인터록 및 안전 정지를 소유한 사람이 누구인지 확인하십시오. |
프로그램 테스트는 기계의 입력, 출력, 스핀들 명령, 윤활 또는 안전 체인에 대해 아무것도 입증하지 않습니다. 생산 출시 전에 기계 자체의 전기 문서와 비교하여 각 신호를 확인해야 합니다.
타당성에는 물리적인 측면도 있습니다. 교체 제어 장치와 해당 드라이브의 캐비닛 공간을 측정하고 기존 장치의 설치 공간이 아닌 공급업체가 게시한 치수에 맞춰 장착 공간, 패널 컷아웃, 케이블 입구 및 굽힘 공간을 확인합니다. 기계의 전기 문서에서 현재의 공급(전압, 위상 및 용량)을 기록하고 기존 공급이 변경되지 않고 재사용된다고 가정하기보다는 제어, 드라이브 및 클램프, 브레이크 또는 스핀들 회로에 필요한 것이 무엇인지 공급업체에 문의하십시오. 캐비닛이 추가된 열을 제거하고 기존 환기 또는 냉각이 여전히 기계 환경에 적합한지 확인하십시오. 압축 공기, 유압 장치, 윤활 및 냉각수 등 기계가 소비하는 서비스를 나열하고 교체 후에도 각 서비스가 사용 가능하고 순서대로 유지되는지 확인합니다. 캐비닛을 여는 모든 점검은 기계를 끄고 다시 전원을 공급할 수 없도록 전원 공급 장치에서 분리하는 것부터 시작됩니다.
커밋하기 전에 해결해야 할 머신 측 및 안전 경계
경계가 불분명한 개조는 손상이 발생하기 때문에 하드웨어를 주문하기 전에 소유자의 이름을 밝히십시오. 기계 소유자는 기계의 안전 기능, 가드, 인터록, 제한 및 전기 문서를 보관합니다. 컨트롤러 공급업체는 자신이 제공하는 컨트롤과 문서화된 동작에 대해 답변합니다. 통합자는 프로그램 변환, 배선 및 시운전을 소유합니다. 최종 사용자의 유능한 사람이 생산을 위해 기계를 출시합니다. 4가지를 모두 서면으로 프로젝트 파일에 넣어주세요.
컨트롤러 교체 후 두 가지 경계로 인해 대부분의 분쟁이 발생합니다. 첫 번째는 안전입니다. 기계의 비상 정지, 가드 인터록 및 제한 기능은 변경 후에도 계속 유효해야 하며 나중에 다시 테스트해야 합니다. 두 번째는 확인입니다. 기계 소유자의 유능한 사람과 전기 계약자에게 개조에 적용되는 현지 전기 및 기계 안전 요구 사항을 문의하고, 프로젝트 파일에 답변을 기록하고, 기록된 답변에 대한 수락에 서명합니다.
전체 컷오버 전 기계에서 호환성을 입증하는 방법
기계에서 단계적으로 호환성을 입증하십시오. 제어가 허용하지 않는 모든 것에 대해 오류를 발생시키는 해석기 검사로 시작한 다음 낮은 오버라이드에서 단일 블록의 플래그가 지정된 코드를 확인한 다음 측정된 첫 번째 기사를 잘라내어 이전 컨트롤러의 출력이 아닌 도면과 비교하십시오.
- 프로그램을 교체 컨트롤러에 로드하고 동작 없이 인터프리터를 통해 실행합니다. 명시적으로 허용되지 않는 문서화된 입력은 오류를 생성하므로 지원되지 않는 단어는 스핀들이 아닌 여기에 나타납니다.
- 문서화된 동작으로 인해 프로그램이 예상하지 못한 위치에 축이 남을 수 있으므로 공구 변경 끝 위치와 오프셋 및 공구 테이블에 사용되는 단위를 확인하십시오.
- 작업 범위가 명확하고 작업자가 피드 보류 상태에 있는 상태에서 최저 피드 및 신속한 오버라이드에서 단일 블록의 각 플래그가 지정된 코드를 증명합니다.
- 중요하지 않은 재료에 대한 첫 번째 기사를 자르고 도면과 비교하여 측정한 다음 감사에 표시된 홈 이동 및 주기를 연습합니다.
- 출시된 프로그램 세트를 동결하고 테스트 노트와 함께 컨트롤러 소프트웨어 및 구성 버전을 기록합니다.
- 캐비닛 내부나 배선 작업을 하기 전에 기계를 끄고 전원 공급 장치에서 분리한 다음 다시 전원을 공급할 수 없는지 확인하십시오. 프로그램 테스트에서는 캐비닛을 열 필요가 없습니다.
- 모든 전동 테스트를 위해 덮개와 가드를 제자리에 유지하고, 다른 사람이 작업 공간에 접근하지 못하도록 하고, 각 프로그램의 첫 번째 실행을 위해 공급 정지 및 비상 정지에 손을 대십시오.
- 알람이 아닌 잘못된 부품을 예상하십시오. 다르게 해석된 공구 교환이나 실행되지 않은 사이클로 인해 소리 없는 편차가 발생할 수 있으므로 프로그램 실행 여부뿐만 아니라 측정된 치수도 비교하십시오.
- 포스트 프로세서, 오프셋 또는 매개변수 변경 후 첫 번째 항목 테스트를 반복합니다. 각 변경으로 인해 이전 결과에서는 더 이상 설명되지 않는 새로운 프로그램이 생성되기 때문입니다.
결론: 호환성은 가정된 것이 아니라 검증된 것입니다
문서와 기계가 동의하면 교체를 승인합니다. 대상이 지원하는 프로그램 단어, 주기 및 구조와 그 차이가 파일을 어떻게 변경하는지; 어떤 제어, 구동 및 피드백 인터페이스가 일치하는지; 전환, 안전 및 승인을 소유한 사람 무동작 통역사 확인부터 측정된 첫 번째 기사까지 단계별 테스트입니다.
실용적인 결정 규칙: 기계에서 점수를 매기고 입증할 때까지 어떤 파일도 감사 목록에서 벗어나지 않으며, 책임자가 테스트 기록에 서명할 때까지 어떤 기계도 생산에 복귀하지 않습니다. 공급업체의 문서가 질문에 대한 답변을 제공하지 않는 경우 서면으로 답변을 받아 감사 시 보관하십시오.
- 스왑을 인용하기 전에 프로그램 라이브러리를 감사하십시오.
- G 코드뿐만 아니라 인터페이스, 드라이브 및 피드백도 일치시킵니다.
- 기계 자체 문서를 통해 캐비닛 공간, 전원 공급 장치, 냉각 및 압축 공기를 확인하십시오.
- 서면으로 책임 범위에 동의합니다.
- 단계적인 기계 내 테스트 후에만 프로그램을 릴리스하십시오.
자주 묻는 질문
이러한 질문은 교체를 결정하는 검사, 즉 프로그램 라이브러리 내부의 손상, 포스트 프로세서에 발생하는 일, 자동화 셀이 그림을 변경하는 방법을 다룹니다.
기존 프로그램이 교체 컨트롤러에서 변경되지 않고 실행됩니까?
다시 작성하기보다는 증명이 필요하다고 가정합니다. 공유 동작 워드는 일반적으로 같은 방식으로 움직이지만, 다른 위치에서 끝나는 공구 교환이나 기계 구성 단위에서 읽은 오프셋은 알람을 발생시키지 않고 부품을 변경합니다.
호환성을 보장하는 하나의 G 코드 표준이 있습니까?
단일 문서로 두 개의 컨트롤러를 상호 교환할 수 없습니다. RS274/NGC 통역사 보고서는 하나의 방언과 그 수정 사항을 설명하고 모든 컨트롤러는 자체 명령 세트를 게시하므로 두 특정 컨트롤러 간의 호환성이 판단됩니다.
교체 후 파손될 가능성이 가장 높은 G 코드와 M 코드는 무엇입니까?
공구 교환, 오프셋 및 공구 테이블 단위, 명명된 축만 이동하는 원점 이동, G87 및 G88과 같은 보링 사이클, G17.1, G18.1 및 G19.1 평면, M98, M99 및 M100 ~ M199와 같은 하위 프로그램 또는 사용자 코드 범위.
컨트롤러를 교체한 후 CAM 포스트 프로세서를 다시 작성해야 합니까?
감사에서 귀하의 게시물에서 대상이 다르게 처리하거나 전혀 처리하지 않는 단어를 찾은 경우에만 가능합니다. 일부 라이브러리에는 출력 조정이 필요하고 다른 라이브러리에는 다시 작성된 게시물이 필요합니다. 감사는 견적을 알려줍니다.
어떤 컨트롤러, 드라이브 및 피드백 인터페이스가 기계와 일치해야 합니까?
축 수 및 기계 유형, 명령 인터페이스 및 보간 클래스, 기존 드라이브 및 피드백 장치의 유지 또는 교체 여부, 자동화 셀 인계 방법. 각 답변을 서면으로 요청하십시오.
로봇이나 자동화 셀이 컨트롤러 점검을 변경합니까?
예. 셀은 악수를 추가합니다. 어떤 장치가 로봇과 기계의 순서를 지정하고, 인터록과 안전 정지를 소유하고, 누가 이를 확인하는지를 나타냅니다. 하나의 플랫폼에 통합된 CNC 및 로봇 제어는 여전히 프로젝트에서 정의할 경계를 남겨둡니다.
기존의 대규모 프로그램 라이브러리를 신속하게 감사하려면 어떻게 해야 합니까?
파일을 나열하고 고유한 단어와 구조를 추출하고 이를 공유, 다르게 해석, 지원되지 않음 또는 공급업체별로 분류한 다음 각 파일을 있는 그대로 평가하고, 한 번 변환하거나 다시 작성하고 결과를 날짜가 있는 문서로 유지합니다.
실제 부품을 절단하기 전에 호환성을 어떻게 테스트합니까?
모션이 비활성화된 상태에서 해석기를 실행하고, 도구 변경 끝 위치와 오프셋 단위를 확인하고, 낮은 오버라이드에서 단일 블록의 각 플래그가 지정된 코드를 확인한 다음 중요하지 않은 재료에서 측정된 첫 번째 항목을 잘라내어 도면과 비교합니다.
변환된 프로그램이나 개조로 인해 기계가 손상되면 누구의 책임입니까?
하드웨어를 주문하기 전에 이를 기록해 두십시오. 기계 소유자는 안전 기능, 가드 및 한계를 유지합니다. 컨트롤러 공급자는 자신이 제공하는 컨트롤에 대해 응답합니다. 통합자는 변환, 배선 및 시운전을 소유합니다. 최종 사용자의 유능한 사람이 제품을 출시합니다.
교육 및 가동 중지 시간에 대해 무엇을 계획해야 합니까?
프로젝트 작업으로 계획하세요. 운영자와 유지 관리 직원은 새로운 화면, 경보 및 복구 단계를 확인하는 데 시간이 필요하며 변환된 프로그램은 다시 검증해야 합니다. 견적서에서 인계 및 교육 범위에 동의하십시오.


