


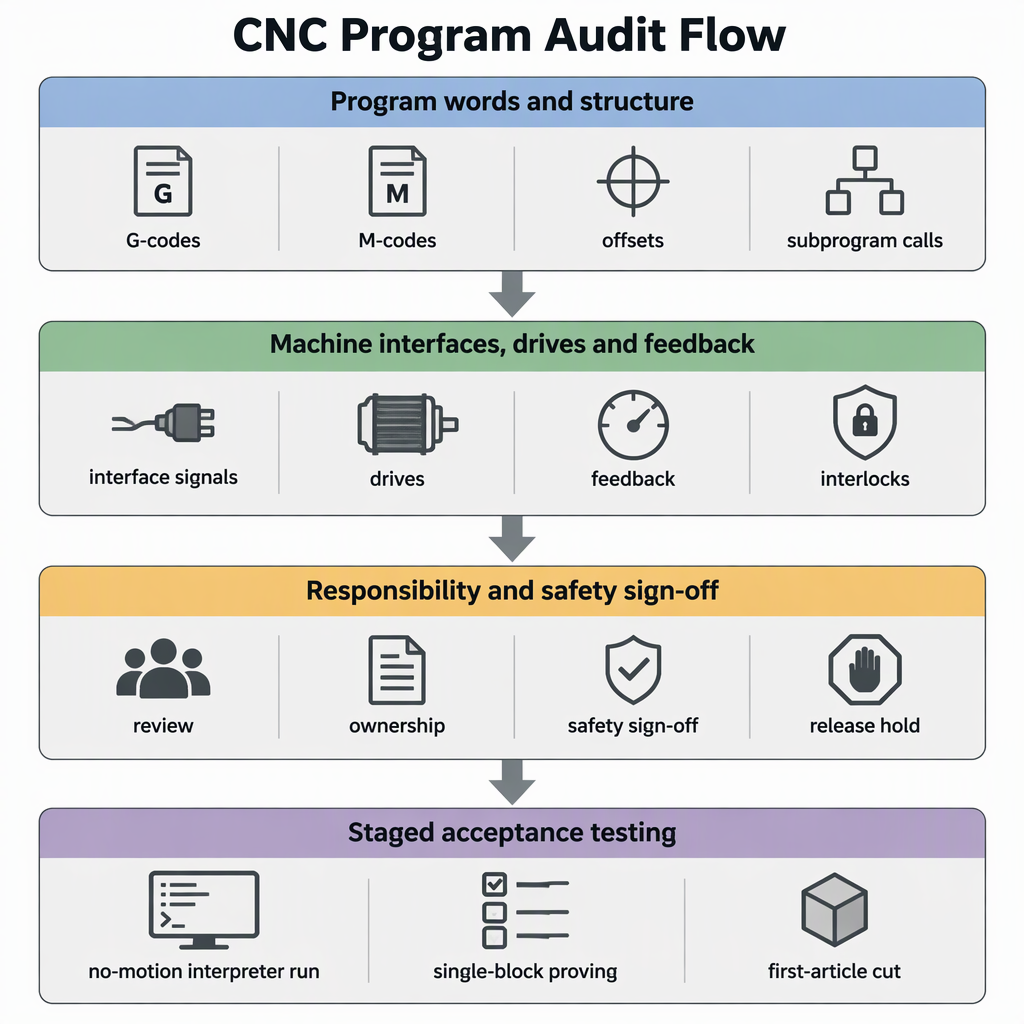
G-kodkompatibel är ett anspråk att testa, inte ett löfte att acceptera. RS274/NGC är en dokumenterad dialekt i denna familj: den NIST RS274NGC tolkrapport beskriver en tolk som läser RS274-kod på den dialekten med projektändringar och driver 3-axliga till 6-axliga bearbetningscentra. Behandla ett byte av kontroller som fyra kontroller: granska programbiblioteket mot kandidatens dokumenterade kommandouppsättning, matcha kontroll-, driv- och återkopplingsgränssnitten, komma överens om vem som äger säkerhet och konvertering, bevisa sedan resultatet från en körning utan rörelse till en uppmätt första artikel innan du släpper biblioteket. Släktnamnet är inte löftet; kandidatens registeransvariges egen dokumentation är.
Där styrdialekter faktiskt skiljer sig åt
Rörelseordförråd är den minst sannolika källan till problem: forsar, linjära och cirkulära rörelser, matnings- och spindelkommandon och arbetsförskjutningar har samma ord i dialektbeskrivningen och i implementeringsdokumentationen som länkas nedan. Divergens sitter i detaljerna runt dem - hur ett verktygsbyte slutar, vilka enheter som offset och verktygstabeller använder, vilka cykler som finns och hur underprogram och användardefinierade koder numreras. Ett program kan läsa identiskt och ändå klippa olika.
De dokumenterade RS274/NGC-skillnader för en allmänt använd öppen källkodstyrenhet visar mönstret att leta efter, eftersom de ändrar vad ett program gör snarare än hur det ser ut: ett verktygsbyte som inte längre återgår till den ursprungliga positionen, förskjutningar och verktygstabellvärden som läses i maskinkonfigurationsenheter, cykler som inte är implementerade och hemrörelser som endast flyttar i axlarnas namn.
| Programelement | Dokumenterad skillnad eller tillägg | Varför resultatet ändras | Vad ska bekräftas innan bytet |
|---|---|---|---|
| Verktygsbyte | Ingen återgång till utgångsläget efter ett verktygsbyte | Följande drag utgår från en annan punkt än författaren antog | Positionen som målstyrenheten lämnar efter ett verktygsbyte, och om dina program inkluderar ett explicit returdrag |
| Offsets och verktygsbord | Offset- och verktygstabellvärden uttrycks i maskinkonfigurationsenheter | Samma lagrade nummer kan betyda ett annat avstånd | Vilka enheter ersättningen läser av och hur befintliga värden kommer att konverteras |
| Cyklar och flygplan | G87- och G88-borrcykler är listade som ännu inte implementerade, och G17.1-, G18.1- och G19.1-planen stöds för närvarande inte | En anropad cykel kan stoppa programmet istället för att klippa | En skriftlig lista över varje cykel- och plankod som ditt bibliotek använder, kontrollerad mot den uppsättning som stöds |
| Hem flyttar | Med G28 eller G30 och bara några axelord är det bara dessa axlar som rör sig | En axel som brukade röra sig kan stanna kvar, vilket ändrar nästa operation | Om namnlösa axlar rör sig och om dina program förlitar sig på det tidigare beteendet |
| Underprogram och användarkoder | M98 och M99 anropar och returnerar underprogram i Fanuc-stil, och M100 till M199 är användardefinierade koder som körs som externa program | Samtalsstrukturer och reserverade nummerintervall kan skilja sig åt | Vilka M-nummer målreserverna, och hur det definierar subprogram call and return |
Hur du inventerar och granskar dina befintliga program först
Du kan screena ett helt bibliotek utan att skriva om det. Bygg en inventering av varje program och dess efterbehandlare, extrahera de distinkta ord och strukturer som de innehåller och klassificera var och en mot kommandouppsättningen som kandidatkontrollantens dokument – eftersom inmatning som inte är uttryckligen tillåten ger ett tolkfel, medan en kod som betyder något annat inte gör det.
- Lista varje programfil med dess maskin, nuvarande styrenhet, CAM-post och senaste körningsdatum. Oanvända filer kan hålla sig utanför omfånget.
- Extrahera de distinkta orden i biblioteket: G-koder, M-koder, parametrar, arbets- och verktygsförskjutningar, underprogramanrop, makron eller o-koder, och filnivåstruktur som avgränsning och programsluttecken.
- Klassificera varje ord som delad rörelse, samma kod med en annan betydelse, inte implementerad, eller en leverantörstillägg.
- Kontrollera varje klass mot kandidatkontrollantens dokumenterade kommandolista och skriv allt som dokumentationen inte täcker till leverantören skriftligt.
- Betyg varje fil kör-som-den är, konvertera-en gång eller skriv om och posta om. Den uppdelningen är omfattningen du citerar och omfattningen du testar.
- Bekräfta att filerna är kompletta: program använder filavgränsning med procenttecken och slutar med M2 eller M30, så filer som sammanfogades eller trunkerades under redigering måste delas upp innan bedömningen.
- Behandla okända koder som blockering tills motsatsen bevisats, eftersom inmatning som inte är uttryckligen tillåten leder till ett tolkfel.
- Flagga cyklerna och planvalen som ditt bibliotek använder, inklusive tråkiga cykler och G17.1-, G18.1- och G19.1-planen, så att de kan kontrolleras mot listan som stöds.
- Flagga varje verktygsbyte, offset eller verktygstabellreferens och G28 eller G30 hemflytt, där dokumenterade skillnader ändrar resultatet istället för att stoppa programmet.
- Behåll den färdiga revisionen som ett daterat dokument med fillistan bifogad; det är baslinjen som dina tester på maskinen mäts mot.
Vilka gränssnitt, drivkrafter och feedbackkontroller avgör genomförbarheten
G-koden är bara det översta lagret av beslutet. Fråga styrenhetsleverantören hur många axlar och vilka maskintyper den driver, vilket kommandogränssnitt och interpolationsklass den använder, om dina befintliga drivenheter och återkopplingsenheter kan behållas och hur en automationscell lämnar över. SZGH uppger till exempel att man utvecklar och tillverkar sina egna CNC-styrenheter, servodrivenheter, servomotorer och robotstyrningar tillsammans med styrmjukvaran inuti sina maskiner, och att man integrerar CNC-maskiner och robotarmar på en kontrollplattform.
| Kontrollera | Vad leverantören publicerar | Beslut |
|---|---|---|
| Maskintyp och axelantal | Svarvstyrenheter över 2 till 6 axlar, en 6-axlig frässtyrenhet (SZGH-CNC880MC) och en EtherCAT frässtyrenhet (SZGH-CNC1080MIC) | Behåll om maskinens axelantal och kinematik täcks; stoppa om maskintypen ligger utanför det publicerade intervallet |
| Kommandogränssnitt och interpolation | Den 6-axliga fräsregulatorn beskrivs med 1 ms interpolation och online-PLC-redigering; EtherCAT frässtyrenhet med 0,25 ms interpolation, ARM+FPGA-arkitektur och spline-interpolation | Verifiera mot ditt krav på yta och cykeltid och fråga vilken publicerad klass din delfamilj behöver |
| Drivsystem, motorer och återkoppling | Leverantören utvecklar och tillverkar egna servomotorer, servomotorer och robotstyrningar | Verifiera om befintliga drivenheter och återkopplingsenheter stannar eller byts ut, och vilken signal styrenheten förväntar sig |
| Automationshandslag | CNC-maskiner och robotarmar är integrerade på en kontrollplattform | Verifiera vem som äger sekvensen, förreglingar och säkerhetsstopp innan cellen citeras |
Ett programtest bevisar ingenting om maskinens ingångar, utgångar, spindelkommando, smörjning eller säkerhetskedja. Varje signal ska kontrolleras mot maskinens egen elektriska dokumentation innan produktionssläpp.
Genomförbarheten har också en fysisk sida. Mät skåpsutrymmet för utbytesstyrningen och dess frekvensomriktare, och bekräfta monteringsutrymmet, panelutskärningar och kabelgenomföring och böjrum mot leverantörens publicerade mått, inte den gamla enhetens fotavtryck. Från maskinens elektriska dokumentation, registrera dagens försörjning - spänning, faser och kapacitet - och fråga leverantören vad dess styrning, drivningar och kläm-, broms- eller spindelkretsar behöver, istället för att anta att den befintliga matningen återanvänds oförändrad. Kontrollera att skåpet tar bort den tillförda värmen och att befintlig ventilation eller kyla fortfarande passar maskinens miljö. Lista de tjänster som maskinen förbrukar – tryckluft, hydraulik, smörjning och kylvätska – och bekräfta varje stag som är tillgängligt och i ordningsföljd efter bytet. Varje kontroll som öppnar skåpet börjar med att maskinen stängs av och kopplas bort från strömförsörjningen så att den inte kan återaktiveras.
Maskinsidan och säkerhetsgränser att fastställa innan du förbinder dig
Namnge ägarna innan du beställer hårdvara, eftersom en eftermontering med oklar gräns är där skadan landar. Maskinägaren förvarar maskinens säkerhetsfunktioner, skydd, förreglingar, gränser och elektrisk dokumentation; controllerleverantören svarar för den kontroll den tillhandahåller och det beteende den dokumenterar; integratören äger programkonvertering, kabeldragning och driftsättning; och slutanvändarens behöriga person släpper maskinen för produktion. Lägg alla fyra i projektfilen skriftligt.
Två gränser orsakar de flesta tvister efter ett byte av kontrollenhet. Den första är säkerheten: maskinens nödstopp, skyddsspärrar och gränsfunktioner måste förbli effektiva genom bytet och testas igen efteråt. Den andra är verifiering: fråga maskinägarens behöriga person och din elentreprenör vilka lokala el- och maskinsäkerhetskrav som gäller för eftermonteringen, anteckna svaret i projektfilen och underteckna godkännande mot det inspelade svaret.
Hur man bevisar kompatibilitet på maskinen innan full skärning
Bevisa kompatibilitet i etapper, på maskinen. Börja med en tolkkontroll som ger upphov till fel på allt som kontrollen inte tillåter, verifiera sedan de flaggade koderna i ett enda block vid låg överstyrning, och först därefter klipp en uppmätt första artikel och jämför den med ritningen, inte den gamla styrenhetens utdata.
- Ladda programmen i ersättningskontrollenheten och kör dem genom tolken utan rörelse; dokumenterad inmatning som inte är uttryckligen tillåten ger ett fel, så ord som inte stöds dyker upp här snarare än vid spindeln.
- Kontrollera ändläget för verktygsbyte och de enheter som används för offset och verktygstabeller, eftersom det dokumenterade beteendet kan lämna axlarna någonstans som programmet inte förväntar sig.
- Bevisa varje flaggad kod i ett enda block vid lägsta matning och snabb åsidosättning, med arbetskuvertet klart och operatören vid foderhållet.
- Klipp ut en första artikel om icke-kritiskt material, mät det mot ritningen och träna på de hemrörelser och cykler som din revision flaggade.
- Frys den släppta programuppsättningen och registrera styrenhetens programvara och konfigurationsversion med testanteckningarna.
- Innan någon arbetar inuti skåpet eller på kablarna, stäng av maskinen och koppla bort den från strömförsörjningen och bekräfta att den inte kan återställas. Programtestning kräver inte att skåpet är öppet.
- Håll lock och skydd på plats för varje motordrivet test, håll andra människor borta från arbetskuvertet och håll en hand på matningshållaren och nödstoppet för den första körningen av varje program.
- Förvänta dig en felaktig del snarare än ett larm: ett annorlunda tolkat verktygsbyte eller en oimplementerad cykel kan ge en tyst avvikelse, så jämför uppmätta dimensioner, inte bara om programmet kördes.
- Upprepa det första artikeltestet efter eventuell postprocessor, offset eller parameterändring, eftersom varje ändring skapar ett nytt program som det tidigare resultatet inte längre beskriver.
Slutsats: Kompatibiliteten är verifierad, inte antagen
Godkänn en ersättning när dokumenten och maskinen är överens: vilka programord, cykler och strukturer som målet stöder och hur dess skillnader förändrar dina filer; vilka styr-, driv- och återkopplingsgränssnitt den matchar; vem som äger konvertering, säkerhet och sign-off; och ett stegvis test från en tolkkontroll utan rörelse till en uppmätt första artikel.
En praktisk beslutsregel: ingen fil lämnar revisionslistan förrän den har poängsatts och bevisats på maskinen, och ingen maskin återgår till produktion förrän den ansvariga personen har skrivit under testprotokollet. Om leverantörens dokumentation inte besvarar en fråga, få svaret skriftligt och förvara det vid revisionen.
- Granska programbiblioteket innan du citerar bytet.
- Matcha gränssnitt, enheter och feedback, inte bara G-kod.
- Bekräfta skåputrymme, strömförsörjning, kyla och tryckluft med maskinens egna dokument.
- Kom överens om ansvarsgränsen skriftligen.
- Släpp program först efter ett stegvis test på maskinen.
Vanliga frågor
Dessa frågor täcker kontrollerna som avgör en ersättning: vad som går sönder i ett programbibliotek, vad som händer med postprocessorer och hur en automationscell förändrar bilden.
Kommer mina befintliga program att köras oförändrat på en ersättningskontroller?
Anta att de behöver bevisas snarare än att skrivas om. Delade rörelseord rör sig vanligtvis på samma sätt, men ett verktygsbyte som slutar i en annan position eller förskjutningar avlästa i maskinkonfigurationsenheter ändrar delen utan att larma.
Finns det en G-kodstandard som garanterar kompatibilitet?
Inget enskilt dokument gör två kontroller utbytbara. RS274/NGC-tolkrapporten beskriver en dialekt och dess modifieringar, och varje styrenhet publicerar sin egen kommandouppsättning, så kompatibilitet bedöms mellan två specifika styrenheter.
Vilka G-koder och M-koder är mest benägna att gå sönder efter ett byte?
Verktygsbyten, offset- och verktygstabellenheter, hemrörelser som endast flyttar namngivna axlar, borrcykler som G87 och G88, G17.1-, G18.1- och G19.1-planen och underprogram eller användarkodområden som M98, M99 och M100 till M199.
Behöver jag skriva om CAM-efterbehandlare efter att ha bytt ut styrenheten?
Bara om granskningen hittar ord som ditt inlägg avger som målet hanterar annorlunda eller inte alls. Vissa bibliotek behöver en utdatajustering, andra ett omskrivet inlägg; revisionen berättar offerten vilken.
Vilka kontroller, drivenheter och återkopplingsgränssnitt måste matcha maskinen?
Axelantal och maskintyp, kommandogränssnittet och interpolationsklassen, om befintliga drivenheter och återkopplingsenheter stannar eller byts ut, och hur en automationscell lämnar över. Be om varje svar skriftligt.
Ändrar en robot eller automationscell kontrollerna?
Ja. En cell lägger till ett handslag: vilken enhet sekvenserar robot och maskin, vem äger förreglingarna och säkerhetsstoppet, och vem som verifierar dem. Integrerad CNC- och robotstyrning på en plattform lämnar fortfarande dessa gränser för ditt projekt att definiera.
Hur granskar jag ett stort befintligt programbibliotek snabbt?
Lista filerna, extrahera de distinkta orden och strukturerna, klassificera dem som delade, annorlunda tolkade, ostödda eller leverantörsspecifika, poängsätt sedan varje fil kör-som-är, konvertera-en gång eller skriv om och behåll resultatet som ett daterat dokument.
Hur testar jag kompatibiliteten innan jag skär en riktig del?
Kör tolken med rörelse inaktiverad, kontrollera verktygsbyte ändläge och förskjutningsenheter, bevisa varje flaggad kod i ett enda block vid låg överstyrning, klipp sedan en uppmätt första artikel på icke-kritiskt material och jämför den med ritningen.
Vem är ansvarig om ett konverterat program eller eftermontering orsakar maskinskada?
Skriv ner det innan du beställer hårdvara: maskinägaren håller säkerhetsfunktioner, skydd och begränsningar; controllerleverantören svarar för den kontroll den tillhandahåller; integratören äger konvertering, ledningar och driftsättning; slutanvändarens behöriga person släpper produktionen.
Vad ska vi planera för träning och stillestånd?
Planera det som en projektuppgift: operatörer och underhållspersonal behöver tid på nya skärmar, larm och återställningssteg, och konverterade program behöver testas på nytt. Kom överens om överlämning och utbildningsomfattning i offerten.


