


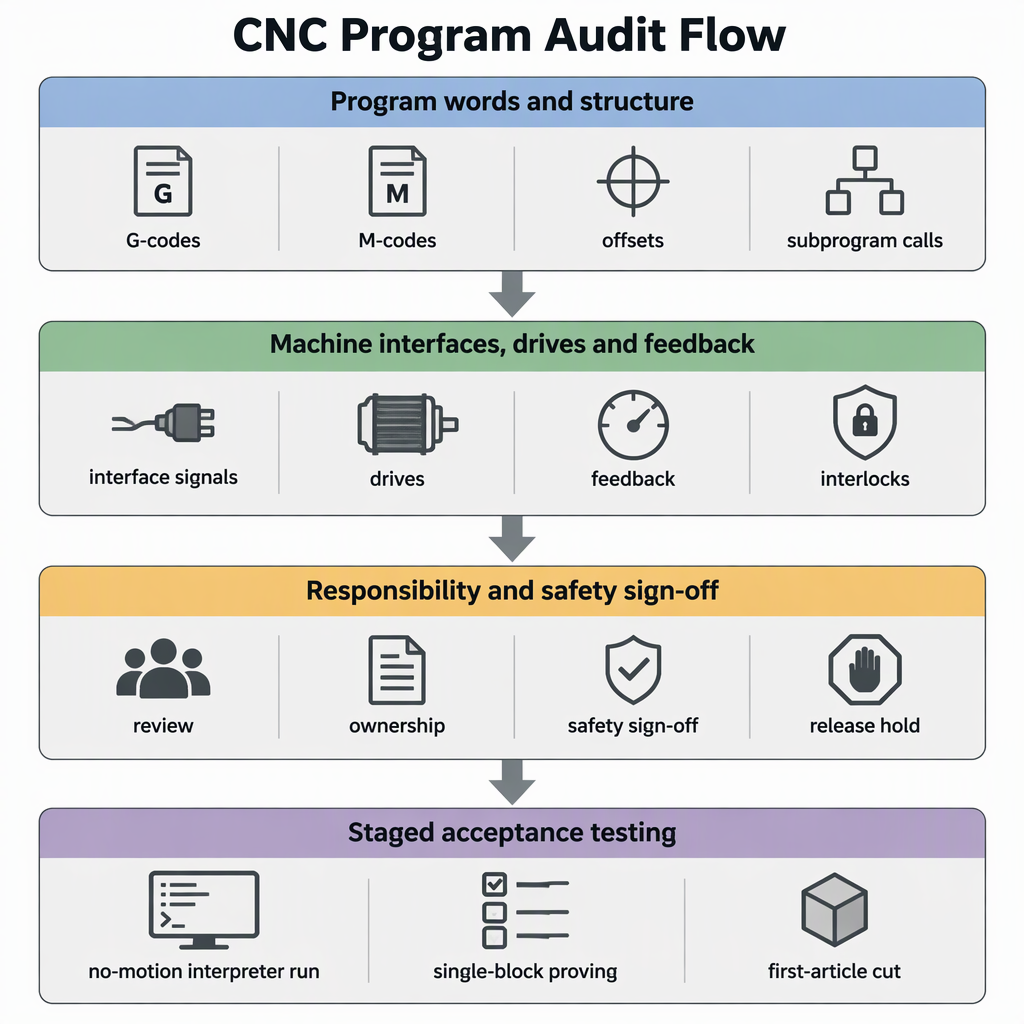
Ang katugmang G-code ay isang paghahabol sa pagsubok, hindi isang pangakong tatanggapin. Ang RS274/NGC ay isang dokumentadong diyalekto sa pamilyang ito: ang Ang ulat ng interpreter ng NIST RS274NGC ay naglalarawan ng isang interpreter na nagbabasa ng RS274 code sa diyalektong iyon na may mga pagbabago sa proyekto at nagtutulak ng 3-axis sa 6-axis na mga machining center. Tratuhin ang pagpapalit ng controller bilang apat na tseke: i-audit ang library ng programa laban sa nakadokumentong command set ng kandidato, itugma ang control, drive at feedback interface, sumang-ayon kung sino ang nagmamay-ari ng kaligtasan at conversion, pagkatapos ay patunayan ang resulta mula sa isang no-motion run sa isang sinukat na unang artikulo bago ilabas ang library. Ang pangalan ng pamilya ay hindi ang pangako; ang sariling dokumentasyon ng kandidatong controller ay.
Kung Saan Talagang Nagkakaiba ang Mga Diyalekto ng Controller
Ang bokabularyo ng paggalaw ay ang pinakamaliit na pinagmumulan ng problema: ang mga rapids, linear at circular na galaw, feed at spindle command at work offset ay may parehong mga salita sa paglalarawan ng diyalekto at sa dokumentasyon ng pagpapatupad na naka-link sa ibaba. Ang pagkakaiba-iba ay makikita sa mga detalye sa kanilang paligid — kung paano nagtatapos ang isang pagbabago ng tool, kung aling mga unit ang ginagamit ng mga offset at tool table, kung aling mga cycle ang umiiral, at kung paano binibilang ang mga subprogram at mga code na tinukoy ng user. Ang isang programa ay maaaring magbasa nang magkapareho at magkaiba pa rin ang pag-cut.
Ang ang mga dokumentadong pagkakaiba sa RS274/NGC ng isang malawakang ginagamit na open-source na controller ay nagpapakita ng pattern na hahanapin, dahil binabago nila ang ginagawa ng isang program kaysa sa hitsura nito: isang pagbabago ng tool na hindi na bumabalik sa orihinal na posisyon, mga offset at mga value ng tool-table na nabasa sa mga unit ng machine-configuration, mga cycle na hindi naipatupad, at mga home move na gumagalaw lamang sa mga ax na pinangalanan sa command.
| Elemento ng programa | Nakadokumento ang pagkakaiba o karagdagan | Bakit nagbabago ang resulta | Ano ang dapat kumpirmahin bago ang swap |
|---|---|---|---|
| Pagbabago ng kasangkapan | Hindi na bumalik sa orihinal na posisyon pagkatapos ng pagbabago ng tool | Ang sumusunod na paglipat ay nagsisimula sa ibang punto kaysa sa inakala ng may-akda | Ang posisyon na iniiwan ng target na controller pagkatapos ng pagbabago ng tool, at kung ang iyong mga programa ay may kasamang tahasang pagbabalik |
| Mga offset at talahanayan ng tool | Ang mga halaga ng offset at tool-table ay ipinahayag sa mga unit ng machine-configuration | Ang parehong nakaimbak na numero ay maaaring mangahulugan ng ibang distansya | Aling mga unit ang binabasa ng kapalit, at kung paano iko-convert ang mga kasalukuyang value |
| Mga cycle at eroplano | Ang mga boring cycle ng G87 at G88 ay nakalista bilang hindi pa ipinapatupad, at ang mga eroplanong G17.1, G18.1 at G19.1 ay kasalukuyang hindi sinusuportahan | Maaaring ihinto ng tinatawag na cycle ang programa sa halip na putulin | Isang nakasulat na listahan ng bawat cycle at plane code na ginagamit ng iyong library, na naka-check sa sinusuportahang hanay |
| Mga galaw ng bahay | Gamit ang G28 o G30 at ilang axis na salita lang, ang mga axes na iyon lang ang gumagalaw | Maaaring manatili ang isang axis na dating gumagalaw, na nagpapalit ng susunod na operasyon | Kung gumagalaw ang mga hindi pinangalanang axes, at kung umaasa ang iyong mga program sa nakaraang gawi |
| Mga subprogram at user code | Ang M98 at M99 ay tumatawag at nagbabalik ng mga Fanuc-style na sub program, at ang M100 hanggang M199 ay mga code na tinukoy ng gumagamit na tumatakbo bilang mga panlabas na programa | Maaaring mag-iba ang mga istruktura ng tawag at mga nakareserbang hanay ng numero | Aling M-numero ang target na reserba, at kung paano ito tumutukoy sa subprogram na tawag at pagbabalik |
Paano Unang Imbentaryo at I-audit ang Iyong Mga Umiiral na Programa
Maaari mong i-screen ang isang buong library nang hindi ito muling sinusulat. Bumuo ng isang imbentaryo ng bawat programa at ang post-processor nito, i-extract ang mga natatanging salita at istrukturang nilalaman ng mga ito, at i-classify ang bawat isa laban sa command na itakda ang mga dokumento ng controller ng kandidato — dahil ang input na hindi tahasang pinapayagan ay nagdudulot ng error sa interpreter, habang ang isang code na nangangahulugang iba ang hindi.
- Ilista ang bawat file ng programa kasama ang makina nito, kasalukuyang controller, post ng CAM at petsa ng huling pagpapatakbo. Ang mga hindi nagamit na file ay maaaring manatili sa labas ng saklaw.
- I-extract ang mga natatanging salita sa library: G-codes, M-codes, parameters, work and tool offsets, subprogram calls, macros o o-codes, at file-level structure gaya ng demarcation at program-end characters.
- Uriin ang bawat salita bilang shared motion, parehong code na may ibang kahulugan, hindi ipinatupad, o extension ng vendor.
- Lagyan ng tsek ang bawat klase laban sa dokumentadong listahan ng utos ng kandidatong controller, at ilagay ang anumang bagay na hindi saklaw ng dokumentasyon sa supplier nang nakasulat.
- Markahan ang bawat file run-as-is, convert-once o rewrite-and-repost. Ang hating iyon ay ang saklaw na iyong sinipi at ang saklaw na iyong sinusubok.
- Kumpirmahin na kumpleto na ang mga file: ang mga program ay gumagamit ng percent-sign file demarcation at nagtatapos sa M2 o M30, kaya ang mga file na pinagsama-sama o pinutol habang nag-e-edit ay kailangang hatiin bago ang pagtatasa.
- Ituring ang mga hindi kilalang code bilang pagharang hanggang sa mapatunayang hindi, dahil ang input na hindi tahasang pinapayagan ay nagdudulot ng error sa interpreter.
- I-flag ang mga cycle at mga seleksyon ng eroplano na ginagamit ng iyong library, kabilang ang mga boring cycle at ang G17.1, G18.1 at G19.1 na mga eroplano, upang masuri ang mga ito sa sinusuportahang listahan.
- I-flag ang bawat pagbabago ng tool, offset o tool-table reference at G28 o G30 home move, kung saan binago ng mga dokumentadong pagkakaiba ang resulta sa halip na ihinto ang program.
- Panatilihin ang natapos na pag-audit bilang isang may petsang dokumento na may nakalakip na listahan ng file; ito ang baseline kung saan sinusukat ang iyong on-machine testing.
Aling Interface, Drive, at Feedback na Pagsusuri ang Magpapasya sa pagiging posible
Ang G-code lang ang pinakamataas na layer ng desisyon. Tanungin ang supplier ng controller kung gaano karaming mga axes at kung aling mga uri ng makina ang dinadala nito, anong command interface at klase ng interpolation ang ginagamit nito, kung ang iyong mga kasalukuyang drive at feedback device ay maaaring panatilihin, at kung paano ibibigay ang isang automation cell. Ang SZGH, halimbawa, ay nagsasaad na ito ay bubuo at gumagawa ng sarili nitong CNC controllers, servo drives, servo motors at robot controllers kasama ang control software sa loob ng mga makina nito, at na isinasama nito ang mga CNC machine at robot arm sa isang control platform.
| Suriin | kung ano ang ini-publish ng supplier | Desisyon |
|---|---|---|
| Uri ng makina at bilang ng axis | Lathe controllers sa 2 hanggang 6 axes, isang 6-axis milling controller (SZGH-CNC880MC) at isang EtherCAT milling controller (SZGH-CNC1080MIC) | Panatilihin kung sakop ang bilang ng axis at kinematics ng makina; huminto kung ang uri ng makina ay nasa labas ng naka-publish na hanay |
| Command interface at interpolation | Ang 6-axis milling controller ay inilalarawan na may 1 ms interpolation at online PLC editing; ang EtherCAT milling controller na may 0.25 ms interpolation, ARM+FPGA architecture at spline interpolation | I-verify laban sa iyong surface at cycle-time na kinakailangan, at itanong kung aling klase ang kailangan ng iyong bahagi ng pamilya |
| Mga drive, motor at feedback | Ang supplier ay bubuo at gumagawa ng sarili nitong servo drive, servo motors at robot controllers | I-verify kung mananatili o pinapalitan ang mga kasalukuyang drive at feedback device, at kung anong signal ang inaasahan ng controller |
| Automation handshake | Ang mga CNC machine at robot arm ay isinama sa isang control platform | I-verify kung sino ang nagmamay-ari ng sequence, interlocks at safe stop bago ma-quote ang cell |
Ang isang pagsubok sa programa ay walang pinatutunayan tungkol sa mga input, output, spindle command, lubrication o safety chain ng makina. Dapat suriin ang bawat signal laban sa sariling de-koryenteng dokumentasyon ng makina bago ilabas ang produksyon.
Ang pagiging posible ay mayroon ding pisikal na panig. Sukatin ang espasyo ng cabinet para sa kapalit na kontrol at mga drive nito, at kumpirmahin ang mounting space, panel cut-out at cable entry at bend room laban sa mga nai-publish na dimensyon ng supplier, hindi ang footprint ng lumang unit. Mula sa de-koryenteng dokumentasyon ng makina, itala ang supply ngayon — boltahe, mga phase at kapasidad — at tanungin ang supplier kung ano ang kailangan ng kontrol, mga drive at clamp, brake o spindle circuit nito, sa halip na ipagpalagay na ang kasalukuyang supply ay muling ginagamit nang hindi nabago. Kumpirmahin na ang cabinet ay nag-aalis ng karagdagang init at na ang umiiral na bentilasyon o paglamig ay nababagay pa rin sa kapaligiran ng makina. Ilista ang mga serbisyong ginagamit ng makina — naka-compress na hangin, haydrolika, lubrication at coolant — at kumpirmahin na ang bawat isa ay mananatiling available at magkakasunod pagkatapos ng swap. Ang anumang tseke na magbubukas sa cabinet ay magsisimula sa pag-switch off ng makina at pagdiskonekta nito sa power supply nito para hindi na ito muling ma-energised.
Ang Gilid ng Machine at Mga Hangganan sa Kaligtasan na Aayusin Bago Ka Mag-commit
Pangalanan ang mga may-ari bago mag-order ng hardware, dahil ang isang retrofit na may hindi malinaw na hangganan ay kung saan dumarating ang pinsala. Pinapanatili ng may-ari ng makina ang mga function ng kaligtasan, mga bantay, interlock, mga limitasyon at dokumentasyong elektrikal ng makina; ang tagapagtustos ng controller ay sumasagot para sa kontrol na ibinibigay nito at ang pag-uugaling idinedokumento nito; pagmamay-ari ng integrator ang conversion, wiring at commissioning ng programa; at ang karampatang tao ng end user ay naglalabas ng makina para sa produksyon. Ilagay ang lahat ng apat sa file ng proyekto nang nakasulat.
Dalawang hangganan ang nagdudulot ng karamihan sa mga hindi pagkakaunawaan pagkatapos ng pagpapalit ng controller. Ang una ay kaligtasan: ang emergency stop ng makina, guard interlocks at limit functions ay kailangang manatiling epektibo sa pamamagitan ng pagbabago at muling susuriin pagkatapos. Ang pangalawa ay ang pag-verify: tanungin ang karampatang tao ng may-ari ng makina at ang iyong kontratista sa kuryente kung aling mga lokal na kinakailangan sa elektrikal at kaligtasan ng makina ang naaangkop sa pag-retrofit, itala ang sagot sa file ng proyekto, at lagdaan ang pagtanggap laban sa naitala na sagot.
Paano Patunayan ang Compatibility sa Machine Bago ang Full Cutover
Patunayan ang pagiging tugma sa mga yugto, sa makina. Magsimula sa isang pagsusuri ng interpreter na nagpapataas ng mga error sa anumang bagay na hindi pinahihintulutan ng kontrol, pagkatapos ay i-verify ang mga naka-flag na code sa iisang bloke sa mababang override, at pagkatapos ay gupitin ang isang sinukat na unang artikulo at ihambing ito sa drawing, hindi ang output ng lumang controller.
- I-load ang mga programa sa kapalit na controller at patakbuhin ang mga ito sa pamamagitan ng interpreter nang walang paggalaw; nagdudulot ng error ang nakadokumentong input na hindi tahasang pinapayagan, kaya lumalabas dito ang mga hindi sinusuportahang salita kaysa sa spindle.
- Suriin ang posisyon ng pagtatapos ng pagbabago ng tool at ang mga yunit na ginagamit para sa mga offset at mga talahanayan ng tool, dahil ang nakadokumentong gawi ay maaaring mag-iwan ng mga palakol sa isang lugar na hindi inaasahan ng programa.
- Patunayan ang bawat naka-flag na code sa isang bloke sa pinakamababang feed at mabilis na pag-override, nang malinaw ang work envelope at ang operator sa feed hold.
- Gupitin ang isang unang artikulo sa hindi kritikal na materyal, sukatin ito sa pagguhit, at gamitin ang mga galaw sa bahay at iikot ang pag-flag ng iyong pag-audit.
- I-freeze ang inilabas na set ng program at i-record ang controller software at bersyon ng configuration gamit ang mga test note.
- Bago gumawa ang sinuman sa loob ng cabinet o sa mga kable, patayin ang makina at idiskonekta ito sa power supply nito, at kumpirmahing hindi na ito muling mapapasigla. Ang pagsubok sa programa ay hindi nangangailangan ng cabinet na bukas.
- Panatilihin ang mga cover at guard sa lugar para sa bawat powered test, panatilihin ang ibang mga tao na malayo sa work envelope, at panatilihin ang isang kamay sa feed hold at emergency stop para sa unang pagtakbo ng bawat programa.
- Asahan ang isang maling bahagi sa halip na isang alarma: ang isang pagbabago sa tool na may ibang interpretasyon o isang hindi naipapatupad na cycle ay maaaring magdulot ng tahimik na paglihis, kaya ihambing ang mga sinusukat na dimensyon, hindi lamang kung tumakbo ang programa.
- Ulitin ang pagsubok sa unang artikulo pagkatapos ng anumang pagbabago sa post-processor, offset o parameter, dahil lumilikha ang bawat pagbabago ng bagong program na hindi na inilalarawan ng naunang resulta.
Konklusyon: Na-verify ang Compatibility, Hindi Inaakala
Mag-apruba ng kapalit kapag nagkasundo ang mga dokumento at ang makina: aling mga salita ng programa, siklo at istruktura ang sinusuportahan ng target at kung paano binabago ng mga pagkakaiba nito ang iyong mga file; kung aling mga interface ng kontrol, drive at feedback ang tumutugma dito; na nagmamay-ari ng conversion, kaligtasan at pag-sign-off; at isang itinanghal na pagsubok mula sa isang walang-galaw na interpreter check hanggang sa isang sinukat na unang artikulo.
Isang praktikal na panuntunan sa pagpapasya: walang file na umalis sa listahan ng pag-audit hanggang sa ito ay nai-score at napatunayan sa makina, at walang makina na babalik sa produksyon hanggang sa pinirmahan ng responsableng tao ang test record. Kung saan hindi sinasagot ng dokumentasyon ng supplier ang isang tanong, kunin ang sagot sa sulat at panatilihin ito kasama ng pag-audit.
- I-audit ang library ng programa bago i-quote ang swap.
- Itugma ang mga interface, drive at feedback, hindi lang G-code.
- Kumpirmahin ang espasyo ng cabinet, power supply, pagpapalamig at compressed air gamit ang sariling mga dokumento ng makina.
- Sumang-ayon sa hangganan ng responsibilidad sa pamamagitan ng pagsulat.
- Ilabas lamang ang mga programa pagkatapos ng isang itinanghal na on-machine test.
Mga Madalas Itanong
Sinasaklaw ng mga tanong na ito ang mga tseke na nagpapasya ng kapalit: kung ano ang masisira sa loob ng isang library ng programa, kung ano ang mangyayari sa mga post-processor, at kung paano binabago ng isang automation cell ang larawan.
Tatakbo ba ang aking mga kasalukuyang programa nang hindi nagbabago sa isang kapalit na controller?
Ipagpalagay na kailangan nilang patunayan sa halip na muling pagsulat. Ang mga shared motion na salita ay kadalasang gumagalaw sa parehong paraan, ngunit ang pagbabago ng tool na nagtatapos sa ibang posisyon o mga offset na nabasa sa mga unit ng machine-configuration ay nagbabago sa bahagi nang hindi nagtataas ng alarma.
Mayroon bang isang pamantayang G-code na ginagarantiyahan ang pagiging tugma?
Walang iisang dokumento ang nagpapalit ng dalawang controllers. Inilalarawan ng ulat ng interpreter ng RS274/NGC ang isang diyalekto at ang mga pagbabago nito, at ang bawat controller ay nag-publish ng sarili nitong command set, kaya hinuhusgahan ang compatibility sa pagitan ng dalawang partikular na controller.
Aling mga G-code at M-code ang pinakamalamang na masira pagkatapos ng swap?
Mga pagbabago sa tool, offset at tool-table unit, home moves na nagpapagalaw lamang ng mga pinangalanang axes, boring cycle gaya ng G87 at G88, ang G17.1, G18.1 at G19.1 na mga eroplano, at mga subprogram o user-code range gaya ng M98, M99 at M100 hanggang M199.
Kailangan ko bang muling isulat ang mga post-processor ng CAM pagkatapos palitan ang controller?
Lamang kung ang pag-audit ay makakahanap ng mga salita na inilabas ng iyong post na ang target ay humahawak nang iba o hindi talaga. Ang ilang mga aklatan ay nangangailangan ng isang output tweak, ang iba ay isang muling isinulat na post; ang audit ay nagsasabi sa quotation na.
Anong controller, drive at feedback interface ang dapat tumugma sa makina?
Bilang ng axis at uri ng makina, ang command interface at klase ng interpolation, kung mananatili o pinapalitan ang mga kasalukuyang drive at feedback device, at kung paano ipinapasa ang isang automation cell. Itanong ang bawat sagot sa pamamagitan ng pagsulat.
Binabago ba ng robot o automation cell ang mga pagsusuri ng controller?
Oo. Ang isang cell ay nagdaragdag ng isang handshake: kung aling device ang nagsusunod-sunod ng robot at machine, na nagmamay-ari ng mga interlock at ang ligtas na paghinto, at kung sino ang nagbe-verify sa kanila. Ang pinagsamang kontrol ng CNC at robot sa isang platform ay umaalis pa rin sa mga hangganang iyon para tukuyin ng iyong proyekto.
Paano ko maa-audit ang isang malaking kasalukuyang library ng programa nang mabilis?
Ilista ang mga file, i-extract ang mga natatanging salita at istruktura, uriin ang mga ito bilang ibinahagi, naiiba ang interpretasyon, hindi sinusuportahan o partikular sa vendor, pagkatapos ay bigyan ng marka ang bawat file na run-as-is, i-convert-isang beses o muling isulat, at panatilihin ang resulta bilang isang may petsang dokumento.
Paano ko susuriin ang pagiging tugma bago putulin ang isang tunay na bahagi?
Patakbuhin ang interpreter na may motion disabled, tingnan ang tool-change end position at offset units, patunayan ang bawat naka-flag na code sa solong block sa mababang override, pagkatapos ay i-cut ang isang sinukat na unang artikulo sa hindi kritikal na materyal at ihambing ito sa drawing.
Sino ang mananagot kung ang isang na-convert na programa o retrofit ay nagdudulot ng pinsala sa makina?
Isulat ito bago mag-order ng hardware: pinapanatili ng may-ari ng makina ang mga function ng kaligtasan, mga bantay at mga limitasyon; sumasagot ang supplier ng controller para sa kontrol na ibinibigay nito; pagmamay-ari ng integrator ang conversion, wiring at commissioning; ang karampatang tao ng end user ay naglalabas ng produksyon.
Ano ang dapat nating planuhin para sa pagsasanay at downtime?
Planuhin ito bilang isang gawain sa proyekto: ang mga operator at kawani ng pagpapanatili ay nangangailangan ng oras sa mga bagong screen, mga alarma at mga hakbang sa pagbawi, at ang mga na-convert na programa ay kailangang muling patunayan. Sumang-ayon sa handover at saklaw ng pagsasanay sa sipi.


