


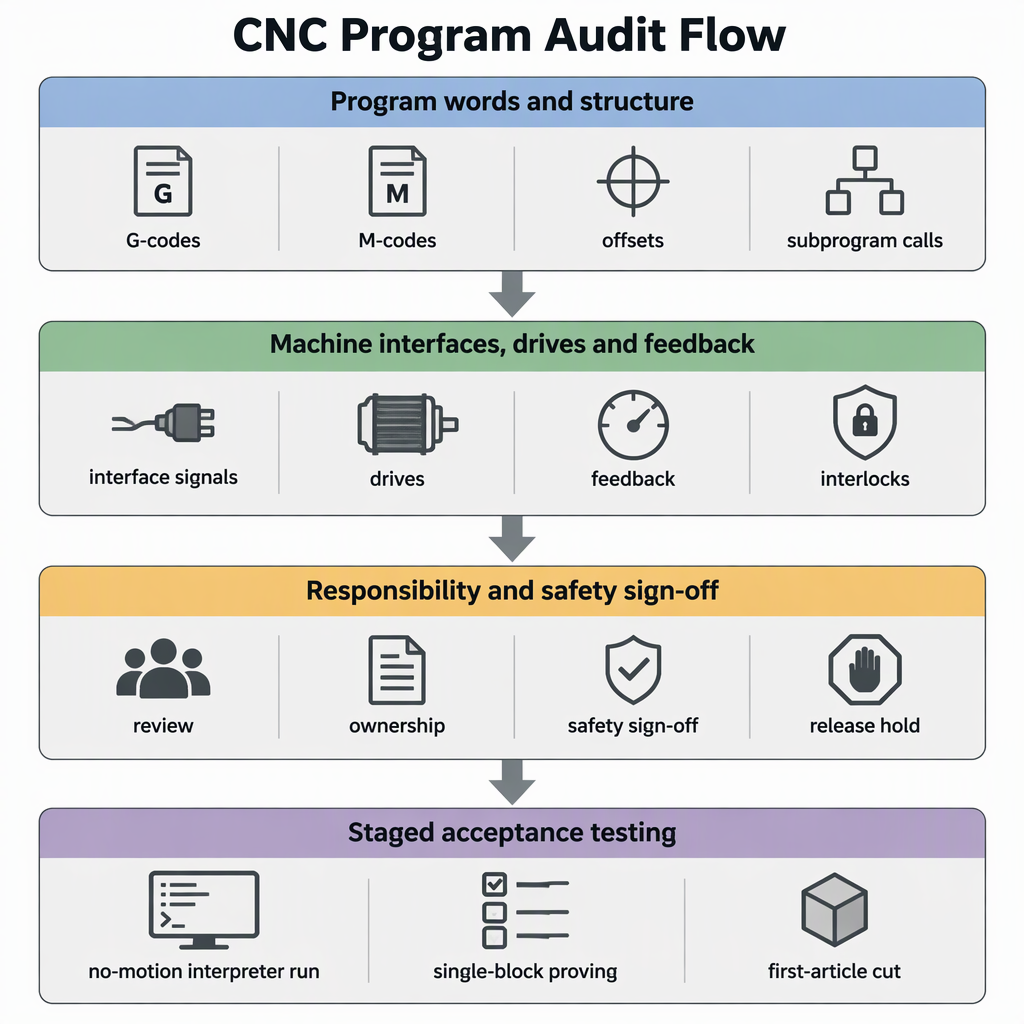
Khả năng tương thích với mã G là một yêu cầu để kiểm tra, không phải là một lời hứa chấp nhận. RS274/NGC là một phương ngữ được ghi chép trong họ này: Báo cáo trình thông dịch NIST RS274NGC mô tả một trình thông dịch đọc mã RS274 bằng phương ngữ đó với các sửa đổi dự án và điều khiển các trung tâm gia công 3 trục đến 6 trục. Hãy coi việc thay thế bộ điều khiển là bốn lần kiểm tra: kiểm tra thư viện chương trình dựa trên bộ lệnh được ghi lại của ứng viên, khớp các giao diện điều khiển, điều khiển và phản hồi, đồng ý ai sở hữu sự an toàn và chuyển đổi, sau đó chứng minh kết quả từ lần chạy không chuyển động đến bài viết đầu tiên được đo lường trước khi phát hành thư viện. Tên gia đình không phải là lời hứa; tài liệu riêng của người kiểm soát ứng viên là.
Nơi mà phương ngữ của bộ điều khiển thực sự khác nhau
Từ vựng về chuyển động là nguồn gây rắc rối ít có khả năng xảy ra nhất: ghềnh, chuyển động tuyến tính và chuyển động tròn, lệnh tiến dao và trục xoay cũng như dịch chuyển công việc có cùng các từ trong mô tả phương ngữ và trong tài liệu triển khai được liên kết bên dưới. Sự khác biệt nằm ở các chi tiết xung quanh chúng - quá trình thay đổi công cụ kết thúc như thế nào, đơn vị bù đắp và bảng công cụ nào được sử dụng, chu kỳ nào tồn tại cũng như cách đánh số các chương trình con và mã do người dùng xác định. Một chương trình có thể đọc giống hệt nhau nhưng vẫn cắt khác nhau.
các Các khác biệt RS274/NGC được ghi lại trong một bộ điều khiển nguồn mở được sử dụng rộng rãi cho thấy mẫu cần tìm vì chúng thay đổi những gì chương trình thực hiện thay vì hình thức của chương trình: một thay đổi công cụ không còn quay trở lại vị trí ban đầu, độ lệch và các giá trị bảng công cụ được đọc trong đơn vị cấu hình máy, các chu trình không được triển khai và các bước di chuyển về nhà chỉ di chuyển các trục có tên trong lệnh.
| Phần tử chương trình | Sự khác biệt hoặc bổ sung được ghi lại | Tại sao kết quả lại thay đổi | Điều gì cần xác nhận trước khi hoán đổi |
|---|---|---|---|
| Thay đổi công cụ | Không quay trở lại vị trí ban đầu sau khi thay đổi công cụ | Động thái sau bắt đầu từ một điểm khác với giả định của tác giả | Vị trí mà bộ điều khiển mục tiêu để lại sau khi thay đổi công cụ và liệu chương trình của bạn có bao gồm chuyển động quay trở lại rõ ràng hay không |
| Offset và bảng công cụ | Giá trị offset và bảng công cụ được thể hiện bằng đơn vị cấu hình máy | Cùng một số được lưu trữ có thể có nghĩa là một khoảng cách khác nhau | Đơn vị thay thế sẽ đọc và cách chuyển đổi các giá trị hiện tại |
| Chu kỳ và máy bay | Các chu trình doa G87 và G88 được liệt kê là chưa được triển khai và các mặt phẳng G17.1, G18.1 và G19.1 hiện không được hỗ trợ | Một chu trình được gọi có thể dừng chương trình thay vì cắt | Danh sách bằng văn bản của mọi mã chu trình và mặt phẳng mà thư viện của bạn sử dụng, được kiểm tra dựa trên bộ được hỗ trợ |
| Chuyển nhà | Với G28 hay G30 và chỉ có một số từ trục thì chỉ có những trục đó di chuyển | Trục đã từng di chuyển có thể giữ nguyên, làm thay đổi thao tác tiếp theo | Các trục chưa được đặt tên có di chuyển hay không và chương trình của bạn có dựa vào hành vi trước đó hay không |
| Chương trình con và mã người dùng | M98 và M99 gọi và trả về các chương trình phụ kiểu Fanuc và M100 đến M199 là các mã do người dùng xác định chạy như các chương trình bên ngoài | Cấu trúc cuộc gọi và dãy số dành riêng có thể khác nhau | M-số nào mà mục tiêu dự trữ và cách nó xác định lệnh gọi và trả về chương trình con |
Cách kiểm kê và kiểm tra các chương trình hiện có của bạn trước tiên
Bạn có thể sàng lọc toàn bộ thư viện mà không cần viết lại. Xây dựng một kho lưu trữ cho mỗi chương trình và bộ xử lý hậu kỳ của nó, trích xuất các từ và cấu trúc riêng biệt mà chúng chứa, đồng thời phân loại từng từ theo lệnh đặt trong tài liệu của bộ điều khiển ứng cử viên — vì đầu vào không được cho phép rõ ràng sẽ gây ra lỗi trình thông dịch, trong khi mã có nghĩa khác thì không.
- Liệt kê mọi tệp chương trình cùng với máy, bộ điều khiển hiện tại, bài đăng CAM và ngày chạy cuối cùng. Các tập tin không sử dụng có thể nằm ngoài phạm vi.
- Trích xuất các từ riêng biệt trong thư viện: mã G, mã M, tham số, hiệu số công việc và công cụ, lệnh gọi chương trình con, macro hoặc mã o và cấu trúc cấp tệp như dấu phân cách và ký tự cuối chương trình.
- Phân loại từng từ dưới dạng chuyển động chung, cùng một mã nhưng có nghĩa khác, không được triển khai hoặc tiện ích mở rộng của nhà cung cấp.
- Kiểm tra từng lớp dựa trên danh sách lệnh được ghi lại của bộ điều khiển ứng viên và gửi bất kỳ nội dung nào mà tài liệu không đề cập đến cho nhà cung cấp bằng văn bản.
- Chấm điểm từng tệp đang chạy, chuyển đổi một lần hoặc viết lại và đăng lại. Sự phân chia đó là phạm vi bạn trích dẫn và phạm vi bạn kiểm tra.
- Xác nhận các tệp đã hoàn chỉnh: các chương trình sử dụng phân giới tệp bằng ký hiệu phần trăm và kết thúc bằng M2 hoặc M30, vì vậy các tệp được nối hoặc cắt bớt trong quá trình chỉnh sửa cần được tách ra trước khi đánh giá.
- Hãy coi các mã không xác định là chặn cho đến khi được chứng minh ngược lại, vì đầu vào không được cho phép rõ ràng sẽ gây ra lỗi trình thông dịch.
- Gắn cờ các chu trình và lựa chọn mặt phẳng mà thư viện của bạn sử dụng, bao gồm các chu trình móc lỗ và các mặt phẳng G17.1, G18.1 và G19.1, để chúng có thể được kiểm tra theo danh sách được hỗ trợ.
- Gắn cờ mọi thay đổi dao, offset hoặc tham chiếu bảng công cụ và di chuyển về nhà G28 hoặc G30, trong đó những khác biệt được ghi lại sẽ thay đổi kết quả thay vì dừng chương trình.
- Lưu giữ bản đánh giá đã hoàn thành dưới dạng tài liệu ghi ngày tháng có kèm theo danh sách tệp; đó là đường cơ sở để đo lường quá trình thử nghiệm trên máy của bạn.
Kiểm tra giao diện, ổ đĩa và phản hồi nào quyết định tính khả thi
G-code chỉ là lớp trên cùng của quyết định. Hãy hỏi nhà cung cấp bộ điều khiển xem nó điều khiển bao nhiêu trục và loại máy nào, nó sử dụng giao diện lệnh và lớp nội suy nào, liệu các bộ truyền động và thiết bị phản hồi hiện tại của bạn có thể được giữ lại hay không cũng như cách thức chuyển giao một ô tự động hóa. Ví dụ, SZGH tuyên bố rằng họ phát triển và sản xuất bộ điều khiển CNC, bộ truyền động servo, động cơ servo và bộ điều khiển robot cùng với phần mềm điều khiển bên trong máy của mình và tích hợp máy CNC và cánh tay robot trên một nền tảng điều khiển.
| Kiểm tra | nội dung nhà cung cấp công bố | Quyết định |
|---|---|---|
| Loại máy và số trục | Bộ điều khiển máy tiện từ 2 đến 6 trục, bộ điều khiển phay 6 trục (SZGH-CNC880MC) và bộ điều khiển phay EtherCAT (SZGH-CNC1080MIC) | Giữ nguyên nếu số trục và động học của máy được che phủ; dừng nếu loại máy nằm ngoài phạm vi đã công bố |
| Giao diện lệnh và nội suy | Bộ điều khiển phay 6 trục được mô tả với phép nội suy 1 ms và chỉnh sửa PLC trực tuyến; bộ điều khiển phay EtherCAT với phép nội suy 0,25 ms, kiến trúc ARM+FPGA và phép nội suy spline | Xác minh theo yêu cầu bề mặt và thời gian chu kỳ của bạn, đồng thời hỏi lớp đã xuất bản nào mà gia đình bạn cần |
| Bộ truyền động, động cơ và phản hồi | Nhà cung cấp phát triển và sản xuất bộ truyền động servo, động cơ servo và bộ điều khiển robot của riêng mình | Xác minh xem các ổ đĩa và thiết bị phản hồi hiện tại có còn tồn tại hay được thay thế hay không và bộ điều khiển mong đợi tín hiệu gì |
| Bắt tay tự động hóa | Máy CNC và cánh tay robot được tích hợp trên một nền tảng điều khiển | Xác minh ai sở hữu trình tự, khóa liên động và dừng an toàn trước khi ô được trích dẫn |
Kiểm tra chương trình không chứng minh được điều gì về đầu vào, đầu ra, lệnh trục xoay, bôi trơn hoặc xích an toàn của máy. Mỗi tín hiệu phải được kiểm tra dựa trên tài liệu điện riêng của máy trước khi đưa vào sản xuất.
Tính khả thi cũng có mặt vật lý. Đo không gian của tủ dành cho bộ điều khiển thay thế và các ổ đĩa của nó, đồng thời xác nhận không gian lắp đặt, các khe hở của bảng điều khiển cũng như lối vào cáp và khoảng uốn cong so với các kích thước đã công bố của nhà cung cấp chứ không phải diện tích của thiết bị cũ. Từ tài liệu điện của máy, hãy ghi lại nguồn cung cấp ngày hôm nay - điện áp, pha và công suất - và hỏi nhà cung cấp các mạch điều khiển, truyền động và kẹp, phanh hoặc trục xoay cần gì, thay vì cho rằng nguồn cung hiện có được tái sử dụng không thay đổi. Xác nhận tủ loại bỏ nhiệt tăng thêm và hệ thống thông gió hoặc làm mát hiện có vẫn phù hợp với môi trường của máy. Liệt kê các dịch vụ mà máy tiêu thụ — khí nén, thủy lực, bôi trơn và chất làm mát — đồng thời xác nhận từng dịch vụ vẫn sẵn có và sắp xếp theo thứ tự sau khi hoán đổi. Mọi thao tác kiểm tra mở tủ đều bắt đầu bằng việc tắt máy và ngắt kết nối khỏi nguồn điện để máy không thể cấp điện trở lại.
Ranh giới phía máy và an toàn cần giải quyết trước khi bạn cam kết
Hãy nêu tên chủ sở hữu trước khi đặt hàng phần cứng, vì việc trang bị thêm có ranh giới không rõ ràng sẽ là nơi gây thiệt hại. Chủ sở hữu máy giữ các chức năng an toàn của máy, các bộ phận bảo vệ, khóa liên động, giới hạn và tài liệu về điện của máy; nhà cung cấp bộ điều khiển trả lời về khả năng kiểm soát mà nó cung cấp và hành vi mà nó ghi lại; nhà tích hợp sở hữu việc chuyển đổi chương trình, nối dây và chạy thử; và người có thẩm quyền của người dùng cuối sẽ đưa máy vào sản xuất. Đặt tất cả bốn trong hồ sơ dự án bằng văn bản.
Hai ranh giới gây ra nhiều tranh chấp nhất sau khi hoán đổi bộ điều khiển. Đầu tiên là sự an toàn: các chức năng dừng khẩn cấp, khóa liên động bảo vệ và giới hạn của máy phải duy trì hiệu quả trong suốt quá trình thay đổi và được kiểm tra lại sau đó. Thứ hai là xác minh: hỏi người có thẩm quyền của chủ sở hữu máy và nhà thầu điện của bạn xem yêu cầu an toàn máy và điện tại địa phương nào áp dụng cho việc trang bị thêm, ghi lại câu trả lời vào hồ sơ dự án và ký chấp nhận đối với câu trả lời đã được ghi lại đó.
Cách chứng minh khả năng tương thích trên máy trước khi chuyển đổi hoàn toàn
Chứng minh khả năng tương thích theo từng giai đoạn, trên máy. Bắt đầu bằng quá trình kiểm tra trình thông dịch để phát hiện lỗi trên bất kỳ nội dung nào mà điều khiển không cho phép, sau đó xác minh các mã được gắn cờ trong một khối ở mức ghi đè thấp và chỉ sau đó cắt bài viết đầu tiên đã đo và so sánh với bản vẽ chứ không phải đầu ra của bộ điều khiển cũ.
- Tải các chương trình vào bộ điều khiển thay thế và chạy chúng qua trình thông dịch mà không chuyển động; đầu vào được ghi lại không được cho phép rõ ràng sẽ tạo ra lỗi, do đó các từ không được hỗ trợ sẽ xuất hiện ở đây thay vì ở trục xoay.
- Kiểm tra vị trí kết thúc thay đổi công cụ và các đơn vị được sử dụng cho các offset và bảng công cụ, vì hành vi được ghi lại có thể để các trục ở nơi nào đó mà chương trình không mong đợi.
- Chứng minh từng mã được gắn cờ trong một khối duy nhất ở mức cấp dữ liệu thấp nhất và ghi đè nhanh chóng, với phạm vi công việc rõ ràng và người vận hành ở mức giữ nguồn cấp dữ liệu.
- Cắt một bài viết đầu tiên về tài liệu không quan trọng, so sánh nó với bản vẽ và thực hiện các bước di chuyển về nhà và chu kỳ mà cuộc kiểm tra của bạn đã gắn cờ.
- Đóng băng bộ chương trình đã phát hành và ghi lại phần mềm điều khiển và phiên bản cấu hình cùng với các ghi chú kiểm tra.
- Trước khi bất kỳ ai làm việc bên trong tủ hoặc trên hệ thống dây điện, hãy tắt máy và ngắt kết nối khỏi nguồn điện, đồng thời xác nhận rằng máy không thể cấp điện trở lại. Kiểm tra chương trình không yêu cầu tủ phải mở.
- Luôn có các tấm che và tấm bảo vệ cho mọi thử nghiệm được hỗ trợ, giữ cho những người khác tránh xa khu vực làm việc và luôn giữ nguồn cấp dữ liệu và dừng khẩn cấp trong lần chạy đầu tiên của mỗi chương trình.
- Mong đợi một phần sai thay vì cảnh báo: việc thay đổi công cụ được diễn giải khác hoặc một chu trình không được thực hiện có thể tạo ra sai lệch thầm lặng, vì vậy hãy so sánh các kích thước đo được, không chỉ xem chương trình có chạy hay không.
- Lặp lại kiểm tra bài viết đầu tiên sau bất kỳ thay đổi nào về bộ xử lý hậu kỳ, giá trị bù trừ hoặc tham số vì mỗi thay đổi sẽ tạo ra một chương trình mới mà kết quả trước đó không còn mô tả nữa.
Kết luận: Khả năng tương thích được xác minh, không được giả định
Phê duyệt thay thế khi tài liệu và máy đồng ý: từ chương trình, chu trình và cấu trúc nào mà mục tiêu hỗ trợ và sự khác biệt của nó thay đổi tệp của bạn như thế nào; giao diện điều khiển, điều khiển và phản hồi nào phù hợp với nó; ai sở hữu chuyển đổi, an toàn và phê duyệt; và một bài kiểm tra theo giai đoạn từ kiểm tra trình thông dịch không chuyển động đến bài viết đầu tiên được đo lường.
Một quy tắc quyết định thực tế: không có tập tin nào rời khỏi danh sách kiểm tra cho đến khi nó được chấm điểm và chứng minh trên máy, và không có máy nào quay trở lại sản xuất cho đến khi người chịu trách nhiệm ký vào biên bản kiểm tra. Trong trường hợp tài liệu của nhà cung cấp không trả lời một câu hỏi, hãy nhận câu trả lời bằng văn bản và lưu giữ khi kiểm tra.
- Kiểm tra thư viện chương trình trước khi trích dẫn trao đổi.
- Phù hợp với giao diện, ổ đĩa và phản hồi, không chỉ mã G.
- Xác nhận không gian tủ, nguồn điện, làm mát và khí nén bằng tài liệu riêng của máy.
- Thống nhất ranh giới trách nhiệm bằng văn bản.
- Chỉ phát hành chương trình sau khi chạy thử nghiệm trên máy.
Câu hỏi thường gặp
Những câu hỏi này bao gồm các bước kiểm tra quyết định thay thế: điều gì xảy ra bên trong thư viện chương trình, điều gì xảy ra với bộ xử lý hậu kỳ và cách một ô tự động hóa thay đổi hình ảnh.
Các chương trình hiện có của tôi có chạy không thay đổi trên bộ điều khiển thay thế không?
Giả sử họ cần chứng minh hơn là viết lại. Các từ chuyển động được chia sẻ thường di chuyển theo cùng một cách, nhưng một thay đổi công cụ kết thúc ở một vị trí khác hoặc các giá trị bù được đọc trong các đơn vị cấu hình máy sẽ thay đổi bộ phận mà không đưa ra cảnh báo.
Có tiêu chuẩn mã G nào đảm bảo khả năng tương thích không?
Không có một tài liệu nào khiến hai bộ điều khiển có thể hoán đổi cho nhau. Báo cáo trình thông dịch RS274/NGC mô tả một phương ngữ và các sửa đổi của nó, đồng thời mỗi bộ điều khiển đều xuất bản bộ lệnh riêng, do đó khả năng tương thích được đánh giá giữa hai bộ điều khiển cụ thể.
Mã G và mã M nào dễ bị hỏng nhất sau khi hoán đổi?
Các thay đổi công cụ, các đơn vị offset và bảng công cụ, di chuyển chủ chỉ di chuyển các trục được đặt tên, các chu trình doa như G87 và G88, các mặt phẳng G17.1, G18.1 và G19.1, và các phạm vi chương trình con hoặc mã người dùng như M98, M99 và M100 đến M199.
Tôi có cần viết lại bộ xử lý hậu kỳ CAM sau khi thay thế bộ điều khiển không?
Chỉ khi quá trình kiểm tra tìm thấy những từ mà bài đăng của bạn phát ra thì mục tiêu mới xử lý theo cách khác hoặc hoàn toàn không. Một số thư viện cần chỉnh sửa đầu ra, số khác cần viết lại bài đăng; cuộc kiểm toán cho biết báo giá đó.
Bộ điều khiển, ổ đĩa và giao diện phản hồi nào phải phù hợp với máy?
Số trục và loại máy, giao diện lệnh và lớp nội suy, các ổ đĩa và thiết bị phản hồi hiện có vẫn còn hay được thay thế cũng như cách thức chuyển giao của một ô tự động hóa. Yêu cầu mỗi câu trả lời bằng văn bản.
Robot hoặc tế bào tự động hóa có thay đổi việc kiểm tra bộ điều khiển không?
Đúng. Một ô thêm một cái bắt tay: thiết bị nào sắp xếp thứ tự robot và máy, thiết bị nào sở hữu khóa liên động và điểm dừng an toàn cũng như ai xác minh chúng. Điều khiển robot và CNC tích hợp trên một nền tảng vẫn để lại những ranh giới đó cho dự án của bạn xác định.
Làm cách nào để kiểm tra thư viện chương trình lớn hiện có một cách nhanh chóng?
Liệt kê các tệp, trích xuất các từ và cấu trúc riêng biệt, phân loại chúng theo dạng chia sẻ, diễn giải khác nhau, không được hỗ trợ hoặc dành riêng cho nhà cung cấp, sau đó chấm điểm từng tệp theo nguyên trạng, chuyển đổi một lần hoặc viết lại và giữ kết quả dưới dạng tài liệu ghi ngày tháng.
Làm cách nào để kiểm tra tính tương thích trước khi cắt một chi tiết thật?
Chạy trình thông dịch khi đã tắt chuyển động, kiểm tra vị trí cuối thay đổi công cụ và đơn vị bù trừ, chứng minh từng mã được gắn cờ trong một khối duy nhất ở mức ghi đè thấp, sau đó cắt bài viết đầu tiên được đo trên vật liệu không quan trọng và so sánh nó với bản vẽ.
Ai chịu trách nhiệm nếu chương trình được chuyển đổi hoặc trang bị thêm gây hư hỏng máy?
Ghi lại trước khi đặt hàng phần cứng: chủ máy giữ các chức năng an toàn, bảo vệ và giới hạn; nhà cung cấp bộ điều khiển trả lời về điều khiển mà họ cung cấp; nhà tích hợp sở hữu việc chuyển đổi, nối dây và vận hành thử; người có thẩm quyền của người dùng cuối sẽ phát hành sản phẩm.
Chúng ta nên lập kế hoạch gì cho việc đào tạo và thời gian ngừng hoạt động?
Lập kế hoạch như một nhiệm vụ dự án: người vận hành và nhân viên bảo trì cần thời gian trên màn hình mới, cảnh báo và các bước khôi phục cũng như các chương trình đã chuyển đổi cần được chứng minh lại. Thống nhất phạm vi bàn giao và đào tạo trong báo giá.


