


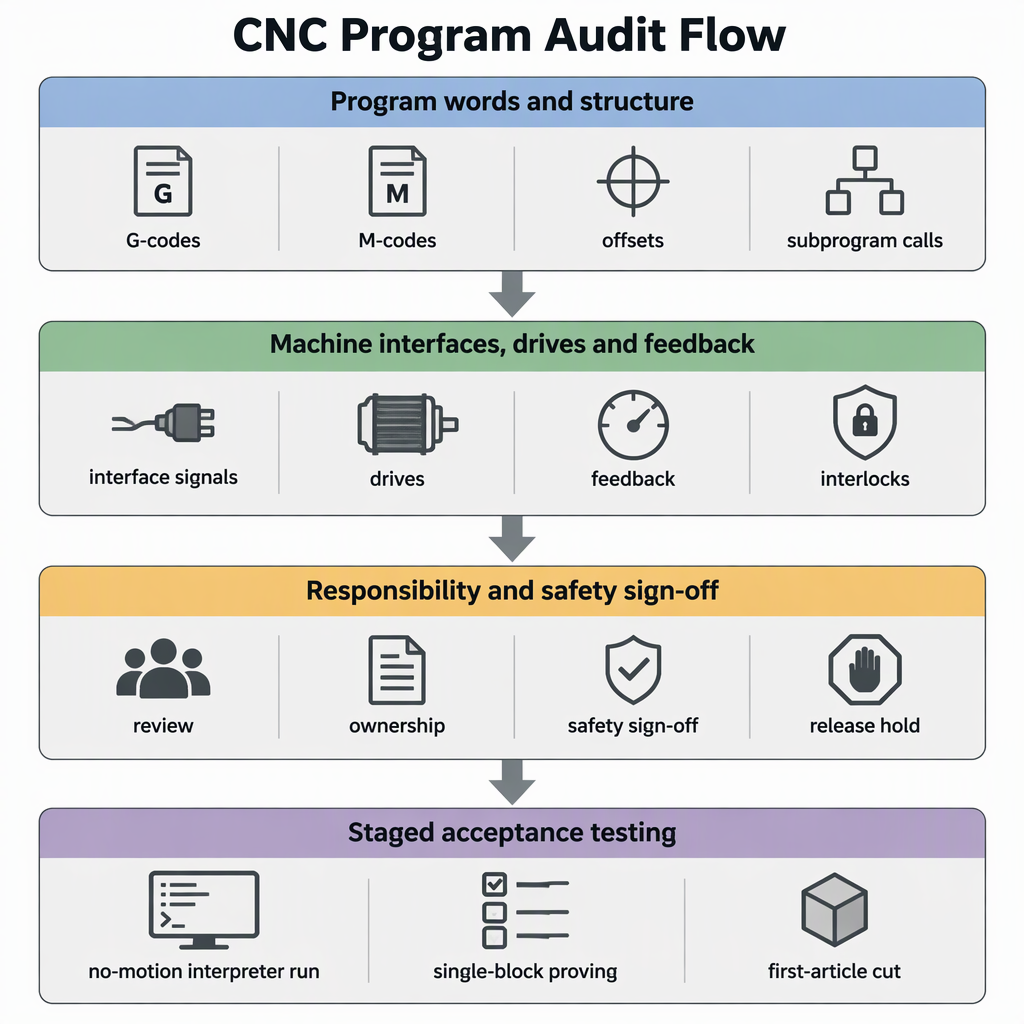
Zgodność z kodem G to gwarancja przetestowania, a nie obietnica akceptacji. RS274/NGC to jeden z udokumentowanych dialektów w tej rodzinie: Raport interpretera NIST RS274NGC opisuje interpreter, który odczytuje kod RS274 w tym dialekcie z modyfikacjami projektu i steruje centrami obróbczymi od 3 do 6 osi. Potraktuj wymianę sterownika jako cztery kontrole: dokonaj audytu biblioteki programu pod kątem udokumentowanego zestawu poleceń kandydata, dopasuj interfejsy sterowania, napędu i sprzężenia zwrotnego, uzgodnij, kto jest właścicielem bezpieczeństwa i konwersji, a następnie przed udostępnieniem biblioteki udowodnij wynik od uruchomienia bez ruchu do zmierzonego pierwszego artykułu. Nazwisko nie jest obietnicą; stanowi dokumentacja własna kandydata na kontrolera.
Gdzie dialekty kontrolerów faktycznie się różnią
Słownik dotyczący ruchu jest najmniej prawdopodobnym źródłem problemów: bystrza, ruchy liniowe i kołowe, polecenia posuwu i wrzeciona oraz przesunięcia punktu zerowego zawierają te same słowa w opisie dialektu oraz w dokumentacji implementacji, do której link znajduje się poniżej. Rozbieżności tkwią w szczegółach wokół nich — jak kończy się zmiana narzędzia, jakie przesunięcia jednostek i tabele narzędzi są używane, jakie istnieją cykle oraz jak numerowane są podprogramy i kody zdefiniowane przez użytkownika. Program może czytać identycznie, a mimo to wycinać inaczej.
The udokumentowane różnice RS274/NGC w jednym powszechnie używanym sterowniku typu open source pokazują wzór, którego należy szukać, ponieważ zmieniają one działanie programu, a nie jego wygląd: zmianę narzędzia, która nie powraca już do pierwotnej pozycji, przesunięcia i wartości tabeli narzędzi odczytywane w jednostkach konfiguracji maszyny, cykle, które nie są zaimplementowane, oraz ruchy wyjściowe, które poruszają tylko osie wymienione w poleceniu.
| Element programu | Udokumentowana różnica lub dodatek | Dlaczego wynik się zmienia | Co należy potwierdzić przed zamianą |
|---|---|---|---|
| Zmiana narzędzia | Brak powrotu do pierwotnej pozycji po zmianie narzędzia | Poniższy ruch rozpoczyna się od innego punktu, niż zakładał autor | Pozycja, którą kontroler docelowy opuszcza po zmianie narzędzia, oraz to, czy programy zawierają wyraźny ruch powrotny |
| Przesunięcia i tabela narzędzi | Wartości przesunięcia i tabeli narzędzi wyrażone są w jednostkach konfiguracji maszyny | Ten sam zapisany numer może oznaczać inną odległość | Jakie jednostki odczytuje zamiennik i w jaki sposób istniejące wartości zostaną przeliczone |
| Cykle i samoloty | Cykle wytaczania G87 i G88 są wymienione jako jeszcze nie wdrożone, a płaszczyzny G17.1, G18.1 i G19.1 nie są obecnie obsługiwane | Wywoływany cykl może zatrzymać program zamiast cięcia | Pisemna lista każdego kodu cyklu i płaszczyzny używanego w Twojej bibliotece, sprawdzona z obsługiwanym zestawem |
| Przeprowadzki do domu | W przypadku G28 lub G30 i tylko niektórych słów osi, poruszają się tylko te osie | Oś, która poruszała się wcześniej, może pozostać w miejscu, zmieniając następną operację | Czy nienazwane osie poruszają się i czy programy opierają się na poprzednim zachowaniu |
| Podprogramy i kody użytkownika | Podprogramy M98 i M99 wywołujące i zwracające w stylu Fanuca, a M100 do M199 to kody zdefiniowane przez użytkownika, uruchamiane jako programy zewnętrzne | Struktury połączeń i zakresy numerów zarezerwowanych mogą się różnić | Który M numeruje rezerwy docelowe i jak definiuje wywołanie i zwrot podprogramu |
Jak najpierw przeprowadzić inwentaryzację i audyt istniejących programów
Można przeglądać całą bibliotekę bez jej przepisywania. Zbuduj jeden spis każdego programu i jego postprocesora, wyodrębnij zawarte w nich odrębne słowa i struktury i sklasyfikowaj je według zestawu poleceń dokumentów kandydujących na kontroler — ponieważ dane wejściowe, które nie są jawnie dozwolone, powodują błąd interpretera, podczas gdy kod oznaczający coś innego nie.
- Lista każdego pliku programu z jego maszyną, bieżącym kontrolerem, wpisem CAM i datą ostatniego uruchomienia. Nieużywane pliki mogą pozostać poza zakresem.
- Wyodrębnij różne słowa z biblioteki: kody G, kody M, parametry, przesunięcia robocze i narzędzia, wywołania podprogramów, makra lub kody o oraz strukturę na poziomie pliku, taką jak znaki rozgraniczenia i końca programu.
- Klasyfikuj każde słowo jako ruch współdzielony, ten sam kod o innym znaczeniu, niezaimplementowany lub jako rozszerzenie dostawcy.
- Sprawdź każdą klasę z udokumentowaną listą poleceń kandydata na kontrolera i przekaż dostawcy na piśmie wszystko, czego nie obejmuje dokumentacja.
- Oceń każdy plik w stanie, w jakim jest, przekonwertuj go raz lub napisz ponownie i opublikuj ponownie. Ten podział to zakres, który cytujesz i zakres, który testujesz.
- Sprawdź, czy pliki są kompletne: programy używają rozgraniczeń plików za pomocą znaku procentowego i kończą się na M2 lub M30, więc pliki, które zostały połączone lub obcięte podczas edycji, wymagają podziału przed oceną.
- Traktuj nieznane kody jako blokujące, dopóki nie zostanie udowodnione, że jest inaczej, ponieważ dane wejściowe, które nie są jawnie dozwolone, powodują błąd interpretera.
- Oznacz cykle i wybrane płaszczyzny używane w Twojej bibliotece, w tym cykle wytaczania oraz płaszczyzny G17.1, G18.1 i G19.1, aby można je było porównać z obsługiwaną listą.
- Oznacz każdą zmianę narzędzia, przesunięcie lub odniesienie do tabeli narzędzi oraz ruch wyjściowy G28 lub G30, gdzie udokumentowane różnice zmieniają wynik zamiast zatrzymywać program.
- Zachowaj ukończony audyt jako dokument datowany z załączoną listą plików; jest to punkt odniesienia, względem którego mierzone są testy na maszynie.
Które kontrole interfejsu, napędu i sprzężenia zwrotnego decydują o wykonalności
G-kod to tylko górna warstwa decyzji. Zapytaj dostawcę sterownika, ile osi i jakie typy maszyn obsługuje, jakiego interfejsu poleceń i klasy interpolacji używa, czy można zachować istniejące napędy i urządzenia sprzężenia zwrotnego oraz w jaki sposób komórka automatyki przekazuje. SZGH twierdzi na przykład, że opracowuje i produkuje własne sterowniki CNC, serwonapędy, serwomotory i sterowniki robotów wraz z oprogramowaniem sterującym znajdującym się w jej maszynach oraz że integruje maszyny CNC i ramiona robotów w ramach jednej platformy sterowania.
| Sprawdź, | co publikuje dostawca | . Decyzja |
|---|---|---|
| Typ maszyny i liczba osi | Sterowniki tokarek od 2 do 6 osi, 6-osiowy sterownik frezowania (SZGH-CNC880MC) i sterownik frezowania EtherCAT (SZGH-CNC1080MIC) | Zachowaj, jeśli uwzględniono liczbę osi i kinematykę maszyny; zatrzymaj, jeśli typ maszyny znajduje się poza opublikowanym zakresem |
| Interfejs poleceń i interpolacja | Opisano 6-osiowy sterownik frezowania z interpolacją 1 ms i edycją PLC online; kontroler frezowania EtherCAT z interpolacją 0,25 ms, architekturą ARM+FPGA i interpolacją spline | Sprawdź, czy spełniają wymagania dotyczące powierzchni i czasu cyklu, i zapytaj, jakiej opublikowanej klasy potrzebuje Twoja rodzina części |
| Napędy, silniki i sprzężenie zwrotne | Dostawca opracowuje i produkuje własne serwonapędy, serwomotory i sterowniki robotów | Sprawdź, czy istniejące napędy i urządzenia sprzężenia zwrotnego pozostają, czy zostaną wymienione, oraz jakiego sygnału oczekuje sterownik |
| Automatyczny uścisk dłoni | Maszyny CNC i ramiona robotów są zintegrowane na jednej platformie sterowania | Przed podaniem komórki sprawdź, kto jest właścicielem sekwencji, blokad i bezpiecznego zatrzymania |
Test programu nie dowodzi niczego na temat wejść i wyjść maszyny, poleceń wrzeciona, smarowania lub łańcucha bezpieczeństwa. Przed dopuszczeniem do produkcji każdy sygnał należy sprawdzić w odniesieniu do dokumentacji elektrycznej maszyny.
Wykonalność ma również stronę fizyczną. Zmierz przestrzeń w szafie na zamienny sterownik i jego napędy oraz potwierdź przestrzeń montażową, wycięcia w panelu oraz wejście kabla i miejsce na zagięcie pod kątem opublikowanych wymiarów dostawcy, a nie obrysu starego urządzenia. Na podstawie dokumentacji elektrycznej maszyny zapisz dzisiejsze zasilanie — napięcie, fazy i moc — i zapytaj dostawcę, czego potrzebuje jego sterowanie, napędy i obwody zaciskowe, hamulcowe lub wrzecionowe, zamiast zakładać, że istniejące zasilanie zostanie ponownie wykorzystane w niezmienionej postaci. Upewnij się, że szafka usuwa dodatkowe ciepło i że istniejąca wentylacja lub chłodzenie nadal odpowiada środowisku maszyny. Wypisz usługi, z których korzysta maszyna — sprężone powietrze, hydraulikę, smarowanie i chłodziwo — i potwierdź, że każdy z nich pozostaje dostępny i uporządkowany po wymianie. Każda kontrola otwierająca szafę rozpoczyna się od wyłączenia maszyny i odłączenia jej od źródła zasilania, aby nie można było jej ponownie zasilić.
Granice po stronie maszyny i granice bezpieczeństwa, które należy ustalić przed podjęciem decyzji
Przed zamówieniem sprzętu podaj nazwiska właścicieli, ponieważ modernizacja z niejasnymi granicami to miejsce, w którym powstają szkody. Właściciel maszyny przechowuje funkcje zabezpieczające, osłony, blokady, ograniczniki i dokumentację elektryczną maszyny; dostawca kontrolera odpowiada za dostarczaną przez siebie kontrolę i dokumentowane zachowanie; integrator jest właścicielem konwersji programu, okablowania i uruchomienia; a kompetentna osoba użytkownika końcowego dopuszcza maszynę do produkcji. Umieść wszystkie cztery w pliku projektu na piśmie.
Dwie granice powodują najwięcej sporów po wymianie kontrolera. Po pierwsze, bezpieczeństwo: zatrzymanie awaryjne maszyny, blokady osłon i funkcje ograniczające muszą pozostać skuteczne przez cały czas zmiany, a następnie zostać ponownie przetestowane. Druga to weryfikacja: zapytaj kompetentną osobę właściciela maszyny i wykonawcę elektryka, jakie lokalne wymagania dotyczące elektryki i bezpieczeństwa maszyny mają zastosowanie do modernizacji, zapisz odpowiedź w pliku projektu i podpisz akceptację zapisanej odpowiedzi.
Jak udowodnić kompatybilność na maszynie przed pełnym przełączeniem
Udowodnij kompatybilność etapami na maszynie. Zacznij od sprawdzenia interpretera, który zgłasza błędy we wszystkim, na co nie pozwala sterowanie, następnie zweryfikuj oznaczone kody w pojedynczym bloku przy niskim przesterowaniu, a dopiero potem wytnij zmierzony pierwszy artykuł i porównaj go z rysunkiem, a nie z wyjściem starego sterownika.
- Załaduj programy do zastępczego kontrolera i przepuść je przez interpreter bez ruchu; udokumentowane dane wejściowe, które nie są wyraźnie dozwolone, powodują błąd, więc nieobsługiwane słowa pojawiają się tutaj, a nie na wrzecionie.
- Sprawdź położenie końcowe zmiany narzędzia oraz jednostki używane w korekcjach i tabelach narzędzi, ponieważ udokumentowane zachowanie może pozostawić osie w miejscu, którego program się nie spodziewa.
- Sprawdź każdy oznaczony kod w pojedynczym bloku przy najniższym posuwie i szybkim sterowaniu, przy pustym obszarze roboczym i operatorze przy wstrzymanym posuwie.
- Wytnij pierwszy artykuł z materiału niekrytycznego, zmierz go z rysunkiem i przećwicz ruchy i cykle główne oznaczone przez audyt.
- Zamroź udostępniony zestaw programów i zapisz wersję oprogramowania sterownika oraz konfigurację wraz z notatkami z testów.
- Zanim ktokolwiek zacznie pracować wewnątrz szafy lub przy okablowaniu, wyłącz maszynę, odłącz ją od źródła zasilania i upewnij się, że nie można jej ponownie włączyć. Testowanie programu nie wymaga otwierania szafki.
- Podczas każdego testu zasilania należy utrzymywać pokrywy i osłony na swoim miejscu, trzymać inne osoby z dala od obszaru roboczego i trzymać rękę na zatrzymaniu podawania i wyłączniku awaryjnym podczas pierwszego uruchomienia każdego programu.
- Spodziewaj się raczej niewłaściwej części niż alarmu: inaczej zinterpretowana zmiana narzędzia lub niezrealizowany cykl może spowodować ciche odchylenie, dlatego porównaj zmierzone wymiary, a nie tylko to, czy program został uruchomiony.
- Powtórz test pierwszego artykułu po każdej zmianie postprocesora, przesunięcia lub parametrów, ponieważ każda zmiana tworzy nowy program, którego wcześniejszy wynik już nie opisuje.
Wniosek: zgodność jest weryfikowana, a nie zakładana
Zatwierdź wymianę, gdy dokumenty i maszyna są zgodne: jakie słowa programu, cykle i struktury obsługuje cel i w jaki sposób różnice te wpływają na Twoje pliki; do jakich interfejsów sterowania, napędu i sprzężenia zwrotnego pasuje; kto jest właścicielem konwersji, bezpieczeństwa i podpisania; oraz etapowy test, od sprawdzenia tłumacza bez ruchu do zmierzonego pierwszego artykułu.
Praktyczna zasada decyzyjna: żaden plik nie opuszcza listy audytu, dopóki nie zostanie oceniony i sprawdzony na maszynie, a żadna maszyna nie wróci do produkcji, dopóki osoba odpowiedzialna nie podpisze protokołu testu. Jeżeli dokumentacja dostawcy nie zawiera odpowiedzi na pytanie, należy uzyskać odpowiedź na piśmie i zachować ją podczas audytu.
- Przed wyceną wymiany przeprowadź audyt biblioteki programów.
- Dopasuj interfejsy, napędy i sprzężenie zwrotne, a nie tylko kod G.
- Potwierdź miejsce w szafie, zasilanie, chłodzenie i sprężone powietrze za pomocą własnych dokumentów maszyny.
- Uzgodnij granicę odpowiedzialności na piśmie.
- Zwolnij programy dopiero po przeprowadzeniu etapowego testu na komputerze.
Często zadawane pytania
Pytania te dotyczą kontroli decydujących o wymianie: co psuje się w bibliotece programu, co dzieje się z postprocesorami i jak komórka automatyzująca zmienia obraz.
Czy moje istniejące programy będą działać bez zmian na kontrolerze zastępczym?
Załóżmy, że wymagają udowodnienia, a nie przepisywania. Wspólne słowa ruchu zwykle poruszają się w ten sam sposób, ale zmiana narzędzia kończąca się w innym położeniu lub przesunięciach odczytanych w jednostkach konfiguracji maszyny powoduje zmianę części bez wywoływania alarmu.
Czy istnieje jeden standard kodu G gwarantujący kompatybilność?
Żaden pojedynczy dokument nie umożliwia wymienności dwóch kontrolerów. Raport interpretera RS274/NGC opisuje jeden dialekt i jego modyfikacje, a każdy sterownik publikuje swój własny zestaw poleceń, więc oceniana jest zgodność między dwoma konkretnymi kontrolerami.
Które kody G i kody M najprawdopodobniej pękną po zamianie?
Zmiany narzędzi, jednostki korekcji i tabeli narzędzi, ruchy wyjściowe, które poruszają tylko nazwane osie, cykle wytaczania, takie jak G87 i G88, płaszczyzny G17.1, G18.1 i G19.1 oraz zakresy podprogramów lub kodów użytkownika, takie jak M98, M99 i M100 do M199.
Czy po wymianie kontrolera muszę przepisać postprocesory CAM?
Tylko jeśli audyt wykryje słowa, które emituje Twój post, a które cel obsługuje inaczej lub wcale. Niektóre biblioteki wymagają ulepszenia wyników, inne przepisanego posta; audyt podaje cytat, który.
Jakie interfejsy sterownika, napędu i sprzężenia zwrotnego muszą pasować do maszyny?
Liczba osi i typ maszyny, interfejs poleceń i klasa interpolacji, to, czy istniejące napędy i urządzenia sprzężenia zwrotnego pozostają, czy zostaną wymienione, oraz sposób przekazania komórki automatyki. Proszę o każdą odpowiedź na piśmie.
Czy robot lub komórka automatyzacyjna zmienia kontrole sterownika?
Tak. Komórka dodaje uścisk dłoni: które urządzenie sekwencjonuje robota i maszynę, które jest właścicielem blokad i bezpiecznego zatrzymania oraz kto je weryfikuje. Zintegrowane sterowanie CNC i robotem na jednej platformie nadal pozostawia te granice do zdefiniowania w Twoim projekcie.
Jak szybko przeprowadzić audyt dużej istniejącej biblioteki programów?
Wypisz pliki, wyodrębnij odrębne słowa i struktury, zaklasyfikuj je jako wspólne, różnie interpretowane, nieobsługiwane lub specyficzne dla dostawcy, a następnie oceń każdy plik w stanie, w jakim jest, przekonwertuj raz lub przepisz, i zachowaj wynik jako dokument datowany.
Jak sprawdzić kompatybilność przed wycięciem prawdziwej części?
Uruchom interpreter z wyłączonym ruchem, sprawdź położenie końcowe zmiany narzędzia i jednostki przesunięcia, sprawdź każdy oznaczony kod w pojedynczym bloku przy niskim przesterowaniu, następnie wytnij zmierzony pierwszy artykuł na niekrytycznym materiale i porównaj go z rysunkiem.
Kto ponosi odpowiedzialność, jeśli przekonwertowany program lub modernizacja spowoduje uszkodzenie maszyny?
Zapisz to przed zamówieniem sprzętu: właściciel maszyny zapewnia funkcje bezpieczeństwa, osłony i ograniczenia; dostawca sterownika odpowiada za sterowanie, które dostarcza; integrator jest właścicielem konwersji, okablowania i uruchomienia; kompetentna osoba użytkownika końcowego zwalnia produkcję.
Co powinniśmy zaplanować na szkolenia i przestoje?
Zaplanuj to jako zadanie projektowe: operatorzy i personel konserwacyjny potrzebują czasu na nowe ekrany, alarmy i kroki przywracania, a przekonwertowane programy wymagają ponownego sprawdzenia. W ofercie uzgodnij zakres przekazania i szkolenia.


