


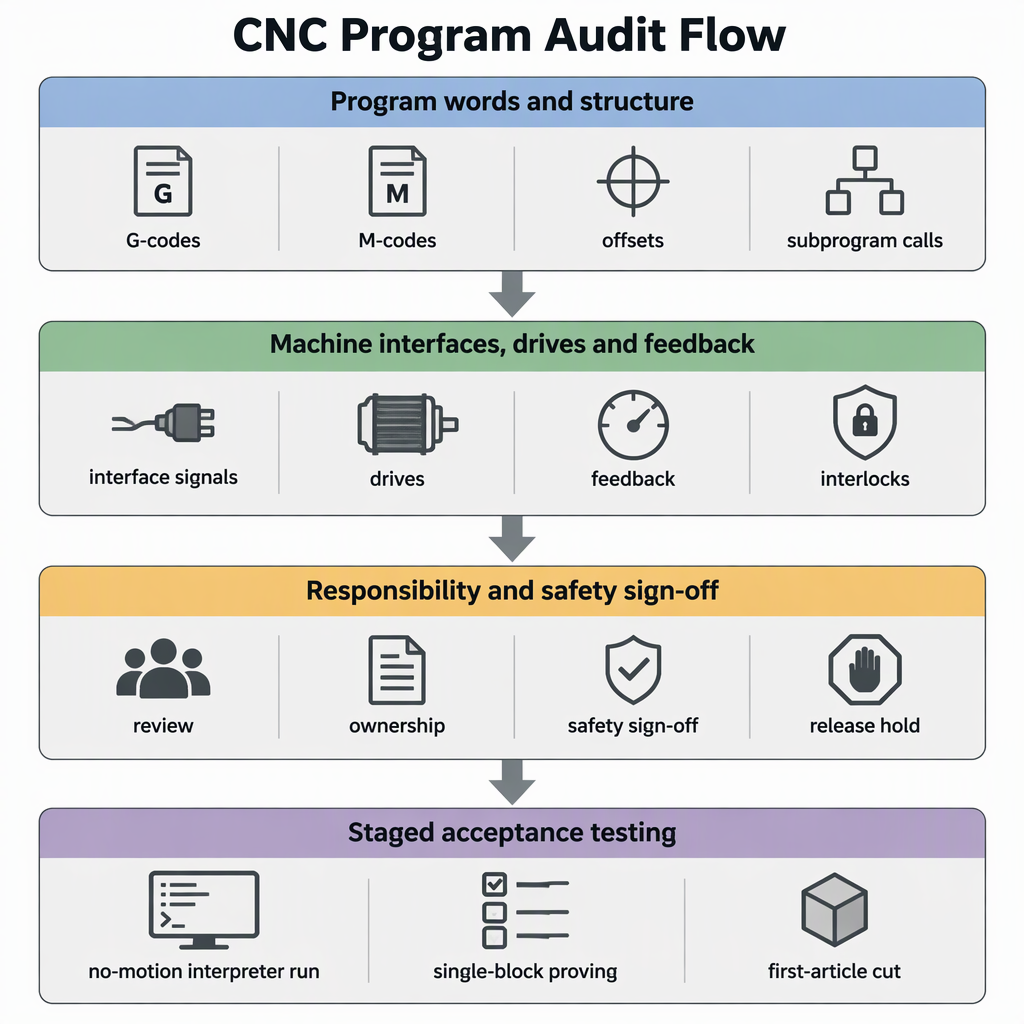
Bei G-Code-Kompatibilität handelt es sich um einen Testanspruch, nicht um ein Versprechen. RS274/NGC ist ein dokumentierter Dialekt in dieser Familie: der Der NIST RS274NGC-Interpreterbericht beschreibt einen Interpreter, der RS274-Code in diesem Dialekt mit Projektänderungen liest und 3- bis 6-Achsen-Bearbeitungszentren antreibt. Behandeln Sie einen Controller-Austausch als vier Prüfungen: Überprüfen Sie die Programmbibliothek anhand des dokumentierten Befehlssatzes des Kandidaten, passen Sie die Steuerungs-, Antriebs- und Feedback-Schnittstellen an, vereinbaren Sie, wer für Sicherheit und Konvertierung verantwortlich ist, und prüfen Sie dann das Ergebnis von einem Lauf ohne Bewegung bis zu einem gemessenen ersten Artikel, bevor Sie die Bibliothek freigeben. Der Familienname ist nicht das Versprechen; die eigene Dokumentation des Kandidaten-Controllers ist.
Wo Controller-Dialekte tatsächlich voneinander abweichen
Bewegungsvokabular ist die wahrscheinlichste Ursache für Probleme: Eilgänge, lineare und kreisförmige Bewegungen, Vorschub- und Spindelbefehle sowie Arbeitsversätze tragen in der Dialektbeschreibung und in der unten verlinkten Implementierungsdokumentation die gleichen Wörter. Die Divergenz liegt in den Details um sie herum – wie ein Werkzeugwechsel endet, welche Einheitenversätze und Werkzeugtabellen verwendet werden, welche Zyklen existieren und wie Unterprogramme und benutzerdefinierte Codes nummeriert werden. Ein Programm kann identisch lesen und dennoch unterschiedlich schneiden.
Der Dokumentierte RS274/NGC-Unterschiede eines weit verbreiteten Open-Source-Controllers zeigen das Muster, nach dem man suchen muss, denn sie verändern eher die Funktionsweise eines Programms als sein Aussehen: ein Werkzeugwechsel, der nicht mehr zur ursprünglichen Position zurückkehrt, Offsets und Werkzeugtabellenwerte, die in Maschinenkonfigurationseinheiten gelesen werden, Zyklen, die nicht implementiert sind, und Home-Bewegungen, die nur die im Befehl genannten Achsen bewegen.
| Programmelement. | Dokumentierter Unterschied oder Zusatz. | Warum sich das Ergebnis ändert. | Was vor dem Austausch bestätigt werden muss |
|---|---|---|---|
| Werkzeugwechsel | Keine Rückkehr zur Ausgangsposition nach einem Werkzeugwechsel | Der folgende Schritt beginnt an einem anderen Punkt als vom Autor angenommen | Die Position, die die Zielsteuerung nach einem Werkzeugwechsel verlässt, und ob Ihre Programme eine explizite Rückbewegung beinhalten |
| Offsets und Werkzeugtabelle | Versatz- und Werkzeugtabellenwerte werden in Maschinenkonfigurationseinheiten ausgedrückt | Die gleiche gespeicherte Zahl kann eine unterschiedliche Entfernung bedeuten | Welche Einheiten die Ersetzung liest und wie vorhandene Werte konvertiert werden |
| Fahrräder und Flugzeuge | Die Bohrzyklen G87 und G88 werden als noch nicht implementiert aufgeführt und die Ebenen G17.1, G18.1 und G19.1 werden derzeit nicht unterstützt | Ein aufgerufener Zyklus kann das Programm stoppen, anstatt zu schneiden | Eine schriftliche Liste aller von Ihrer Bibliothek verwendeten Zyklus- und Ebenencodes, verglichen mit dem unterstützten Satz |
| Hausumzüge | Bei G28 oder G30 und nur einigen Achswörtern bewegen sich nur diese Achsen | Eine Achse, die sich zuvor bewegt hat, kann an Ort und Stelle bleiben und den nächsten Vorgang ändern | Ob sich unbenannte Achsen bewegen und ob Ihre Programme auf dem vorherigen Verhalten basieren |
| Unterprogramme und Benutzercodes | M98 und M99 rufen Unterprogramme im Fanuc-Stil auf und geben sie zurück, und M100 bis M199 sind benutzerdefinierte Codes, die als externe Programme ausgeführt werden | Anrufstrukturen und reservierte Nummernbereiche können unterschiedlich sein | Welche M-Nummern das Ziel reserviert und wie es den Aufruf und die Rückkehr des Unterprogramms definiert |
So führen Sie zunächst eine Bestandsaufnahme und Prüfung Ihrer bestehenden Programme durch
Sie können eine ganze Bibliothek überprüfen, ohne sie neu zu schreiben. Erstellen Sie eine Bestandsaufnahme jedes Programms und seines Postprozessors, extrahieren Sie die darin enthaltenen unterschiedlichen Wörter und Strukturen und klassifizieren Sie jedes anhand des Befehlssatzes, den die Kandidaten-Controller-Dokumente haben – denn Eingaben, die nicht explizit erlaubt sind, lösen einen Interpreterfehler aus, während ein Code, der etwas anderes bedeutet, dies nicht tut.
- Listen Sie jede Programmdatei mit Maschine, aktueller Steuerung, CAM-Post und letztem Ausführungsdatum auf. Nicht verwendete Dateien können außerhalb des Gültigkeitsbereichs bleiben.
- Extrahieren Sie die unterschiedlichen Wörter in der Bibliothek: G-Codes, M-Codes, Parameter, Arbeits- und Werkzeugversätze, Unterprogrammaufrufe, Makros oder O-Codes sowie Strukturen auf Dateiebene wie Abgrenzungs- und Programmendezeichen.
- Klassifizieren Sie jedes Wort als gemeinsame Bewegung, als gleichen Code mit einer anderen Bedeutung, als nicht implementiert oder als Erweiterung eines Anbieters.
- Vergleichen Sie jede Klasse mit der dokumentierten Befehlsliste des Kandidaten-Controllers und teilen Sie dem Lieferanten alles schriftlich mit, was in der Dokumentation nicht abgedeckt ist.
- Bewerten Sie jede Datei so, wie sie ist, konvertieren Sie sie einmal oder schreiben Sie sie neu und veröffentlichen Sie sie erneut. Diese Aufteilung besteht aus dem von Ihnen angegebenen Umfang und dem von Ihnen getesteten Umfang.
- Bestätigen Sie, dass die Dateien vollständig sind: Programme verwenden die Dateiabgrenzung durch Prozentzeichen und enden mit M2 oder M30, sodass Dateien, die während der Bearbeitung verkettet oder abgeschnitten wurden, vor der Bewertung aufgeteilt werden müssen.
- Behandeln Sie unbekannte Codes bis zum Beweis des Gegenteils als blockierend, da nicht explizit zulässige Eingaben einen Interpreterfehler auslösen.
- Markieren Sie die Zyklen und Ebenenauswahlen, die Ihre Bibliothek verwendet, einschließlich der Bohrzyklen und der Ebenen G17.1, G18.1 und G19.1, damit sie anhand der unterstützten Liste überprüft werden können.
- Markieren Sie jeden Werkzeugwechsel, jeden Versatz oder jede Werkzeugtabellenreferenz und jede G28- oder G30-Referenzfahrt, bei der dokumentierte Unterschiede das Ergebnis ändern, anstatt das Programm zu stoppen.
- Bewahren Sie die abgeschlossene Prüfung als datiertes Dokument mit beigefügter Aktenliste auf; Es ist die Basislinie, an der Ihre Tests auf der Maschine gemessen werden.
Welche Schnittstellen-, Antriebs- und Feedback-Prüfungen über die Machbarkeit entscheiden
G-Code ist nur die oberste Ebene der Entscheidung. Fragen Sie den Steuerungslieferanten, wie viele Achsen und welche Maschinentypen er antreibt, welche Befehlsschnittstelle und Interpolationsklasse er verwendet, ob Ihre vorhandenen Antriebe und Rückmeldegeräte beibehalten werden können und wie eine Automatisierungszelle übergibt. SZGH gibt beispielsweise an, eigene CNC-Steuerungen, Servoantriebe, Servomotoren und Robotersteuerungen zusammen mit der Steuerungssoftware in seinen Maschinen zu entwickeln und herzustellen und CNC-Maschinen und Roboterarme auf einer Steuerungsplattform zu integrieren.
| Überprüfen Sie, | was der Lieferant veröffentlicht. | Entscheidung |
|---|---|---|
| Maschinentyp und Achsenanzahl | Drehmaschinensteuerungen über 2 bis 6 Achsen, eine 6-Achsen-Frässteuerung (SZGH-CNC880MC) und eine EtherCAT-Frässteuerung (SZGH-CNC1080MIC) | Bewahren Sie es auf, wenn die Achsanzahl und Kinematik der Maschine abgedeckt sind; Stoppen Sie, wenn der Maschinentyp außerhalb des veröffentlichten Bereichs liegt |
| Befehlsschnittstelle und Interpolation | Die 6-Achsen-Frässteuerung wird mit 1-ms-Interpolation und Online-SPS-Bearbeitung beschrieben; die EtherCAT-Frässteuerung mit 0,25 ms Interpolation, ARM+FPGA-Architektur und Spline-Interpolation | Vergleichen Sie Ihre Oberflächen- und Zykluszeitanforderungen und fragen Sie, welche veröffentlichte Klasse Ihre Teilefamilie benötigt |
| Antriebe, Motoren und Feedback | Der Zulieferer entwickelt und fertigt eigene Servoantriebe, Servomotoren und Robotersteuerungen | Überprüfen Sie, ob vorhandene Antriebe und Feedback-Geräte erhalten bleiben oder ersetzt werden und welches Signal die Steuerung erwartet |
| Automatisierungs-Handshake | CNC-Maschinen und Roboterarme sind auf einer Steuerungsplattform integriert | Überprüfen Sie, wer Eigentümer der Sequenz, der Verriegelungen und des sicheren Stopps ist, bevor die Zelle zitiert wird |
Ein Programmtest sagt nichts über die Ein- und Ausgänge, die Spindelsteuerung, die Schmierung oder die Sicherheitskette der Maschine aus. Jedes Signal muss vor der Produktionsfreigabe anhand der elektrischen Dokumentation der Maschine überprüft werden.
Machbarkeit hat auch eine physische Seite. Messen Sie den Platz im Schrank für die Ersatzsteuerung und ihre Antriebe und vergleichen Sie den Montageraum, die Schalttafelausschnitte sowie den Kabeleingang und den Biegeraum mit den vom Lieferanten veröffentlichten Abmessungen, nicht mit der Stellfläche der alten Einheit. Erfassen Sie anhand der elektrischen Dokumentation der Maschine die aktuelle Versorgung – Spannung, Phasen und Kapazität – und fragen Sie den Lieferanten, was seine Steuerung, Antriebe und Klemm-, Brems- oder Spindelschaltkreise benötigen, anstatt davon auszugehen, dass die vorhandene Versorgung unverändert wiederverwendet wird. Stellen Sie sicher, dass der Schrank die zusätzliche Wärme abführt und dass die vorhandene Belüftung oder Kühlung weiterhin für die Umgebung der Maschine geeignet ist. Listen Sie die Dienstleistungen auf, die die Maschine verbraucht – Druckluft, Hydraulik, Schmierung und Kühlmittel – und bestätigen Sie, dass alle nach dem Austausch verfügbar und in der richtigen Reihenfolge bleiben. Jede Prüfung, bei der der Schrank geöffnet wird, beginnt damit, dass die Maschine ausgeschaltet und von der Stromversorgung getrennt wird, damit sie nicht wieder mit Strom versorgt werden kann.
Maschinenseitige und Sicherheitsgrenzen, die Sie festlegen müssen, bevor Sie sich verpflichten
Benennen Sie die Eigentümer, bevor Sie Hardware bestellen, denn bei einer Nachrüstung mit unklarer Abgrenzung entstehen Schäden. Der Maschineneigentümer behält die Sicherheitsfunktionen, Schutzvorrichtungen, Verriegelungen, Grenzwerte und die elektrische Dokumentation der Maschine; Der Controller-Lieferant ist für die von ihm bereitgestellte Kontrolle und das von ihm dokumentierte Verhalten verantwortlich. der Integrator ist für die Programmumsetzung, Verkabelung und Inbetriebnahme zuständig; und die fachkundige Person des Endbenutzers gibt die Maschine für die Produktion frei. Tragen Sie alle vier schriftlich in die Projektdatei ein.
Zwei Grenzen verursachen die meisten Streitigkeiten nach einem Controller-Tausch. Der erste ist die Sicherheit: Not-Halt, Schutzverriegelungen und Grenzfunktionen der Maschine müssen während der Änderung wirksam bleiben und anschließend erneut getestet werden. Die zweite Möglichkeit besteht in der Überprüfung: Fragen Sie die zuständige Person des Maschineneigentümers und Ihren Elektroinstallateur, welche örtlichen Elektro- und Maschinensicherheitsanforderungen für die Nachrüstung gelten, tragen Sie die Antwort in die Projektakte ein und unterzeichnen Sie die Abnahme anhand dieser aufgezeichneten Antwort.
So weisen Sie die Kompatibilität der Maschine vor der vollständigen Umstellung nach
Kompatibilität stufenweise an der Maschine nachweisen. Beginnen Sie mit einer Interpreterprüfung, die Fehler bei allem auslöst, was die Steuerung nicht zulässt, überprüfen Sie dann die markierten Codes in einem einzelnen Block bei niedrigem Override und schneiden Sie erst dann einen gemessenen ersten Artikel ab und vergleichen Sie ihn mit der Zeichnung, nicht mit der Ausgabe der alten Steuerung.
- Laden Sie die Programme in den Ersatzcontroller und führen Sie sie ohne Bewegung durch den Interpreter aus. Dokumentierte Eingaben, die nicht ausdrücklich erlaubt sind, erzeugen einen Fehler, sodass nicht unterstützte Wörter hier und nicht an der Spindel auftauchen.
- Überprüfen Sie die Endposition des Werkzeugwechsels und die für Versätze und Werkzeugtabellen verwendeten Einheiten, da das dokumentierte Verhalten dazu führen kann, dass sich die Achsen an einem vom Programm nicht erwarteten Ort befinden.
- Überprüfen Sie jeden gekennzeichneten Code in einem einzelnen Block bei niedrigstem Vorschub und Eilgangüberbrückung, wobei der Arbeitsraum frei ist und der Bediener den Vorschub anhält.
- Schneiden Sie einen ersten Artikel aus unkritischem Material, messen Sie ihn anhand der Zeichnung und üben Sie die von Ihrer Prüfung festgestellten Hauptbewegungen und Zyklen aus.
- Frieren Sie den freigegebenen Programmsatz ein und notieren Sie die Controller-Software und die Konfigurationsversion mit den Testnotizen.
- Bevor jemand im Inneren des Schranks oder an der Verkabelung arbeitet, schalten Sie die Maschine aus, trennen Sie sie von der Stromversorgung und stellen Sie sicher, dass sie nicht wieder mit Strom versorgt werden kann. Für Programmtests ist es nicht erforderlich, dass der Schrank geöffnet ist.
- Halten Sie Abdeckungen und Schutzvorrichtungen bei jedem angetriebenen Test an Ort und Stelle, halten Sie andere Personen vom Arbeitsbereich fern und halten Sie beim ersten Durchlauf jedes Programms eine Hand an der Vorschubsperre und dem Not-Aus.
- Erwarten Sie eher ein falsches Teil als einen Alarm: Ein anders interpretierter Werkzeugwechsel oder ein nicht implementierter Zyklus können zu einer stillen Abweichung führen. Vergleichen Sie daher die gemessenen Maße und nicht nur, ob das Programm ausgeführt wurde.
- Wiederholen Sie den Erstartikeltest nach jeder Postprozessor-, Offset- oder Parameteränderung, da jede Änderung ein neues Programm erstellt, das das frühere Ergebnis nicht mehr beschreibt.
Fazit: Die Kompatibilität wird überprüft, nicht vorausgesetzt
Genehmigen Sie einen Ersatz, wenn die Dokumente und die Maschine übereinstimmen: welche Programmwörter, Zyklen und Strukturen das Ziel unterstützt und wie seine Unterschiede Ihre Dateien verändern; zu welchen Steuerungs-, Antriebs- und Feedback-Schnittstellen es passt; Wem gehören Konvertierung, Sicherheit und Freigabe? und ein abgestufter Test von einer bewegungslosen Dolmetscherprüfung bis zu einem gemessenen ersten Artikel.
Eine praktische Entscheidungsregel: Keine Datei verlässt die Prüfliste, bis sie auf der Maschine bewertet und geprüft wurde, und keine Maschine kehrt in die Produktion zurück, bis die verantwortliche Person das Prüfprotokoll unterzeichnet hat. Wenn die Dokumentation des Lieferanten eine Frage nicht beantwortet, holen Sie sich die Antwort schriftlich und bewahren Sie sie beim Audit auf.
- Überprüfen Sie die Programmbibliothek, bevor Sie den Austausch anbieten.
- Passen Sie Schnittstellen, Antriebe und Feedback an, nicht nur G-Code.
- Schrankraum, Stromversorgung, Kühlung und Druckluft anhand der maschineneigenen Unterlagen bestätigen.
- Vereinbaren Sie die Verantwortungsgrenze schriftlich.
- Geben Sie Programme erst nach einem stufenweisen Test auf der Maschine frei.
Häufig gestellte Fragen
Diese Fragen beziehen sich auf die Prüfungen, die über einen Ersatz entscheiden: Was geht in einer Programmbibliothek kaputt, was passiert mit Postprozessoren und wie verändert eine Automatisierungszelle das Bild?
Laufen meine bestehenden Programme unverändert auf einem Ersatzcontroller?
Gehen Sie davon aus, dass sie eher geprüft als neu geschrieben werden müssen. Gemeinsame Bewegungswörter bewegen sich normalerweise in die gleiche Richtung, aber ein Werkzeugwechsel, der an einer anderen Position oder in Maschinenkonfigurationseinheiten gelesenen Versätzen endet, ändert das Teil, ohne dass ein Alarm ausgelöst wird.
Gibt es einen G-Code-Standard, der Kompatibilität garantiert?
Kein einzelnes Dokument macht zwei Controller austauschbar. Der RS274/NGC-Interpreterbericht beschreibt einen Dialekt und seine Modifikationen, und jeder Controller veröffentlicht seinen eigenen Befehlssatz, sodass die Kompatibilität zwischen zwei spezifischen Controllern beurteilt wird.
Welche G-Codes und M-Codes gehen nach einem Austausch am wahrscheinlichsten kaputt?
Werkzeugwechsel, Versatz- und Werkzeugtabelleneinheiten, Home-Bewegungen, die nur benannte Achsen bewegen, Bohrzyklen wie G87 und G88, die Ebenen G17.1, G18.1 und G19.1 sowie Unterprogramm- oder Benutzercodebereiche wie M98, M99 und M100 bis M199.
Muss ich die CAM-Postprozessoren nach dem Austausch des Controllers neu schreiben?
Nur wenn die Prüfung Wörter findet, die Ihr Beitrag aussendet, die das Ziel anders oder gar nicht behandelt. Einige Bibliotheken benötigen eine Ausgabeoptimierung, andere einen neu geschriebenen Beitrag; Das Audit teilt dem Angebot mit, welches.
Welche Steuerungs-, Antriebs- und Feedbackschnittstellen müssen zur Maschine passen?
Anzahl der Achsen und Maschinentyp, Befehlsschnittstelle und Interpolationsklasse, ob vorhandene Antriebe und Rückkopplungsgeräte erhalten bleiben oder ersetzt werden und wie eine Automatisierungszelle übergibt. Bitten Sie um jede Antwort schriftlich.
Verändert ein Roboter oder eine Automatisierungszelle die Steuerungsprüfungen?
Ja. Eine Zelle fügt einen Handshake hinzu: Welches Gerät steuert Roboter und Maschine, wer besitzt die Verriegelungen und den sicheren Stopp und wer überprüft sie. Durch die integrierte CNC- und Robotersteuerung auf einer Plattform bleiben diesem Projekt Grenzen gesetzt.
Wie kann ich eine große vorhandene Programmbibliothek schnell prüfen?
Listen Sie die Dateien auf, extrahieren Sie die unterschiedlichen Wörter und Strukturen, klassifizieren Sie sie als gemeinsam genutzt, unterschiedlich interpretiert, nicht unterstützt oder herstellerspezifisch, bewerten Sie dann jede Datei im Ist-Zustand, konvertieren Sie sie einmal oder schreiben Sie sie neu und bewahren Sie das Ergebnis als datiertes Dokument auf.
Wie teste ich die Kompatibilität, bevor ich ein echtes Teil schneide?
Führen Sie den Interpreter mit deaktivierter Bewegung aus, prüfen Sie die Endposition des Werkzeugwechsels und die Versatzeinheiten, überprüfen Sie jeden markierten Code in einem einzelnen Block bei geringer Übersteuerung, schneiden Sie dann einen gemessenen ersten Artikel auf unkritischem Material und vergleichen Sie ihn mit der Zeichnung.
Wer haftet, wenn durch eine Umstellung oder Nachrüstung ein Maschinenschaden entsteht?
Notieren Sie sich dies, bevor Sie Hardware bestellen: Der Maschineneigentümer behält die Sicherheitsfunktionen, Schutzvorrichtungen und Grenzwerte bei; der Controller-Lieferant ist für die von ihm gelieferte Steuerung verantwortlich; der Integrator ist für Umbau, Verkabelung und Inbetriebnahme zuständig; Die zuständige Person des Endverbrauchers gibt die Produktion frei.
Was sollten wir für Schulungen und Ausfallzeiten einplanen?
Planen Sie es als Projektaufgabe: Bediener und Wartungspersonal benötigen Zeit für neue Bildschirme, Alarme und Wiederherstellungsschritte, und konvertierte Programme müssen erneut geprüft werden. Vereinbaren Sie im Angebot die Übergabe und den Schulungsumfang.


