


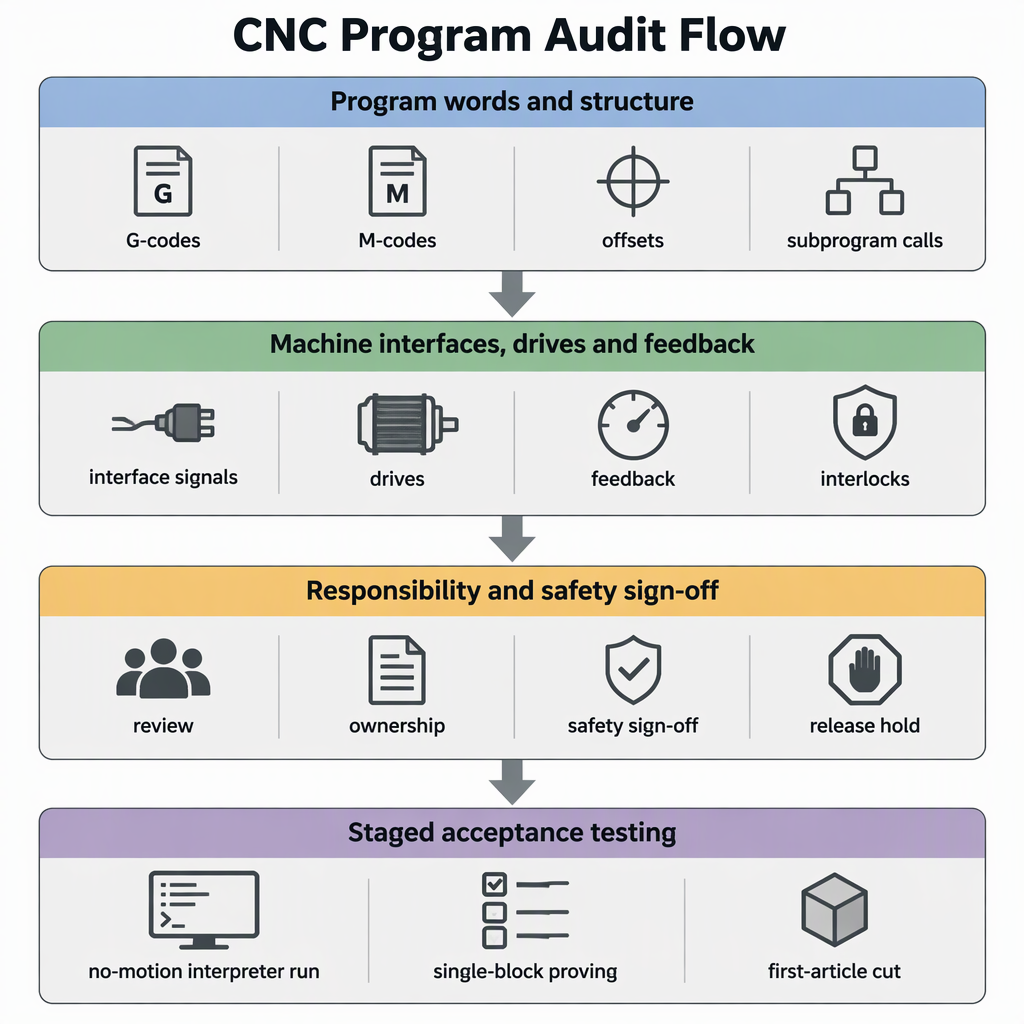
G-kode-kompatibel er en påstand om at teste, ikke et løfte om at acceptere. RS274/NGC er en dokumenteret dialekt i denne familie: den NIST RS274NGC fortolkerrapport beskriver en fortolker, der læser RS274-kode på den dialekt med projektændringer og driver 3-akset til 6-akset bearbejdningscentre. Behandl en controllererstatning som fire kontroller: auditer programbiblioteket i forhold til kandidatens dokumenterede kommandosæt, match kontrol-, drev- og feedbackgrænseflader, aftal, hvem der ejer sikkerhed og konvertering, bevis derefter resultatet fra en bevægelse uden bevægelse til en målt første artikel, før du frigiver biblioteket. Familienavnet er ikke løftet; kandidaten controllers egen dokumentation er.
Hvor controller-dialekter faktisk divergerer
Bevægelsesordforråd er den mindst sandsynlige kilde til problemer: strømfald, lineære og cirkulære bevægelser, fremførings- og spindelkommandoer og arbejdsforskydninger bærer de samme ord i dialektbeskrivelsen og i implementeringsdokumentationen, der er linket til nedenfor. Divergens sidder i detaljerne omkring dem - hvordan et værktøjsskift slutter, hvilke enheder offsets og værktøjstabeller bruger, hvilke cyklusser der findes, og hvordan underprogrammer og brugerdefinerede koder er nummereret. Et program kan læse identisk og stadig klippe forskelligt.
De dokumenterede RS274/NGC-forskelle for en udbredt open source-controller viser det mønster, man skal kigge efter, fordi de ændrer, hvad et program gør, snarere end hvordan det ser ud: et værktøjsskift, der ikke længere vender tilbage til den oprindelige position, forskydninger og værktøjstabelværdier læst i maskinkonfigurationsenheder, cyklusser, der ikke er implementeret, og hjemmebevægelser, der kun bevæger sig i aksernes navn.
| Programelement | Dokumenteret forskel eller tilføjelse | Hvorfor resultatet ændres | Hvad skal bekræftes før byttet |
|---|---|---|---|
| Skift af værktøj | Ingen tilbagevenden til den oprindelige position efter et værktøjsskift | Det følgende træk starter fra et andet punkt, end forfatteren antog | Den position målcontrolleren forlader efter et værktøjsskift, og om dine programmer inkluderer et eksplicit returtræk |
| Forskydninger og værktøjstabel | Offset- og værktøjstabelværdier er udtrykt i maskinkonfigurationsenheder | Det samme gemte nummer kan betyde en anden afstand | Hvilke enheder udskiftningen læser, og hvordan eksisterende værdier vil blive konverteret |
| Cykler og fly | G87- og G88-borecyklusser er angivet som endnu ikke implementeret, og G17.1-, G18.1- og G19.1-planerne understøttes i øjeblikket ikke | En kaldt cyklus kan stoppe programmet i stedet for at skære | En skriftlig liste over hver cyklus og flykode dit bibliotek bruger, kontrolleret i forhold til det understøttede sæt |
| Hjem flytter | Med G28 eller G30 og kun nogle akseord er det kun disse akser, der bevæger sig | En akse, der plejede at bevæge sig, kan blive siddende, hvilket ændrer den næste operation | Om unavngivne akser bevæger sig, og om dine programmer er afhængige af den tidligere adfærd |
| Underprogrammer og brugerkoder | M98 og M99 kalder og returnerer Fanuc-stil underprogrammer, og M100 til M199 er brugerdefinerede koder, der køres som eksterne programmer | Opkaldsstrukturer og reserverede nummerintervaller kan variere | Hvilke M-numre målreserverne, og hvordan det definerer underprogramkald og retur |
Sådan registrerer og reviderer du dine eksisterende programmer først
Du kan screene et helt bibliotek uden at omskrive det. Byg én opgørelse over hvert program og dets post-processor, udtræk de forskellige ord og strukturer, de indeholder, og klassificer hver i forhold til kommandosættet, som kandidatcontrolleren dokumenterer - fordi input, der ikke er eksplicit tilladt, fremkalder en tolkefejl, mens en kode, der betyder noget andet, ikke gør det.
- Liste hver programfil med dens maskine, aktuelle controller, CAM-post og sidste kørselsdato. Ubrugte filer kan holde sig uden for rækkevidde.
- Uddrag de distinkte ord i biblioteket: G-koder, M-koder, parametre, arbejds- og værktøjsforskydninger, underprogramkald, makroer eller o-koder og struktur på filniveau såsom afgrænsning og programsluttegn.
- Klassificer hvert ord som delt bevægelse, samme kode med en anden betydning, ikke implementeret eller en leverandørudvidelse.
- Tjek hver klasse mod kandidat-controllerens dokumenterede kommandoliste, og skriv alt, hvad dokumentationen ikke dækker, til leverandøren skriftligt.
- Score hver fil, køre-som-er-den, konverter-en gang eller omskriv-og-repost. Den opdeling er det omfang, du citerer, og det omfang, du tester.
- Bekræft, at filerne er færdige: Programmer bruger procenttegn filafgrænsning og slutter med M2 eller M30, så filer, der blev sammenkædet eller afkortet under redigering, skal opdeles før vurdering.
- Behandl ukendte koder som blokering, indtil det modsatte er bevist, da input, der ikke er eksplicit tilladt, giver anledning til en tolkefejl.
- Marker de cyklusser og flyvalg, dit bibliotek bruger, inklusive kedelige cyklusser og G17.1-, G18.1- og G19.1-planerne, så de kan kontrolleres i forhold til den understøttede liste.
- Markér hvert værktøjsskift, offset eller værktøjstabelreference og G28 eller G30 hjemflytning, hvor dokumenterede forskelle ændrer resultatet i stedet for at stoppe programmet.
- Behold den færdige revision som et dateret dokument med fillisten vedhæftet; det er den baseline, som din test på maskinen måles i forhold til.
Hvilken grænseflade, drev og feedback-tjek afgør gennemførlighed
G-kode er kun det øverste lag af beslutningen. Spørg controllerleverandøren, hvor mange akser og hvilke maskintyper den driver, hvilken kommandogrænseflade og interpolationsklasse den bruger, om dine eksisterende drev og feedbackenheder kan beholdes, og hvordan en automatiseringscelle afleverer. SZGH oplyser for eksempel, at det udvikler og producerer sine egne CNC-controllere, servodrev, servomotorer og robotcontrollere sammen med styresoftwaren inde i sine maskiner, og at det integrerer CNC-maskiner og robotarme på én kontrolplatform.
| Tjek | hvad leverandøren udgiver | Beslutning |
|---|---|---|
| Maskintype og akseantal | Drejebænkecontrollere på tværs af 2 til 6 akser, en 6-akset fræsecontroller (SZGH-CNC880MC) og en EtherCAT fræsecontroller (SZGH-CNC1080MIC) | Gem, hvis maskinens akseantal og kinematik er dækket; stoppe, hvis maskintypen ligger uden for det offentliggjorte område |
| Kommandogrænseflade og interpolation | Den 6-aksede fræsecontroller er beskrevet med 1 ms interpolation og online PLC redigering; EtherCAT fræsecontroller med 0,25 ms interpolation, ARM+FPGA arkitektur og spline interpolation | Kontroller mod dit krav til overflade og cyklustid, og spørg, hvilken offentliggjort klasse din delfamilie har brug for |
| Drev, motorer og feedback | Leverandøren udvikler og producerer egne servodrev, servomotorer og robotcontrollere | Kontroller, om eksisterende drev og feedback-enheder forbliver eller udskiftes, og hvilket signal controlleren forventer |
| Automatisk håndtryk | CNC-maskiner og robotarme er integreret på én kontrolplatform | Bekræft, hvem der ejer sekvensen, låsene og sikker stop, før cellen citeres |
En programtest beviser intet om maskinens input, output, spindelkommando, smøring eller sikkerhedskæde. Hvert signal skal kontrolleres i forhold til maskinens egen elektriske dokumentation inden produktionsfrigivelse.
Gennemførligheden har også en fysisk side. Mål skabspladsen til udskiftningsstyringen og dens drev, og bekræft monteringsplads, paneludskæringer og kabelindføring og bøjningsrum i forhold til leverandørens offentliggjorte dimensioner, ikke den gamle enheds fodaftryk. Fra maskinens elektriske dokumentation skal du registrere dagens forsyning - spænding, faser og kapacitet - og spørg leverandøren, hvad dens styring, drev og klemme-, bremse- eller spindelkredsløb har brug for, i stedet for at antage, at den eksisterende forsyning genbruges uændret. Bekræft, at kabinettet fjerner den tilførte varme, og at eksisterende ventilation eller køling stadig passer til maskinens miljø. Angiv de tjenester, maskinen bruger - trykluft, hydraulik, smøring og kølevæske - og bekræft, at hvert ophold er tilgængeligt og i rækkefølge efter skiftet. Enhver kontrol, der åbner kabinettet, begynder med at slukke for maskinen og afbryde den fra strømforsyningen, så den ikke kan genaktiveres.
Maskinside- og sikkerhedsgrænser, der skal afgøres, før du forpligter dig
Navngiv ejerne, før du bestiller hardware, fordi en eftermontering med en uklar grænse er, hvor skaden lander. Maskinejeren opbevarer maskinens sikkerhedsfunktioner, afskærmninger, sikringer, begrænsninger og elektrisk dokumentation; controllerleverandøren står for den kontrol, den leverer, og den adfærd, den dokumenterer; integratoren ejer programkonvertering, ledningsføring og idriftsættelse; og slutbrugerens kompetente person frigiver maskinen til produktion. Skriv alle fire i projektkartoteket skriftligt.
To grænser forårsager de fleste tvister efter et controller-bytte. Den første er sikkerhed: Maskinens nødstop, sikkerhedslåse og begrænsningsfunktioner skal forblive effektive gennem ændringen og testes igen bagefter. Den anden er verifikation: spørg maskinejerens kompetente person og din el-entreprenør, hvilke lokale el- og maskinsikkerhedskrav, der gælder for eftermonteringen, noter svaret i projektfilen, og underskriv accept mod det registrerede svar.
Sådan beviser du kompatibilitet på maskinen før fuld skæring
Bevis kompatibilitet i etaper, på maskinen. Start med et tolketjek, der rejser fejl på alt, hvad kontrollen ikke tillader, verificer derefter de markerede koder i enkelt blok ved lav overstyring, og skær først derefter en målt første artikel og sammenlign den med tegningen, ikke den gamle controllers output.
- Indlæs programmerne i erstatningscontrolleren og kør dem gennem tolken uden bevægelse; dokumenteret input, der ikke udtrykkeligt er tilladt, producerer en fejl, så ikke-understøttede ord dukker op her i stedet for ved spindlen.
- Kontroller slutpositionen for værktøjsskift og de enheder, der anvendes til forskydninger og værktøjstabeller, fordi den dokumenterede adfærd kan efterlade akserne et sted, som programmet ikke forventer.
- Bevis hver markeret kode i enkelt blok ved laveste foder og hurtig tilsidesættelse, med arbejdskuverten klar og operatøren ved foderhold.
- Klip en første artikel om ikke-kritisk materiale, mål det mod tegningen, og øv de hjemmebevægelser og cyklusser, som din revision har markeret.
- Frys det frigivne programsæt, og optag controllersoftwaren og konfigurationsversionen med testbemærkningerne.
- Før nogen arbejder inde i kabinettet eller på ledningerne, skal du slukke for maskinen og afbryde den fra strømforsyningen og bekræfte, at den ikke kan genskabes. Programtest kræver ikke, at kabinettet er åbent.
- Hold dæksler og afskærmninger på plads til hver drevet test, hold andre mennesker væk fra arbejdskonvolutten, og hold en hånd på foderholderen og nødstoppet til den første kørsel af hvert program.
- Forvent en forkert del snarere end en alarm: et anderledes fortolket værktøjsskift eller en uimplementeret cyklus kan producere en lydløs afvigelse, så sammenlign målte dimensioner, ikke kun om programmet kørte.
- Gentag den første artikeltest efter enhver post-processor, offset eller parameterændring, fordi hver ændring skaber et nyt program, som det tidligere resultat ikke længere beskriver.
Konklusion: Kompatibilitet er verificeret, ikke antaget
Godkend en erstatning, når dokumenterne og maskinen er enige: hvilke programord, cyklusser og strukturer målet understøtter, og hvordan dets forskelle ændrer dine filer; hvilke kontrol-, drev- og feedbackgrænseflader den matcher; hvem ejer konvertering, sikkerhed og sign-off; og en trinvis test fra en tolk uden bevægelse til en afmålt første artikel.
En praktisk beslutningsregel: ingen fil forlader revisionslisten, før den er blevet scoret og bevist på maskinen, og ingen maskine vender tilbage til produktion, før den ansvarlige person har underskrevet testprotokollen. Hvor leverandørens dokumentation ikke besvarer et spørgsmål, få svaret skriftligt og gem det sammen med revisionen.
- Revider programbiblioteket, før du citerer byttet.
- Match grænseflader, drev og feedback, ikke kun G-kode.
- Bekræft skabsplads, strømforsyning, køling og trykluft med maskinens egne dokumenter.
- Aftal ansvarsgrænsen skriftligt.
- Udgiv kun programmer efter en trinvis test på maskinen.
Ofte stillede spørgsmål
Disse spørgsmål dækker de kontroller, der afgør en erstatning: hvad går i stykker inde i et programbibliotek, hvad sker der med postprocessorer, og hvordan en automatiseringscelle ændrer billedet.
Vil mine eksisterende programmer køre uændret på en erstatningscontroller?
Antag, at de skal bevises frem for omskrivning. Delte bevægelsesord bevæger sig normalt på samme måde, men et værktøjsskift, der ender i en anden position eller forskydninger læst i maskinkonfigurationsenheder, ændrer delen uden at udløse en alarm.
Er der én G-kode standard, der garanterer kompatibilitet?
Intet enkelt dokument gør to controllere udskiftelige. RS274/NGC-fortolkerrapporten beskriver en dialekt og dens modifikationer, og hver controller udgiver sit eget kommandosæt, så kompatibilitet vurderes mellem to specifikke controllere.
Hvilke G-koder og M-koder er mest tilbøjelige til at gå i stykker efter et bytte?
Værktøjsændringer, offset- og værktøjstabel-enheder, hjemmebevægelser, der kun flytter navngivne akser, borecyklusser som G87 og G88, G17.1-, G18.1- og G19.1-planerne og underprogram- eller brugerkodeområder som M98, M99 og M100 til M199.
Skal jeg omskrive CAM-postprocessorer efter at have udskiftet controlleren?
Kun hvis revisionen finder ord, dit indlæg udsender, som målet håndterer anderledes eller slet ikke. Nogle biblioteker har brug for en outputtweak, andre et omskrevet indlæg; revisionen fortæller tilbuddet, hvilket.
Hvilke controller-, drev- og feedback-grænseflader skal matche maskinen?
Akseantal og maskintype, kommandogrænsefladen og interpolationsklassen, om eksisterende drev og feedbackenheder forbliver eller udskiftes, og hvordan en automatiseringscelle afleverer. Bed om hvert svar skriftligt.
Ændrer en robot eller automatiseringscelle kontrolkontrollen?
Ja. En celle tilføjer et håndtryk: hvilken enhed sekvenserer robot og maskine, hvem ejer låsene og det sikre stop, og hvem der verificerer dem. Integreret CNC- og robotstyring på én platform efterlader stadig disse grænser for dit projekt at definere.
Hvordan reviderer jeg hurtigt et stort eksisterende programbibliotek?
List filerne, udtræk de forskellige ord og strukturer, klassificer dem som delte, forskelligt fortolkede, ikke-understøttede eller leverandørspecifikke, bedømme derefter hver fil køre-som-er, konverter-en gang eller omskriv, og behold resultatet som et dateret dokument.
Hvordan tester jeg kompatibilitet, før jeg skærer en rigtig del?
Kør tolken med bevægelse deaktiveret, tjek værktøjsskift-endeposition og offset-enheder, bevis hver markeret kode i enkelt blok ved lav overstyring, klip derefter en afmålt første artikel på ikke-kritisk materiale og sammenlign den med tegningen.
Hvem er ansvarlig, hvis et konverteret program eller eftermontering forårsager maskinskade?
Skriv det ned, før du bestiller hardware: Maskinejeren holder sikkerhedsfunktioner, afskærmninger og grænser; controllerleverandøren står for den kontrol, den leverer; integratoren ejer konvertering, ledninger og idriftsættelse; slutbrugerens kompetente person frigiver produktionen.
Hvad skal vi planlægge for træning og nedetid?
Planlæg det som en projektopgave: Operatører og vedligeholdelsespersonale har brug for tid på nye skærme, alarmer og genoprettelsestrin, og konverterede programmer skal efterprøves. Aftal overdragelse og uddannelsesomfang i tilbuddet.


