


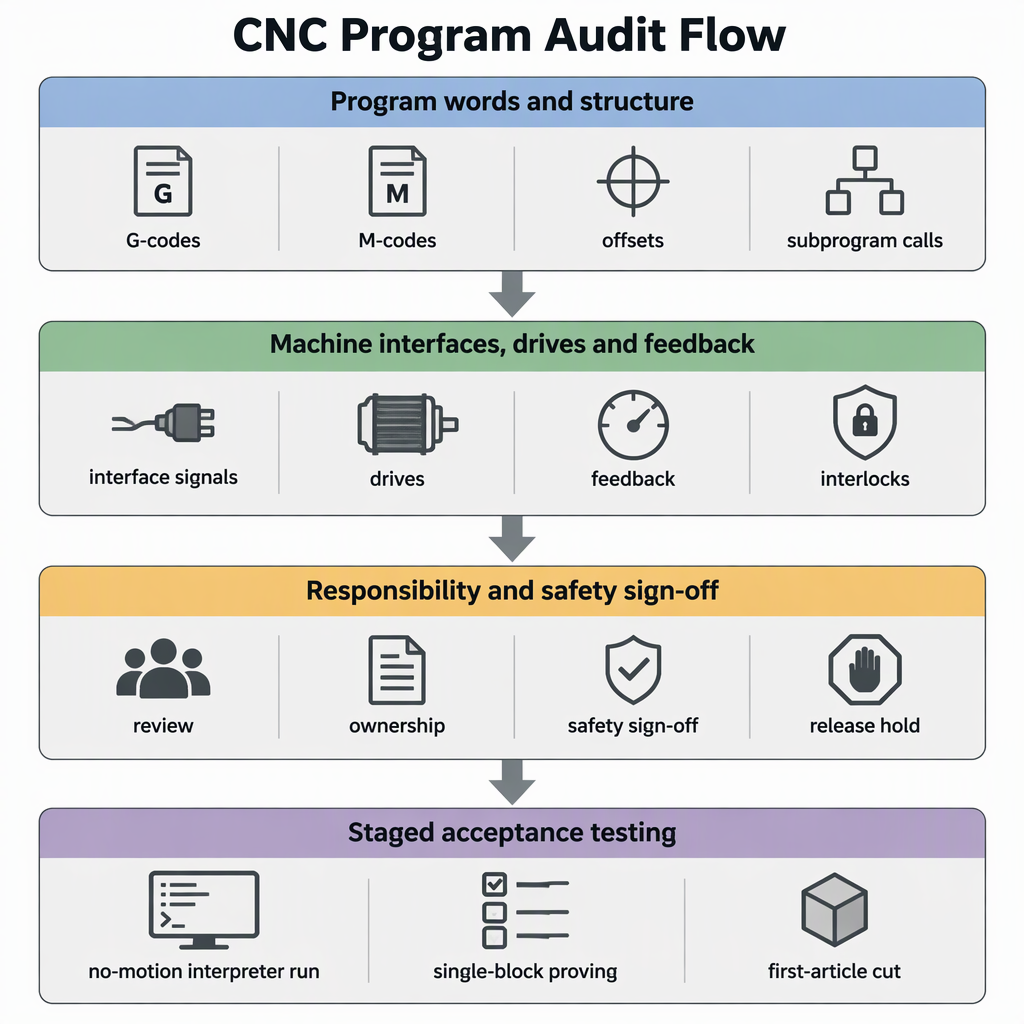
La compatibilité G-code est une affirmation à tester, pas une promesse à accepter. RS274/NGC est un dialecte documenté de cette famille : le Le rapport de l'interprète NIST RS274NGC décrit un interprète qui lit le code RS274 dans ce dialecte avec des modifications de projet et pilote des centres d'usinage de 3 axes à 6 axes. Traitez le remplacement d'un contrôleur comme quatre contrôles : auditez la bibliothèque de programmes par rapport au jeu de commandes documenté du candidat, faites correspondre les interfaces de contrôle, de pilotage et de retour, décidez à qui appartient la sécurité et la conversion, puis prouvez le résultat d'une exécution sans mouvement à un premier article mesuré avant de libérer la bibliothèque. Le nom de famille n’est pas la promesse ; la propre documentation du candidat contrôleur l'est.
Là où les dialectes des contrôleurs divergent réellement
Le vocabulaire des mouvements est la source de problèmes la moins probable : les mouvements rapides, linéaires et circulaires, les commandes d'avance et de broche et les décalages d'origine portent les mêmes mots dans la description du dialecte et dans la documentation d'implémentation liée ci-dessous. La divergence réside dans les détails qui les entourent : comment se termine un changement d'outil, quelles unités de décalage et les tables d'outils utilisent, quels cycles existent et comment les sous-programmes et les codes définis par l'utilisateur sont numérotés. Un programme peut lire de manière identique et néanmoins couper différemment.
Le Les différences RS274/NGC documentées d'un contrôleur open source largement utilisé montrent le modèle à rechercher, car elles modifient ce qu'un programme fait plutôt que son apparence : un changement d'outil qui ne revient plus à la position d'origine, des décalages et des valeurs de table d'outils lues dans les unités de configuration de la machine, des cycles qui ne sont pas implémentés et des déplacements d'origine qui déplacent uniquement les axes nommés dans la commande.
| Élément de programme | Différence ou ajout documenté | Pourquoi le résultat change | Que confirmer avant l'échange |
|---|---|---|---|
| Changement d'outil | Pas de retour à la position initiale après un changement d'outil | Le mouvement suivant commence à un point différent de celui supposé par l'auteur | La position que quitte le contrôleur cible après un changement d'outil et si vos programmes incluent un mouvement de retour explicite |
| Décalages et table d'outils | Les valeurs de décalage et de table d'outils sont exprimées en unités de configuration de la machine | Le même numéro enregistré peut signifier une distance différente | Quelles unités le remplacement lit et comment les valeurs existantes seront converties |
| Cycles et avions | Les cycles d'alésage G87 et G88 sont répertoriés comme non encore implémentés et les plans G17.1, G18.1 et G19.1 ne sont actuellement pas pris en charge. | Un cycle appelé peut arrêter le programme au lieu de le couper | Une liste écrite de chaque code de cycle et de plan utilisé par votre bibliothèque, vérifié par rapport à l'ensemble pris en charge |
| Déménagements à domicile | Avec G28 ou G30 et seulement quelques mots d'axes, seuls ces axes bougent | Un axe qui bougeait peut rester sur place, modifiant ainsi l'opération suivante | Si les axes sans nom se déplacent et si vos programmes s'appuient sur le comportement précédent |
| Sous-programmes et codes utilisateur | M98 et M99 appellent et renvoient des sous-programmes de style Fanuc, et M100 à M199 sont des codes définis par l'utilisateur exécutés en tant que programmes externes. | Les structures d'appel et les tranches de numéros réservées peuvent différer | Quels numéros M la cible réserve et comment elle définit l'appel et le retour du sous-programme |
Comment inventorier et auditer vos programmes existants en premier
Vous pouvez filtrer une bibliothèque entière sans la réécrire. Construisez un inventaire de chaque programme et de son post-processeur, extrayez les mots et les structures distincts qu'ils contiennent et classez chacun par rapport à l'ensemble de commandes des documents du contrôleur candidat - car une entrée qui n'est pas explicitement autorisée génère une erreur d'interprétation, alors qu'un code qui signifie autre chose ne le fait pas.
- Répertoriez chaque fichier programme avec sa machine, son contrôleur actuel, sa publication CAM et sa date de dernière exécution. Les fichiers inutilisés peuvent rester hors de portée.
- Extrayez les mots distincts de la bibliothèque : codes G, codes M, paramètres, décalages de travail et d'outils, appels de sous-programmes, macros ou codes o, et structure au niveau du fichier telle que la démarcation et les caractères de fin de programme.
- Classez chaque mot comme mouvement partagé, même code avec une signification différente, non implémenté ou extension du fournisseur.
- Vérifiez chaque classe par rapport à la liste de commandes documentée du contrôleur candidat et indiquez par écrit au fournisseur tout ce que la documentation ne couvre pas.
- Notez chaque fichier exécuté tel quel, convertissez-le une fois ou réécrivez-le et republiez-le. Cette répartition correspond à la portée que vous citez et à la portée que vous testez.
- Confirmez que les fichiers sont complets : les programmes utilisent une démarcation de fichier par signe de pourcentage et se terminent par M2 ou M30, de sorte que les fichiers qui ont été concaténés ou tronqués lors de l'édition doivent être divisés avant l'évaluation.
- Traitez les codes inconnus comme bloquants jusqu'à preuve du contraire, car une entrée qui n'est pas explicitement autorisée génère une erreur d'interprétation.
- Marquez les cycles et les sélections de plans utilisés par votre bibliothèque, y compris les cycles d'alésage et les plans G17.1, G18.1 et G19.1, afin qu'ils puissent être comparés à la liste prise en charge.
- Marquez chaque changement d'outil, correction ou référence de table d'outils et déplacement d'origine G28 ou G30, où les différences documentées modifient le résultat au lieu d'arrêter le programme.
- Conserver l'audit terminé sous forme de document daté avec la liste des fichiers en pièce jointe ; c'est la référence par rapport à laquelle vos tests sur machine sont mesurés.
Quelles vérifications d'interface, de lecteur et de rétroaction déterminent la faisabilité
Le G-code n’est que la couche supérieure de la décision. Demandez au fournisseur du contrôleur combien d'axes et quels types de machines il pilote, quelle interface de commande et classe d'interpolation il utilise, si vos entraînements et dispositifs de retour existants peuvent être conservés et comment une cellule d'automatisation passe le relais. SZGH, par exemple, déclare qu'elle développe et fabrique ses propres contrôleurs CNC, servomoteurs, servomoteurs et contrôleurs de robots ainsi que le logiciel de contrôle à l'intérieur de ses machines, et qu'elle intègre des machines CNC et des bras de robot sur une seule plate-forme de contrôle.
| Vérifier | ce que le fournisseur publie | Décision |
|---|---|---|
| Type de machine et nombre d'axes | Contrôleurs de tour sur 2 à 6 axes, un contrôleur de fraisage 6 axes (SZGH-CNC880MC) et un contrôleur de fraisage EtherCAT (SZGH-CNC1080MIC) | À conserver si le nombre d'axes et la cinématique de la machine sont couverts ; arrêter si le type de machine se situe en dehors de la plage publiée |
| Interface de commande et interpolation | Le contrôleur de fraisage 6 axes est décrit avec une interpolation de 1 ms et une édition PLC en ligne ; le contrôleur de fraisage EtherCAT avec interpolation de 0,25 ms, architecture ARM+FPGA et interpolation spline | Vérifiez vos exigences en matière de surface et de temps de cycle et demandez de quelle classe publiée votre famille de pièces a besoin |
| Entraînements, moteurs et feedback | Le fournisseur développe et fabrique ses propres servomoteurs, servomoteurs et contrôleurs de robots | Vérifiez si les lecteurs et dispositifs de rétroaction existants restent ou sont remplacés, et quel signal le contrôleur attend |
| Poignée de main automatisée | Les machines CNC et les bras robotisés sont intégrés sur une seule plateforme de contrôle | Vérifiez à qui appartient la séquence, les verrouillages et l'arrêt de sécurité avant que la cellule ne soit citée |
Un test de programme ne prouve rien sur les entrées, sorties, commande de broche, lubrification ou chaîne de sécurité de la machine. Chaque signal doit être vérifié par rapport à la documentation électrique de la machine avant la mise en production.
La faisabilité a aussi un côté physique. Mesurez l'espace de l'armoire pour la commande de remplacement et ses variateurs, et confirmez l'espace de montage, les découpes du panneau, l'entrée des câbles et l'espace de courbure par rapport aux dimensions publiées par le fournisseur, et non à l'empreinte au sol de l'ancienne unité. À partir de la documentation électrique de la machine, enregistrez l'alimentation actuelle (tension, phases et capacité) et demandez au fournisseur ce dont ses circuits de commande, d'entraînement et de serrage, de frein ou de broche ont besoin, plutôt que de supposer que l'alimentation existante est réutilisée telle quelle. Confirmez que l'armoire élimine la chaleur ajoutée et que la ventilation ou le refroidissement existant convient toujours à l'environnement de la machine. Répertoriez les services consommés par la machine (air comprimé, système hydraulique, lubrification et liquide de refroidissement) et confirmez que chacun reste disponible et séquencé après l'échange. Tout contrôle qui ouvre l'armoire commence par l'arrêt de la machine et sa déconnexion de l'alimentation électrique afin de ne pas pouvoir la remettre sous tension.
Côté machine et limites de sécurité à régler avant de vous engager
Nommez les propriétaires avant de commander du matériel, car c'est dans une rénovation dont les limites ne sont pas claires que les dommages surviennent. Le propriétaire de la machine conserve les fonctions de sécurité, les protections, les verrouillages, les limites et la documentation électrique de la machine ; le fournisseur du contrôleur répond du contrôle qu'il fournit et du comportement qu'il documente ; l'intégrateur est propriétaire de la conversion, du câblage et de la mise en service du programme ; et la personne compétente de l'utilisateur final libère la machine pour la production. Mettez les quatre par écrit dans le dossier de projet.
Deux frontières provoquent la plupart des conflits après un échange de contrôleur. Le premier est la sécurité : l'arrêt d'urgence de la machine, les dispositifs de sécurité et les fonctions de limitation doivent rester efficaces pendant toute la durée du changement et être testés à nouveau par la suite. La deuxième est la vérification : demandez à la personne compétente du propriétaire de la machine et à votre entrepreneur en électricité quelles exigences locales en matière d'électricité et de sécurité de la machine s'appliquent à la modernisation, enregistrez la réponse dans le dossier du projet et signez l'acceptation en fonction de cette réponse enregistrée.
Comment prouver la compatibilité sur la machine avant le basculement complet
Prouver la compatibilité par étapes, sur la machine. Commencez par une vérification d'interprète qui génère des erreurs sur tout ce que le contrôle ne permet pas, puis vérifiez les codes signalés en un seul bloc avec une dérogation faible, puis coupez un premier article mesuré et comparez-le avec le dessin, et non avec la sortie de l'ancien contrôleur.
- Chargez les programmes dans le contrôleur de remplacement et exécutez-les via l'interprète sans mouvement ; une entrée documentée qui n'est pas explicitement autorisée produit une erreur, donc des mots non pris en charge apparaissent ici plutôt que sur la broche.
- Vérifiez la position finale du changement d'outil et les unités utilisées pour les décalages et les tables d'outils, car le comportement documenté peut laisser les axes à un endroit inattendu du programme.
- Prouvez chaque code signalé en bloc unique à l'avance la plus basse et à la priorité rapide, avec l'enveloppe de travail dégagée et l'opérateur en attente d'alimentation.
- Découpez un premier article sur du matériel non critique, mesurez-le par rapport au dessin et exercez les mouvements et cycles de maison signalés par votre audit.
- Gelez l'ensemble du programme publié et enregistrez le logiciel du contrôleur et la version de configuration avec les notes de test.
- Avant que quiconque intervienne à l'intérieur de l'armoire ou sur le câblage, éteignez la machine, débranchez-la de l'alimentation électrique et vérifiez qu'elle ne peut pas être remise sous tension. Les tests du programme ne nécessitent pas que l'armoire soit ouverte.
- Gardez les couvercles et les protections en place pour chaque test sous tension, gardez les autres personnes à l'écart de l'enveloppe de travail et gardez une main sur le support d'alimentation et l'arrêt d'urgence pendant la première exécution de chaque programme.
- Attendez-vous à une mauvaise pièce plutôt qu'à une alarme : un changement d'outil interprété différemment ou un cycle non mis en œuvre peut produire un écart silencieux, alors comparez les dimensions mesurées, et pas seulement si le programme a été exécuté.
- Répétez le test du premier article après tout changement de post-processeur, de décalage ou de paramètre, car chaque changement crée un nouveau programme que le résultat précédent ne décrit plus.
Conclusion : la compatibilité est vérifiée et non supposée
Approuvez un remplacement lorsque les documents et la machine conviennent : quels mots de programme, cycles et structures la cible prend en charge et comment ses différences modifient vos fichiers ; à quelles interfaces de commande, de pilotage et de feedback il correspond ; à qui appartient la conversion, la sécurité et l'approbation ; et un test par étapes allant d'une vérification d'interprète sans mouvement à un premier article mesuré.
Une règle de décision pratique : aucun dossier ne quitte la liste d'audit tant qu'il n'a pas été noté et vérifié sur la machine, et aucune machine ne revient en production tant que la personne responsable n'a pas signé le procès-verbal de test. Lorsque la documentation du fournisseur ne répond pas à une question, obtenez la réponse par écrit et conservez-la avec l'audit.
- Auditez la bibliothèque du programme avant de citer le swap.
- Faites correspondre les interfaces, les lecteurs et les commentaires, pas seulement le G-code.
- Confirmez l'espace de l'armoire, l'alimentation électrique, le refroidissement et l'air comprimé avec les propres documents de la machine.
- Convenez par écrit des limites de responsabilité.
- Ne publiez les programmes qu’après un test sur machine.
Foire aux questions
Ces questions couvrent les contrôles qui décident d'un remplacement : ce qui tombe en panne dans une bibliothèque de programmes, ce qui arrive aux post-processeurs et comment une cellule d'automatisation change la donne.
Mes programmes existants fonctionneront-ils inchangés sur un contrôleur de remplacement ?
Supposons qu’ils aient besoin d’être prouvés plutôt que de réécrire. Les mots de mouvement partagés se déplacent généralement de la même manière, mais un changement d'outil qui se termine par une position différente ou des décalages lus dans les unités de configuration de la machine modifie la pièce sans déclencher d'alarme.
Existe-t-il une norme G-code qui garantit la compatibilité ?
Aucun document ne rend deux contrôleurs interchangeables. Le rapport de l'interprète RS274/NGC décrit un dialecte et ses modifications, et chaque contrôleur publie son propre jeu de commandes, de sorte que la compatibilité est jugée entre deux contrôleurs spécifiques.
Quels codes G et codes M sont les plus susceptibles de se briser après un échange ?
Changements d'outils, unités de décalage et de table d'outils, déplacements d'origine qui déplacent uniquement les axes nommés, cycles d'alésage tels que G87 et G88, les plans G17.1, G18.1 et G19.1 et plages de sous-programmes ou de codes utilisateur telles que M98, M99 et M100 à M199.
Dois-je réécrire les post-processeurs CAM après avoir remplacé le contrôleur ?
Seulement si l'audit trouve des mots émis par votre message et que la cible gère différemment ou pas du tout. Certaines bibliothèques ont besoin d'un ajustement de sortie, d'autres d'un article réécrit ; l'audit indique à la citation laquelle.
Quelles interfaces de contrôleur, d'entraînement et de retour doivent correspondre à la machine ?
Nombre d'axes et type de machine, interface de commande et classe d'interpolation, si les entraînements et les dispositifs de retour d'information existants restent ou sont remplacés, et comment une cellule d'automatisation passe le relais. Demandez chaque réponse par écrit.
Un robot ou une cellule d'automatisation modifie-t-il les contrôles du contrôleur ?
Oui. Une cellule ajoute une poignée de main : quel dispositif séquence le robot et la machine, à qui appartiennent les verrouillages et l'arrêt de sécurité, et qui les vérifie. Le contrôle CNC et robot intégré sur une seule plate-forme laisse toujours ces limites à définir par votre projet.
Comment auditer rapidement une grande bibliothèque de programmes existante ?
Répertoriez les fichiers, extrayez les mots et les structures distincts, classez-les comme partagés, interprétés différemment, non pris en charge ou spécifiques au fournisseur, puis évaluez chaque fichier tel quel, convertissez-le une fois ou réécrivez-le, et conservez le résultat sous forme de document daté.
Comment tester la compatibilité avant de découper une pièce réelle ?
Exécutez l'interpréteur avec le mouvement désactivé, vérifiez la position finale du changement d'outil et les unités de décalage, prouvez chaque code signalé en un seul bloc avec une faible priorité, puis coupez un premier article mesuré sur un matériau non critique et comparez-le avec le dessin.
Qui est responsable si un programme converti ou une mise à niveau endommage la machine ?
Notez-le avant de commander du matériel : le propriétaire de la machine conserve les fonctions de sécurité, les protections et les limites ; le fournisseur du contrôleur répond du contrôle qu'il fournit ; l'intégrateur est propriétaire de la conversion, du câblage et de la mise en service ; la personne compétente de l'utilisateur final libère la production.
Que devons-nous prévoir en matière de formation et de temps d’arrêt ?
Planifiez-le comme une tâche de projet : les opérateurs et le personnel de maintenance ont besoin de passer du temps sur les nouveaux écrans, les alarmes et les étapes de récupération, et les programmes convertis doivent être réévalués. Convenez du contenu du transfert et de la formation dans le devis.


