


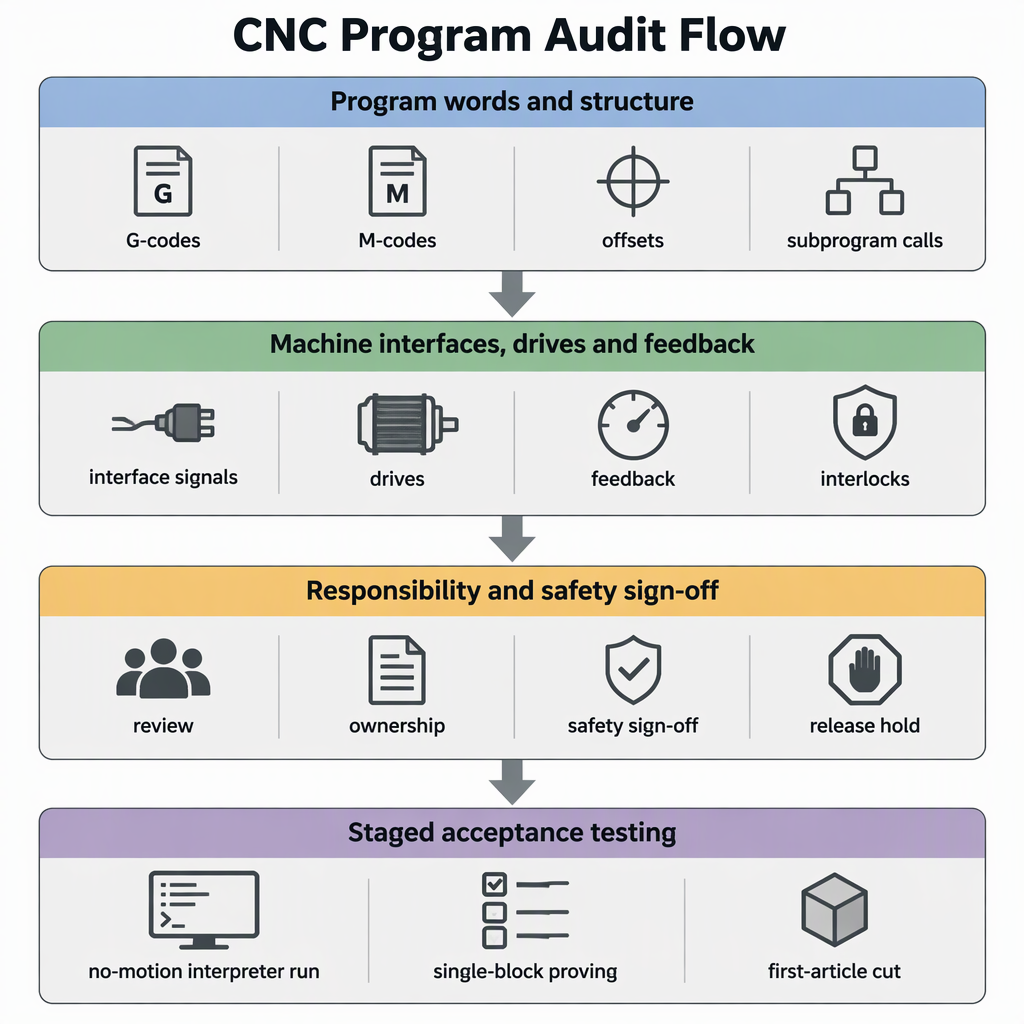
La compatibilità con il codice G è un'affermazione da testare, non una promessa da accettare. RS274/NGC è un dialetto documentato in questa famiglia: the Il rapporto dell'interprete NIST RS274NGC descrive un interprete che legge il codice RS274 in quel dialetto con modifiche al progetto e guida centri di lavoro da 3 a 6 assi. Considera la sostituzione di un controller come quattro controlli: verifica la libreria del programma rispetto al set di comandi documentati del candidato, abbina le interfacce di controllo, azionamento e feedback, concorda chi possiede la sicurezza e la conversione, quindi dimostra il risultato di una corsa senza movimento in un primo articolo misurato prima di rilasciare la libreria. Il cognome non è la promessa; la documentazione del candidato titolare del trattamento è.
Dove i dialetti del controllore divergono effettivamente
Il vocabolario del movimento è la meno probabile fonte di problemi: rapidi, movimenti lineari e circolari, comandi di avanzamento e mandrino e offset pezzo riportano le stesse parole nella descrizione dialettale e nella documentazione di implementazione collegata di seguito. La divergenza risiede nei dettagli che li circondano: come termina un cambio utensile, quali unità di offset e tabelle utensili utilizzano, quali cicli esistono e come vengono numerati i sottoprogrammi e i codici definiti dall'utente. Un programma può leggere in modo identico e tuttavia tagliare in modo diverso.
IL Le differenze documentate RS274/NGC di un controller open source ampiamente utilizzato mostrano il modello da cercare, perché cambiano ciò che fa un programma piuttosto che il suo aspetto: un cambio utensile che non ritorna più alla posizione originale, offset e valori della tabella utensili letti nelle unità di configurazione della macchina, cicli che non sono implementati e spostamenti di home che muovono solo gli assi indicati nel comando.
| Elemento del programma | Differenza o aggiunta documentata | Perché il risultato cambia | Cosa confermare prima dello scambio |
|---|---|---|---|
| Cambio utensile | Nessun ritorno alla posizione originale dopo un cambio utensile | La mossa successiva parte da un punto diverso da quello ipotizzato dall'autore | La posizione che il controller di destinazione lascia dopo un cambio utensile e se i programmi includono un movimento di ritorno esplicito |
| Offset e tabella utensili | I valori di offset e tabella utensili sono espressi in unità di configurazione della macchina | Lo stesso numero memorizzato può significare una distanza diversa | Quali unità vengono lette dalla sostituzione e come verranno convertiti i valori esistenti |
| Cicli e aerei | I cicli di alesatura G87 e G88 sono elencati come non ancora implementati e i piani G17.1, G18.1 e G19.1 non sono attualmente supportati | Un ciclo richiamato può arrestare il programma invece di tagliare | Un elenco scritto di ogni codice di ciclo e piano utilizzato dalla libreria, confrontato con il set supportato |
| Traslochi di casa | Con G28 o G30 e solo alcune parole degli assi, si muovono solo quegli assi | Un asse che si muoveva può rimanere fermo, modificando l'operazione successiva | Se gli assi senza nome si muovono e se i tuoi programmi si basano sul comportamento precedente |
| Sottoprogrammi e codici utente | M98 e M99 chiamano e restituiscono sottoprogrammi in stile Fanuc e da M100 a M199 sono codici definiti dall'utente eseguiti come programmi esterni | Le strutture delle chiamate e gli intervalli di numeri riservati possono differire | Quali numeri M le riserve target e come definiscono la chiamata e il ritorno del sottoprogramma |
Come eseguire innanzitutto l'inventario e il controllo dei programmi esistenti
Puoi schermare un'intera libreria senza riscriverla. Costruisci un inventario di ogni programma e del suo post-processore, estrai le parole e le strutture distinte che contengono e classificale ciascuna rispetto al set di comandi dei documenti del controller candidato, perché l'input che non è esplicitamente consentito solleva un errore dell'interprete, mentre un codice che significa qualcos'altro no.
- Elenca ogni file di programma con la sua macchina, il controller corrente, il post CAM e la data dell'ultima esecuzione. I file inutilizzati possono rimanere fuori dall'ambito.
- Estrai le parole distinte nella libreria: codici G, codici M, parametri, offset lavoro e utensile, chiamate di sottoprogrammi, macro o codici O e struttura a livello di file come demarcazione e caratteri di fine programma.
- Classificare ogni parola come movimento condiviso, stesso codice con un significato diverso, non implementato o estensione del fornitore.
- Confrontare ciascuna classe con l'elenco dei comandi documentati del controller candidato e inviare per iscritto al fornitore tutto ciò che la documentazione non copre.
- Assegna un punteggio a ciascun file eseguito così com'è, convertito una volta o riscritto e ripubblicato. Quella divisione è l'ambito che citi e l'ambito che testi.
- Conferma che i file siano completi: i programmi utilizzano la demarcazione dei file con segno percentuale e terminano con M2 o M30, quindi i file che sono stati concatenati o troncati durante la modifica devono essere suddivisi prima della valutazione.
- Trattare i codici sconosciuti come bloccanti fino a prova contraria, poiché l'input non esplicitamente consentito solleva un errore dell'interprete.
- Contrassegna i cicli e le selezioni dei piani utilizzati dalla tua libreria, inclusi i cicli di noiatura e i piani G17.1, G18.1 e G19.1, in modo che possano essere confrontati con l'elenco supportato.
- Contrassegna ogni cambio utensile, offset o riferimento tabella utensili e spostamento home G28 o G30, dove le differenze documentate modificano il risultato invece di arrestare il programma.
- Conservare l'audit concluso come documento datato con l'elenco dei file allegato; è la linea di base rispetto alla quale vengono misurati i test sulla macchina.
Quali controlli di interfaccia, guida e feedback determinano la fattibilità
Il codice G è solo il livello superiore della decisione. Chiedete al fornitore del controller quanti assi e quali tipi di macchine guida, quale interfaccia di comando e classe di interpolazione utilizza, se è possibile mantenere gli azionamenti e i dispositivi di feedback esistenti e come viene consegnata una cella di automazione. SZGH, ad esempio, afferma di sviluppare e produrre i propri controller CNC, servoazionamenti, servomotori e controller di robot insieme al software di controllo all'interno delle sue macchine e di integrare macchine CNC e bracci robotici su un'unica piattaforma di controllo.
| la verifica di ciò che pubblica | del fornitore | la decisione |
|---|---|---|
| Tipo di macchina e numero di assi | Controller per tornio da 2 a 6 assi, un controller di fresatura a 6 assi (SZGH-CNC880MC) e un controller di fresatura EtherCAT (SZGH-CNC1080MIC) | Mantieni se il conteggio degli assi e la cinematica della macchina sono coperti; interrompere se il tipo di macchina non rientra nell'intervallo pubblicato |
| Interfaccia di comando e interpolazione | Il controller di fresatura a 6 assi è descritto con interpolazione di 1 ms e modifica online del PLC; il controller di fresatura EtherCAT con interpolazione da 0,25 ms, architettura ARM+FPGA e interpolazione spline | Verifica rispetto ai requisiti di superficie e tempo di ciclo e chiedi di quale classe pubblicata ha bisogno la tua famiglia di parti |
| Azionamenti, motori e feedback | Il fornitore sviluppa e produce i propri servoazionamenti, servomotori e controller per robot | Verificare se gli azionamenti e i dispositivi di feedback esistenti rimangono o vengono sostituiti e quale segnale si aspetta il controller |
| Stretta di mano dell'automazione | Le macchine CNC e i bracci robotici sono integrati su un'unica piattaforma di controllo | Verificare chi possiede la sequenza, gli interblocchi e l'arresto di sicurezza prima che la cella venga citata |
Un test del programma non dimostra nulla sugli ingressi, le uscite, il comando del mandrino, la lubrificazione o la catena di sicurezza della macchina. Ogni segnale deve essere confrontato con la documentazione elettrica della macchina prima del rilascio in produzione.
La fattibilità ha anche un lato fisico. Misurare lo spazio nell'armadio per il controllo sostitutivo e le relative unità e verificare lo spazio di montaggio, le aperture dei pannelli, l'ingresso dei cavi e lo spazio di piegatura rispetto alle dimensioni pubblicate dal fornitore, non all'ingombro della vecchia unità. Dalla documentazione elettrica della macchina, registrare la fornitura odierna (tensione, fasi e capacità) e chiedere al fornitore di cosa hanno bisogno i suoi circuiti di controllo, azionamento e bloccaggio, freno o mandrino, anziché dare per scontato che la fornitura esistente venga riutilizzata invariata. Verificare che l'armadietto rimuova il calore aggiunto e che la ventilazione o il raffreddamento esistente siano ancora adatti all'ambiente della macchina. Elenca i servizi utilizzati dalla macchina (aria compressa, impianto idraulico, lubrificazione e refrigerante) e verifica che ciascuno di essi rimanga disponibile e sequenziato dopo lo scambio. Qualsiasi controllo che preveda l'apertura dell'armadio inizia con lo spegnimento della macchina e la disconnessione dall'alimentazione elettrica in modo che non possa essere rimessa in tensione.
Limiti lato macchina e di sicurezza da stabilire prima di impegnarsi
Nominare i proprietari prima di ordinare l'hardware, perché un retrofit con confini poco chiari è il luogo in cui si verificano i danni. Il proprietario della macchina conserva le funzioni di sicurezza, le protezioni, gli interblocchi, i limiti e la documentazione elettrica della macchina; il fornitore del controllore risponde del controllo che fornisce e dei comportamenti che documenta; l'integratore possiede la conversione, il cablaggio e la messa in servizio del programma; e la persona competente dell'utente finale rilascia la macchina per la produzione. Mettili tutti e quattro nel file di progetto per iscritto.
Due confini causano la maggior parte delle controversie dopo uno scambio di controller. Il primo è la sicurezza: l'arresto di emergenza della macchina, gli interblocchi di protezione e le funzioni limite devono rimanere efficaci durante la modifica ed essere successivamente testati. La seconda è la verifica: chiedi alla persona competente del proprietario della macchina e al tuo appaltatore elettrico quali requisiti locali di sicurezza elettrica e macchina si applicano al retrofit, registra la risposta nel file di progetto e firma l'accettazione contro quella risposta registrata.
Come dimostrare la compatibilità sulla macchina prima del cutover completo
Dimostrare la compatibilità in più fasi, sulla macchina. Inizia con un controllo dell'interprete che solleva errori su tutto ciò che il controllo non consente, quindi verifica i codici contrassegnati in un singolo blocco con override basso e solo dopo taglia un primo articolo misurato e confrontalo con il disegno, non con l'output del vecchio controller.
- Caricare i programmi nel controller sostitutivo ed eseguirli attraverso l'interprete senza movimento; un input documentato che non è esplicitamente consentito produce un errore, quindi le parole non supportate emergono qui anziché nel mandrino.
- Controllare la posizione finale del cambio utensile e le unità utilizzate per gli offset e le tabelle utensili, poiché il comportamento documentato può lasciare gli assi in punti non previsti dal programma.
- Provare ciascun codice contrassegnato in un singolo blocco con l'avanzamento più basso e l'override rapido, con l'area di lavoro libera e l'operatore in attesa di avanzamento.
- Taglia un primo articolo su materiale non critico, misuralo rispetto al disegno ed esercita le mosse iniziali e i cicli contrassegnati dal tuo audit.
- Congelare il set di programmi rilasciato e registrare la versione del software del controller e della configurazione con le note di test.
- Prima che qualcuno intervenga all'interno dell'armadio o sul cablaggio, spegnere la macchina e scollegarla dall'alimentazione e verificare che non possa essere rimessa sotto tensione. Il test del programma non richiede l'apertura del cabinet.
- Mantenere le coperture e le protezioni in posizione per ogni test alimentato, tenere le altre persone lontane dall'area di lavoro e tenere una mano sulla presa di alimentazione e sull'arresto di emergenza per la prima esecuzione di ciascun programma.
- Aspettatevi un pezzo sbagliato piuttosto che un allarme: un cambio utensile interpretato diversamente o un ciclo non implementato possono produrre una deviazione silenziosa, quindi confrontate le dimensioni misurate, non solo se il programma è stato eseguito.
- Ripetere il test del primo articolo dopo qualsiasi modifica del post-processore, dell'offset o dei parametri, poiché ogni modifica crea un nuovo programma che il risultato precedente non descrive più.
Conclusione: la compatibilità è verificata, non presupposta
Approvare una sostituzione quando i documenti e la macchina concordano: quali parole, cicli e strutture del programma supportano la destinazione e come le sue differenze modificano i file; a quali interfacce di controllo, azionamento e feedback si abbina; chi possiede la conversione, la sicurezza e l'approvazione; e un test graduale da un controllo dell'interprete senza movimento a un primo articolo misurato.
Una regola decisionale pratica: nessun file lascia l'elenco di controllo finché non è stato valutato e provato sulla macchina, e nessuna macchina ritorna in produzione finché la persona responsabile non firma il verbale di prova. Laddove la documentazione del fornitore non risponda ad una domanda, ottenere la risposta per iscritto e conservarla insieme all'audit.
- Controlla la libreria del programma prima di citare lo scambio.
- Abbina interfacce, azionamenti e feedback, non solo codice G.
- Confermare lo spazio nell'armadio, l'alimentazione, il raffreddamento e l'aria compressa con i documenti della macchina.
- Concordare il limite di responsabilità per iscritto.
- Rilasciare i programmi solo dopo un test graduale sulla macchina.
Domande frequenti
Queste domande riguardano i controlli che decidono una sostituzione: cosa si rompe all'interno di una libreria di programmi, cosa succede ai post-processori e come una cella di automazione cambia il quadro.
I miei programmi esistenti verranno eseguiti senza modifiche su un controller sostitutivo?
Supponiamo che abbiano bisogno di essere dimostrati piuttosto che riscritti. Le parole di movimento condivise solitamente si muovono nello stesso modo, ma un cambio utensile che termina in una posizione diversa o gli offset letti nelle unità di configurazione della macchina modificano la parte senza generare un allarme.
Esiste uno standard di codice G che garantisce la compatibilità?
Nessun singolo documento rende intercambiabili due controller. Il rapporto dell'interprete RS274/NGC descrive un dialetto e le sue modifiche e ogni controller pubblica il proprio set di comandi, quindi la compatibilità viene giudicata tra due controller specifici.
Quali codici G e codici M hanno maggiori probabilità di rompersi dopo uno scambio?
Cambi utensile, unità offset e tabella utensili, spostamenti home che muovono solo assi con nome, cicli di alesatura come G87 e G88, piani G17.1, G18.1 e G19.1 e sottoprogrammi o intervalli di codici utente come M98, M99 e da M100 a M199.
Devo riscrivere i post-processori CAM dopo aver sostituito il controller?
Solo se l'audit rileva parole emesse dal tuo post che il target gestisce in modo diverso o per niente. Alcune librerie necessitano di una modifica all'output, altre di un post riscritto; l'audit indica la quotazione quale.
Quali interfacce di controllo, azionamento e feedback devono corrispondere alla macchina?
Conteggio degli assi e tipo di macchina, interfaccia di comando e classe di interpolazione, se gli azionamenti e i dispositivi di feedback esistenti rimangono o vengono sostituiti e come viene trasferita una cella di automazione. Chiedi ogni risposta per iscritto.
Un robot o una cella di automazione modifica i controlli del controller?
SÌ. Una cella aggiunge una stretta di mano: quale dispositivo mette in sequenza robot e macchina, chi possiede gli interblocchi e l'arresto di sicurezza e chi li verifica. Il controllo CNC e robot integrato su un'unica piattaforma lascia ancora questi limiti da definire per il tuo progetto.
Come posso controllare rapidamente una libreria di programmi esistente di grandi dimensioni?
Elenca i file, estrai le parole e le strutture distinte, classificali come condivisi, diversamente interpretati, non supportati o specifici del fornitore, quindi assegna un punteggio a ciascun file eseguito così com'è, convertilo una volta o riscrivi e conserva il risultato come documento datato.
Come posso testare la compatibilità prima di tagliare una parte reale?
Eseguire l'interprete con il movimento disabilitato, controllare la posizione finale del cambio utensile e le unità di offset, provare ciascun codice contrassegnato in un singolo blocco con override basso, quindi tagliare un primo articolo misurato su materiale non critico e confrontarlo con il disegno.
Chi è responsabile se un programma modificato o un retrofit provoca danni alla macchina?
Annotarlo prima di ordinare l'hardware: il proprietario della macchina conserva funzioni di sicurezza, protezioni e limiti; il fornitore del controllore risponde del controllo che fornisce; l'integratore è responsabile della conversione, del cablaggio e della messa in servizio; la persona competente dell'utente finale rilascia la produzione.
Cosa dovremmo pianificare per la formazione e i tempi di inattività?
Pianificalo come un'attività di progetto: gli operatori e il personale di manutenzione hanno bisogno di tempo su nuove schermate, allarmi e fasi di ripristino, e i programmi convertiti necessitano di una nuova verifica. Concordare la consegna e l'ambito della formazione nel preventivo.


